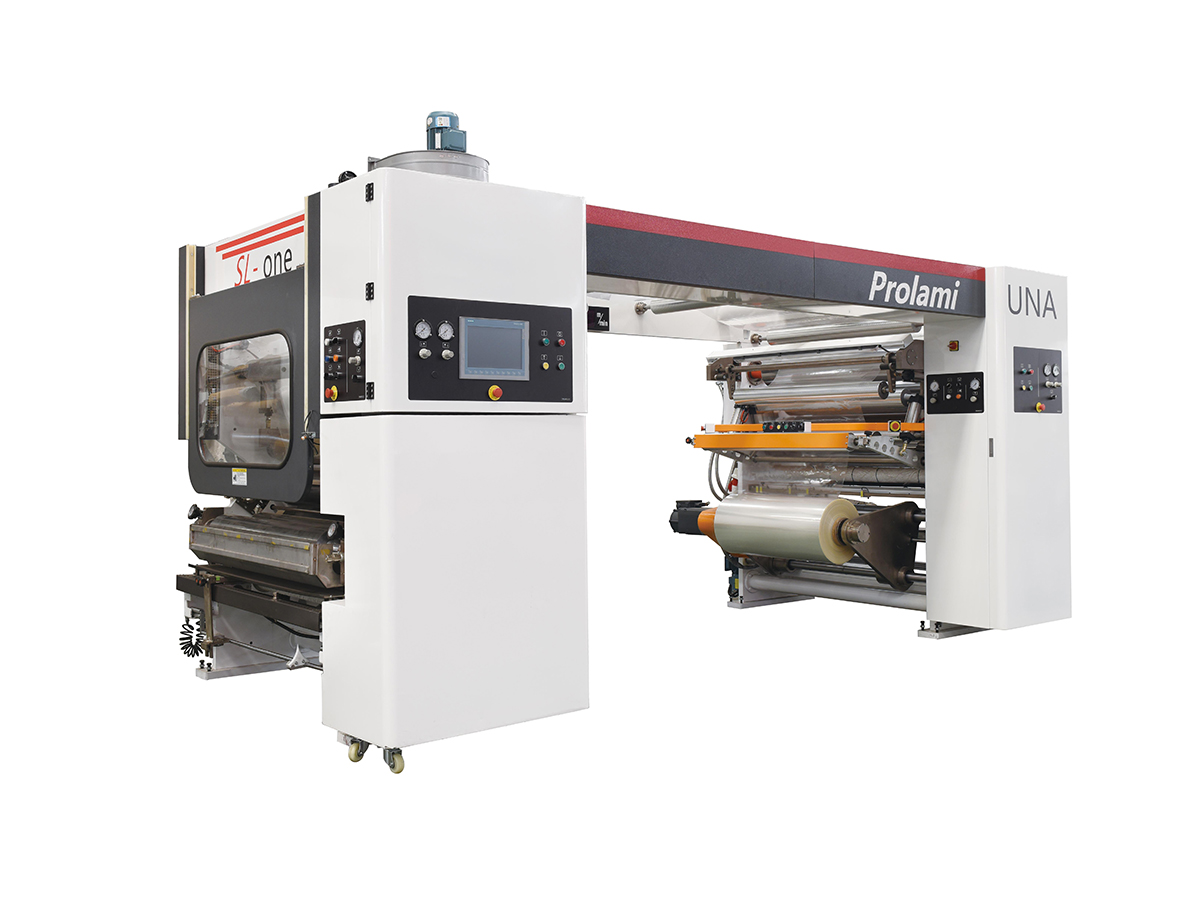
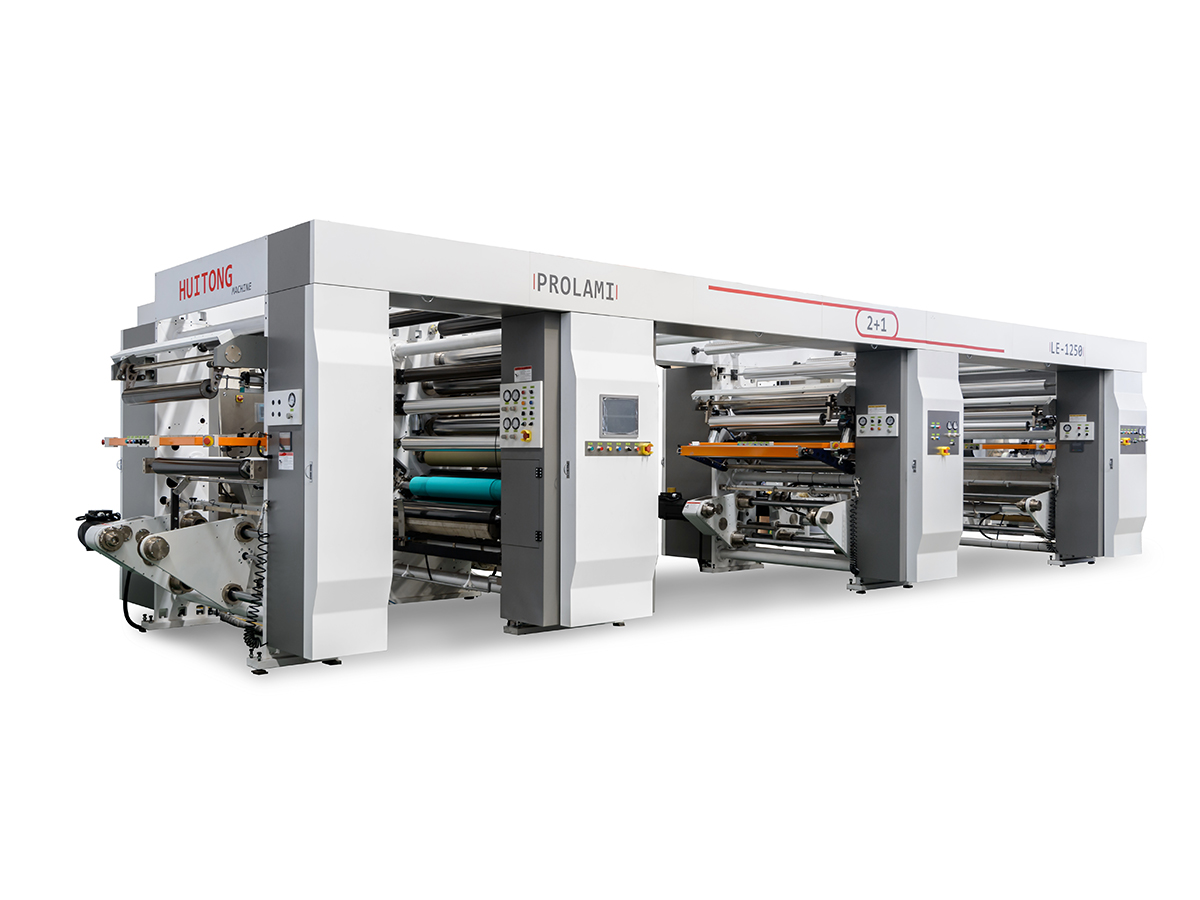
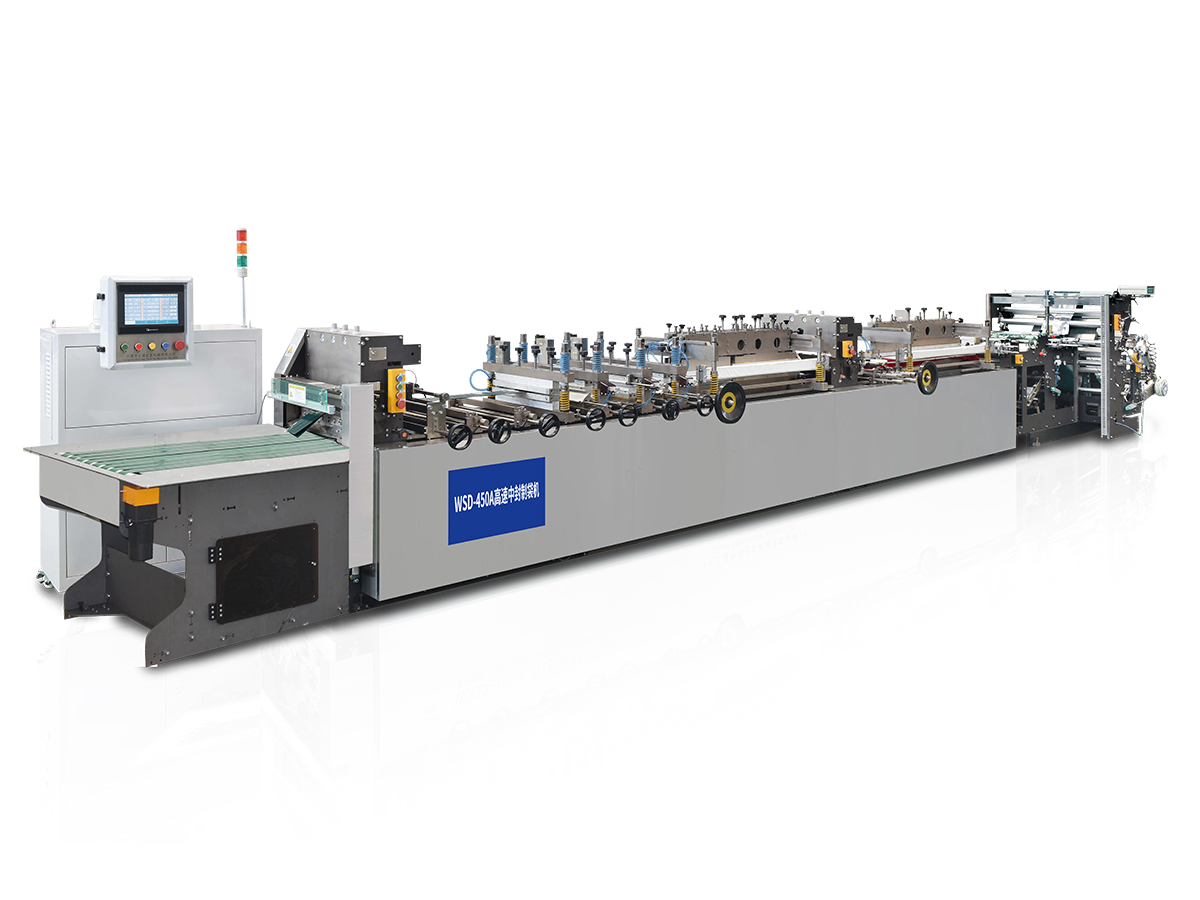
A máquina laminadora sin solventes representa un cambio fundamental en la fabricación de envases flexibles. A diferencia de los sistemas tradicionales a base de solventes que dependen de compuestos orgánicos volátiles para disolver los adhesivos, los laminadores sin solventes emplean un sistema químico de dos componentes donde una resina y un agente de curado reaccionan a nivel molecular para crear uniones duraderas sin emisiones de solventes.
Esta tecnología ha transformado la forma en que los convertidores abordan la economía de producción y el cumplimiento ambiental. Al eliminar la necesidad de túneles de secado, sistemas de recuperación de solventes y una amplia infraestructura de ventilación, los sistemas sin solventes ofrecen simultáneamente costos operativos más bajos y una fuerza de unión superior.
Para los convertidores de envases flexibles que enfrentan presión sobre los márgenes y regulaciones más estrictas, comprender la laminación sin solventes se ha vuelto esencial para seguir siendo competitivos. Esta guía aborda las preguntas centrales que impulsan las decisiones de compra: qué especificaciones son más importantes, cuánto ahorrará realmente y qué configuración de máquina se adapta a su perfil de producción.
La laminación sin disolventes funciona según un principio fundamentalmente diferente de los sistemas basados en disolventes. Un adhesivo de dos componentes compuesto por una resina epoxi y un endurecedor reactivo se dosifica con precisión y se aplica sobre un sustrato. A los pocos segundos de contacto, comienza una reacción de polimerización, que crea cadenas de polímeros entrecruzados que unen los materiales mediante entrelazamiento mecánico y adhesión química.
Esta química elimina la carga medioambiental de la recuperación de disolventes y la complejidad operativa de gestionar las emisiones volátiles. El consumo de energía cae drásticamente porque no se calientan grandes volúmenes de aire para evaporar los disolventes. El rendimiento se acelera porque la producción no se detiene durante los ciclos de secado.
Los laminadores sin solventes adhieren eficazmente a una amplia gama de sustratos de embalaje flexibles. Las películas BOPP, PET, polietileno, papel de aluminio, películas metalizadas y materiales a base de papel funcionan con éxito. El sistema adhesivo de dos componentes se adapta a diferentes energías superficiales sin requerir formulaciones adhesivas separadas para cada combinación de sustrato. Esta versatilidad reduce la complejidad del inventario y permite cambios rápidos de trabajo.
La decisión de adoptar tecnología sin disolventes normalmente se centra en la reducción de costes. Los convertidores que cambian de la laminación seca a base de solventes reportan patrones consistentes en sus estructuras de costos:
| Componente de costo | Laminación Seca a Base de Solvente | Laminación sin solventes |
|---|---|---|
| Consumo de adhesivo por kg de sustrato | 12-18 gramos | 2,5-4 gramos |
| Costo de energía anual (por 1000 horas) | $8,000-12,000 (calefacción/secado) | $1,500-2,500 (solo medición) |
| Mantenimiento de recuperación de disolventes. | $3,000-5,000 al año | Eliminado |
| Cumplimiento ambiental (pruebas de COV) | $2,000-4,000 al año | mínimo |
Para un convertidor de tamaño mediano que ejecuta 2000 horas de producción al año, estas diferencias se acumulan para generar ahorros de entre $25 000 y $45 000 por año, dependiendo de la mezcla de sustratos y los costos actuales del adhesivo. La mayoría de los convertidores logran recuperar la inversión en equipos en un plazo de 18 a 28 meses.
Los marcos regulatorios que rigen las emisiones de COV continúan endureciéndose en América del Norte, Europa y Asia. Los laminadores sin solventes eliminan las emisiones de VOC en la fuente, simplificando el cumplimiento de los estándares actuales (UE 2004/42/EC, regulaciones de la EPA de EE. UU., Título 17 de California) y posicionando las operaciones por delante de los cambios regulatorios anticipados. Este beneficio de cumplimiento va más allá del costo: fortalece las relaciones con los propietarios de marcas y los minoristas que auditan cada vez más las prácticas ambientales de los proveedores.
Los sistemas sin disolventes funcionan a la máxima velocidad de línea de forma continua. Los sistemas basados en solventes generalmente no pueden exceder los 250-300 m/min de manera efectiva debido a la cinética de evaporación del solvente. un máquina laminadora sin solventes Configurado para producción de alta velocidad mantiene 350-450 m/min sin degradación de la calidad, lo que se traduce directamente en un mayor rendimiento en el mismo espacio.
La química epóxica de dos componentes crea uniones que superan las expectativas de resistencia mecánica para sistemas a base de solventes. La resistencia al pelado, particularmente en ambientes cálidos y húmedos donde los sistemas solventes se debilitan, permanece constante durante toda la vida útil del producto. Para aplicaciones exigentes como bolsas de retorta y almacenamiento a alta temperatura, los adhesivos sin disolventes superan significativamente a los adhesivos tradicionales.
Los anchos de banda disponibles varían de 600 mm a 1300 mm o más. La selección depende de las dimensiones del sustrato principal y de la necesidad de ejecutar varios productos más estrechos simultáneamente. Una máquina de 900 mm se adapta a la mayoría de las aplicaciones de embalaje flexible y al mismo tiempo mantiene una distribución óptima de la fuerza de compactación. Las máquinas más anchas mejoran la economía para trabajos de gran formato pero reducen la flexibilidad para los cambios de trabajo.
La velocidad de producción afecta directamente el costo del equipo y el potencial de rendimiento. Las configuraciones estándar funcionan a 150-250 m/min, adecuadas para estructuras complejas que requieren un registro preciso o una unión multicapa. Los modelos de alta velocidad alcanzan 350-450 m/min, optimizados para trabajos simples de dos capas con tolerancias indulgentes. El rendimiento a velocidad máxima en una banda de 1000 mm de ancho produce aproximadamente 450-540 kg por hora.
Existen dos sistemas de medición principales:
La uniformidad del adhesivo afecta directamente la calidad del producto final. La mayoría de los sistemas modernos emplean medición controlada electrónicamente con monitoreo de circuito cerrado para mantener tolerancias dentro de más/menos 10% en todo el ancho de la banda.
El diámetro del núcleo suele oscilar entre 76 mm y 152 mm. El peso máximo del rollo principal en la mayoría de las máquinas alcanza los 500-800 kg, lo que determina cuánto tiempo dura la producción antes del rebobinado. Los sistemas automáticos de alimentación de rollos y control de los bordes de la banda reducen la intervención del operador y las tasas de desperdicio, particularmente en tiradas de producción más cortas.
Antes de especificar el equipo, confirme todos los materiales que desea utilizar:
Las máquinas compactas de una sola posición con un ancho de banda de 600-900 mm y una velocidad de 180-250 m/min ofrecen un retorno de la inversión óptimo. Estas configuraciones requieren un espacio mínimo y capacitación del operador. El tiempo de preparación entre trabajos suele ser en promedio de 15 a 20 minutos, adecuado para entornos de taller con cambios frecuentes. El requisito de capital oscila entre $120,000 y $160,000 USD.
Las máquinas dúplex (de doble estación) o los modelos de alta velocidad de una sola estación que funcionan continuamente a 350 m/min satisfacen los requisitos de volumen manteniendo el control de calidad. El manejo automatizado de los rollos, el control de tensión servoaccionado y los ciclos de limpieza integrados minimizan el tiempo de inactividad. Estos sistemas justifican una inversión de entre 220.000 y 300.000 dólares gracias a un rendimiento constante.
Las máquinas modulares con sistemas de rodillos de cambio rápido y dosificación de adhesivo flexible admiten laminaciones de dos, tres y cuatro capas sin cambios de equipo. Esta versatilidad resulta valiosa para los convertidores que atienden múltiples mercados con diferentes requisitos estructurales y de barrera. La inversión suele oscilar entre 180.000 y 250.000 dólares.
La formulación adhesiva mejorada y los sistemas de recubrimiento de precisión garantizan la durabilidad de la unión en condiciones extremas. Estas configuraciones añaden aproximadamente un 20 % al costo de la máquina estándar, pero ofrecen ventajas de rendimiento imposibles con alternativas basadas en solventes.
A máquina laminadora sin solventes El precio refleja varios factores de diseño y capacidad:
Basado en configuraciones estándar con automatización moderada y capacidades de velocidad de rango medio:
El retorno de la inversión suele surgir de tres fuentes:
Volumen de producción anual de 5.000 toneladas a 3,5 gramos de adhesivo por kg de sustrato (sin disolvente) frente a 15 gramos (sistema con disolvente). El costo promedio del adhesivo de $18 por kg genera ahorros anuales de aproximadamente $52,500.
La eliminación de los túneles de secado y los equipos de recuperación de solventes ahorra entre $8 000 y $12 000 al año en costos operativos, además de entre $2000 y $4000 adicionales en gastos de pruebas y cumplimiento ambiental.
Operar entre un 15% y un 20% más rápido que los sistemas solventes comparables y al mismo tiempo ejecutar ciclos de producción más largos aumenta el rendimiento efectivo entre 300 y 500 toneladas al año en el mismo equipo.
El beneficio anual combinado suele oscilar entre $65 000 y $85 000 para los convertidores de tamaño mediano. En estos niveles, la recuperación de la inversión se produce en 24-30 meses, después de lo cual el equipo genera una mejora pura del margen.
Verificar las capacidades de los proveedores con respecto a los términos de garantía, disponibilidad de repuestos y tiempos de respuesta del servicio. La vida útil del equipo se extiende de 10 a 12 años con un mantenimiento adecuado, lo que significa que su inversión proporciona una mejora del margen en casi dos generaciones de productos.
La mayoría de los laminadores sin solventes modernos son diseños modulares de piso que requieren solo una conexión eléctrica estándar (generalmente trifásica de 380 V, 60 a 100 amperios) y aire comprimido básico (6 a 8 bar). Los equipos de instalación suelen completar la configuración en un plazo de 3 a 5 días. A diferencia de los sistemas solventes, no se requieren cimientos especiales, conductos de ventilación ni tuberías de recuperación de solventes, lo que reduce el costo de instalación entre un 40 y un 60 % en comparación con los equipos de laminación en seco.
Los proveedores de equipos suelen ofrecer de 2 a 3 días de capacitación in situ que cubre los procedimientos de instalación, el ajuste de la dosificación del adhesivo, el control de la tensión de la banda y los protocolos de limpieza. La mayoría de los operadores alcanzan la competencia lista para la producción después de 20 a 30 sesiones de práctica. La documentación es fundamental: las especificaciones de trabajo detalladas y los registros de formulación de adhesivos permiten resultados repetibles en todos los turnos y reinicios de productos.
Los componentes de repuesto esenciales que se deben mantener en inventario incluyen sellos de bombas dosificadoras, juegos de rodillos de aplicación, rodamientos de rodillos giratorios y conjuntos de elementos calefactores. El mantenimiento programado a intervalos de 500 horas (normalmente 2 o 3 veces al año) prolonga significativamente la vida útil del equipo. Los costos de mantenimiento preventivo promedian entre $ 3000 y $ 5000 al año.
Implemente protocolos de prueba de despegado a intervalos regulares (normalmente cada hora durante los ciclos de producción) para verificar que la fuerza de unión cumpla con las especificaciones. La mayoría de los equipos incluyen monitoreo de presión en tiempo real y sensores de borde web que alertan a los operadores sobre condiciones de desviación antes de que la calidad se vea comprometida.
Los adhesivos de dos componentes requieren un almacenamiento adecuado (la temperatura óptima es de 18 a 25 grados Celsius) y una mezcla precisa de la proporción de componentes. La mayoría de los sistemas modernos incluyen módulos de mezcla automatizados que eliminan los errores de proporciones manuales y reducen el desperdicio de lotes incorrectos. La vida útil de los componentes suele alcanzar los 12 meses en envases sin abrir.
Esta comparación demuestra por qué la tecnología sin disolventes ha ganado una cuota de mercado dominante en los envases flexibles. La combinación de una resistencia de unión superior, un menor costo operativo y el cumplimiento ambiental crea un argumento económico convincente que las alternativas no pueden igualar.
Un convertidor que producía bolsas de retorta para aplicaciones alimentarias enfrentó márgenes cada vez menores a medida que aumentaron los costos de energía para los túneles de secado y aumentaron los requisitos de mano de obra para la recuperación manual de solventes. Al hacer la transición a la laminación sin solventes, redujeron el costo del adhesivo por unidad de 22 centavos a 4 centavos, lograron una durabilidad constante de la unión en autoclave a alta temperatura y eliminaron los gastos de cumplimiento normativo. La inversión de 185.000 dólares volvió al flujo de caja en 26 meses. En dos años, la mejora de los márgenes permitió ampliar la gama de productos para incluir estructuras de tres capas que antes eran económicamente inviables.
Un convertidor que operaba al 95 % de su capacidad con equipos solventes enfrentaba limitaciones de crecimiento o importantes gastos de capital para líneas adicionales de laminación en seco. Un sistema dúplex sin disolventes que funciona a 380 m/min aumentó la capacidad efectiva en un 220 % y redujo el costo operativo por kilogramo en un 34 %. El equipo se amortizó en 22 meses gracias a la combinación de ganancias en rendimiento y eficiencia.
Un convertidor personalizado que realizaba 200 trabajos diferentes al año tuvo problemas con las variaciones en el tiempo de secado entre sustratos y la inconsistencia de la calidad en combinaciones de materiales exóticos. Un sistema modular sin solventes con dosificación ajustable eliminó los ajustes de secado específicos del sustrato, redujo las tasas de desechos del 6,2 % al 1,8 % y simplificó la capacitación de los operadores a través de parámetros de proceso consistentes. La inversión de 162.000 dólares se amortizó en 31 meses, con una reducción significativa de las quejas de los clientes y de los retrabajos.
Antes de solicitar cotizaciones, documente estas especificaciones para recibir precios precisos y recomendaciones óptimas de equipos:
Sí, los sistemas sin solventes funcionan excelentemente con sustratos de papel de aluminio, incluido el papel de aluminio de calibre fino de hasta 6 micrones y la película metalizada. El adhesivo de dos componentes se adhiere eficazmente a superficies metálicas sin necesidad de tratamiento previo del sustrato. La consideración clave es controlar la tensión de la lámina durante la etapa de aplicación; La mayoría de las máquinas modernas incluyen control de tensión automatizado para obtener resultados óptimos. Para láminas ultrafinas de menos de 9 micrones, verifique la precisión de la medición con su proveedor de equipos.
La mayoría de los operadores hacen la transición de los sistemas solventes en 15 a 25 sesiones de práctica, generalmente de 2 a 3 días de producción. El proceso es más intuitivo que la laminación a base de solventes porque elimina las variables de secado y el monitoreo de la recuperación de solventes. La capacitación inicial proporcionada por los proveedores de equipos generalmente cubre todos los procedimientos críticos. La competencia del operador se estabiliza después de aproximadamente 50 corridas de producción, momento en el cual la calidad constante se vuelve rutinaria.
Los componentes adhesivos sin disolventes de dos componentes mantienen su rendimiento durante 12 meses cuando se almacenan a temperaturas entre 18 y 25 grados Celsius, lejos de la luz solar directa. Los contenedores sin abrir están sellados y son estables; Una vez abierto, el componente activo comienza a reticularse gradualmente y debe consumirse dentro de 6 a 8 semanas. La mayoría de los sistemas modernos incluyen monitoreo del almacenamiento de componentes para evitar el uso de material fuera de especificación.
Parcialmente. Los operadores con experiencia en los fundamentos de la laminación comprenden el manejo del sustrato y el control de la banda, lo que acelera la transición a sistemas sin solventes. Sin embargo, el sistema adhesivo de dos componentes y la ausencia de variables de secado requieren capacitación específica del proceso. Haga un presupuesto de 3 a 5 días para la capacitación brindada por el proveedor, más 2 a 3 semanas de ciclos de producción supervisados para lograr la competencia total. Esto supone una carga de formación significativamente menor que contratar y formar a operadores completamente nuevos.
El mantenimiento preventivo a intervalos de 500 horas (normalmente 2 o 3 veces al año para programas de producción estándar) mantiene el equipo funcionando con la máxima eficiencia. Las piezas de repuesto críticas que se deben mantener en inventario incluyen sellos de bombas dosificadoras, juegos de rodillos de aplicación, rodamientos de rodillos bailarines y guías de red. La mayoría de los proveedores proporcionan listas detalladas de repuestos; presupuestar entre el 3% y el 5% del costo del equipo anualmente para mantenimiento y piezas de emergencia cubre la mayoría de los escenarios operativos normales.
Algunos diseños de máquinas modulares admiten el funcionamiento con sistemas adhesivos alternativos, incluidas ciertas formulaciones a base de solventes, aunque esto anula la mayoría de las ventajas ambientales y de eficiencia. El enfoque óptimo es cambiar a sistemas adhesivos sin disolventes específicos que se adapten a sus combinaciones de sustratos. Los proveedores de adhesivos ofrecen formulaciones optimizadas para BOPP, PET, aluminio y la mayoría de los demás sustratos de envases flexibles comunes. Los costos de cambio son mínimos porque el consumo de adhesivo sin solventes es una quinta parte del de los sistemas solventes.
La entrega estándar suele oscilar entre 12 y 16 semanas desde la orden de compra hasta el equipo listo para la instalación, según la capacidad de fabricación del proveedor y los requisitos de personalización. A veces hay plazos urgentes de 8 a 10 semanas disponibles por un costo adicional. La instalación en sí requiere de 3 a 5 días. Para los convertidores que requieren capacidad inmediata, los equipos usados o reacondicionados de instalaciones anteriores a veces pueden obtenerse en 4 a 6 semanas con una reducción de costos del 40 al 50 %.
Las variaciones de temperatura y humedad afectan la reactividad del adhesivo de dos componentes y la velocidad de curado. El equipo debe funcionar en ambientes entre 15 y 30 grados centígrados con una humedad relativa inferior al 70%. La mayoría de las instalaciones cumplen con estos parámetros a través de sistemas HVAC estándar. Para ambientes al aire libre o sin clima controlado, verifique los datos de rendimiento del adhesivo con los proveedores antes de poner en servicio el equipo. El almacenamiento de componentes adhesivos siempre requiere control climático independientemente del entorno de producción.
Mantenga registros de producción detallados que registren los números de lote de adhesivo, los ajustes de presión de medición, la velocidad de la línea, la temperatura ambiente y la humedad para cada ejecución de producción. Esta trazabilidad permite solucionar cualquier problema de calidad eventual y proporciona documentación para auditorías de clientes o consultas regulatorias. La mayoría de las laminadoras modernas incluyen registro de datos integrado; asegúrese de que su sistema capture estos parámetros automáticamente en lugar de depender de la grabación manual.
Los bonos sin solventes generalmente exceden las especificaciones del contrato existente en cuanto a resistencia al pelado y resistencia a la temperatura. Comunicar la transición tecnológica a los clientes de forma proactiva, con énfasis en características de rendimiento mejoradas. En la mayoría de los casos, la actualización no requiere modificación del contrato; Se superan holgadamente las especificaciones existentes. Para aplicaciones exigentes como el almacenamiento en retorta o a alta temperatura, el rendimiento sin disolventes a menudo permite actualizaciones de especificaciones que exigen precios superiores.
La transición de la laminación basada en solventes a la máquina laminadora sin solventes La tecnología representa una de las inversiones en equipos de mayor retorno en la fabricación de envases flexibles. La combinación de costos operativos significativamente más bajos, calidad superior del producto, cumplimiento ambiental simplificado y mayor capacidad de producción crea un argumento económico convincente en prácticamente todos los perfiles de convertidores.
La tecnología está probada y madura. Miles de instalaciones en América del Norte, Europa y Asia han funcionado durante 8 a 12 años, lo que demuestra confiabilidad y coherencia. Los datos sobre rendimiento son abundantes; Los plazos de retorno de la inversión del equipo son predecibles y alcanzables.
Su siguiente paso es sencillo: documente sus especificaciones de producción utilizando la lista de verificación de selección proporcionada en esta guía y luego solicite cotizaciones detalladas de múltiples proveedores calificados. Los fabricantes de renombre proporcionarán especificaciones de equipos, referencias de clientes, garantías integrales y desgloses de precios transparentes que permitan una comparación confiable.
Las condiciones del mercado continúan favoreciendo la adopción sin solventes. Los costos operativos de los sistemas basados en solventes están aumentando, mientras que los precios de los equipos sin solventes se mantienen estables. Las presiones regulatorias sobre las emisiones de COV continúan aumentando a nivel mundial. Estas tendencias fortalecen la ventaja económica de la conversión cada año que pasa.
Si opera un convertidor de empaques flexibles que genera entre $500 000 y $5 000 000 de ingresos anuales, la economía de la laminación sin solventes casi con certeza justifica la inversión en equipos dentro de su horizonte de planificación estratégica actual.
La decisión de adoptar tecnología de laminación sin solventes es fundamentalmente una decisión sobre posicionamiento competitivo y eficiencia operativa. Los proveedores de equipos están listos para respaldar su transición; la asociación tecnológica adecuada acelera su viaje hacia mejores márgenes y un crecimiento sostenible.
Contáctenos
Productos recomendados

Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى