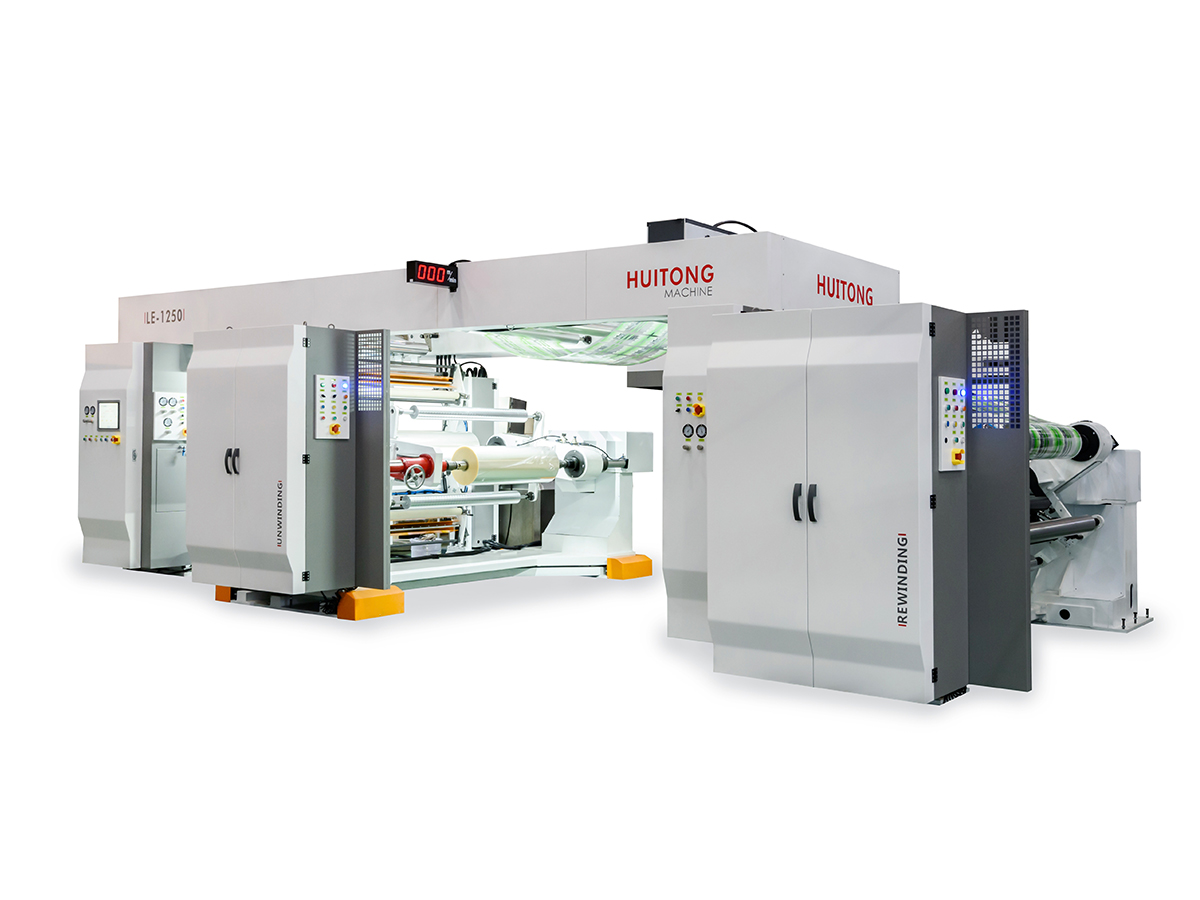
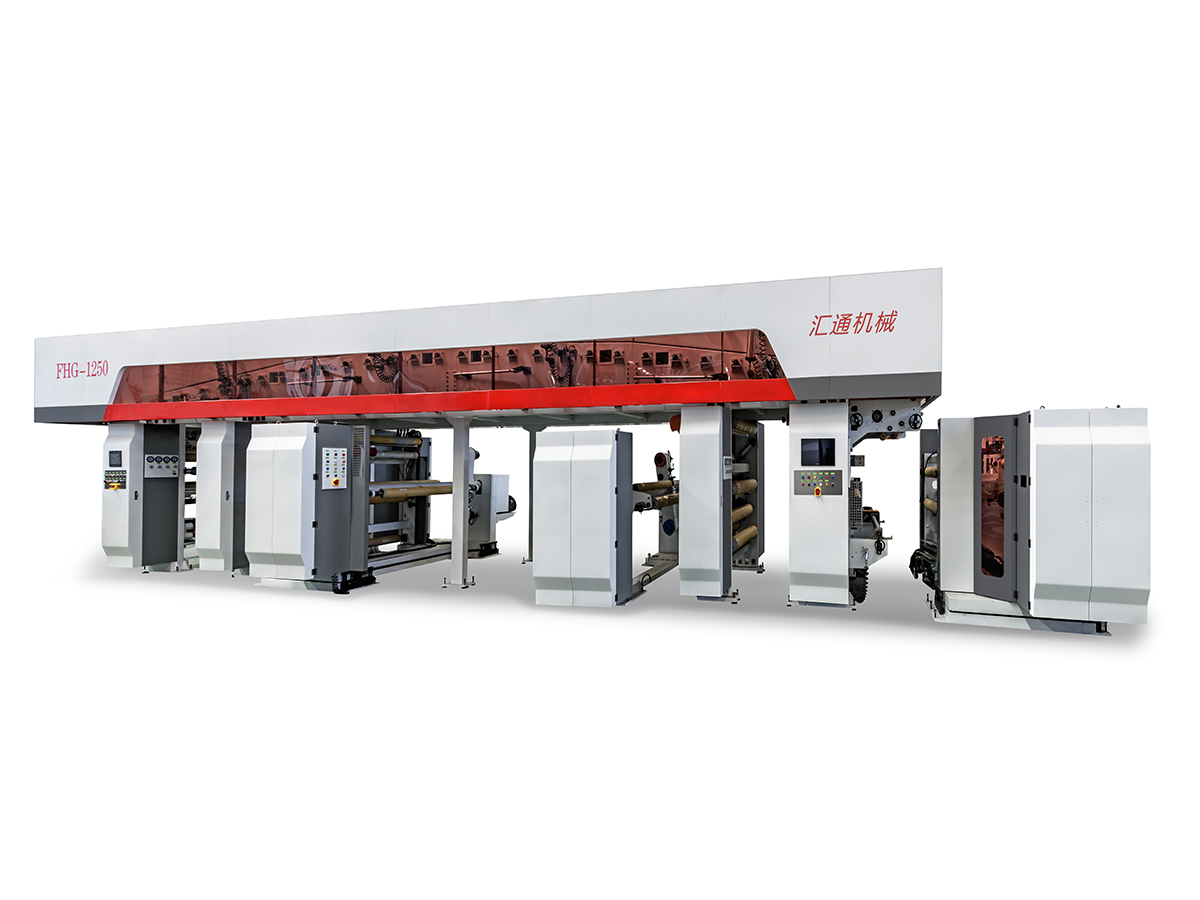
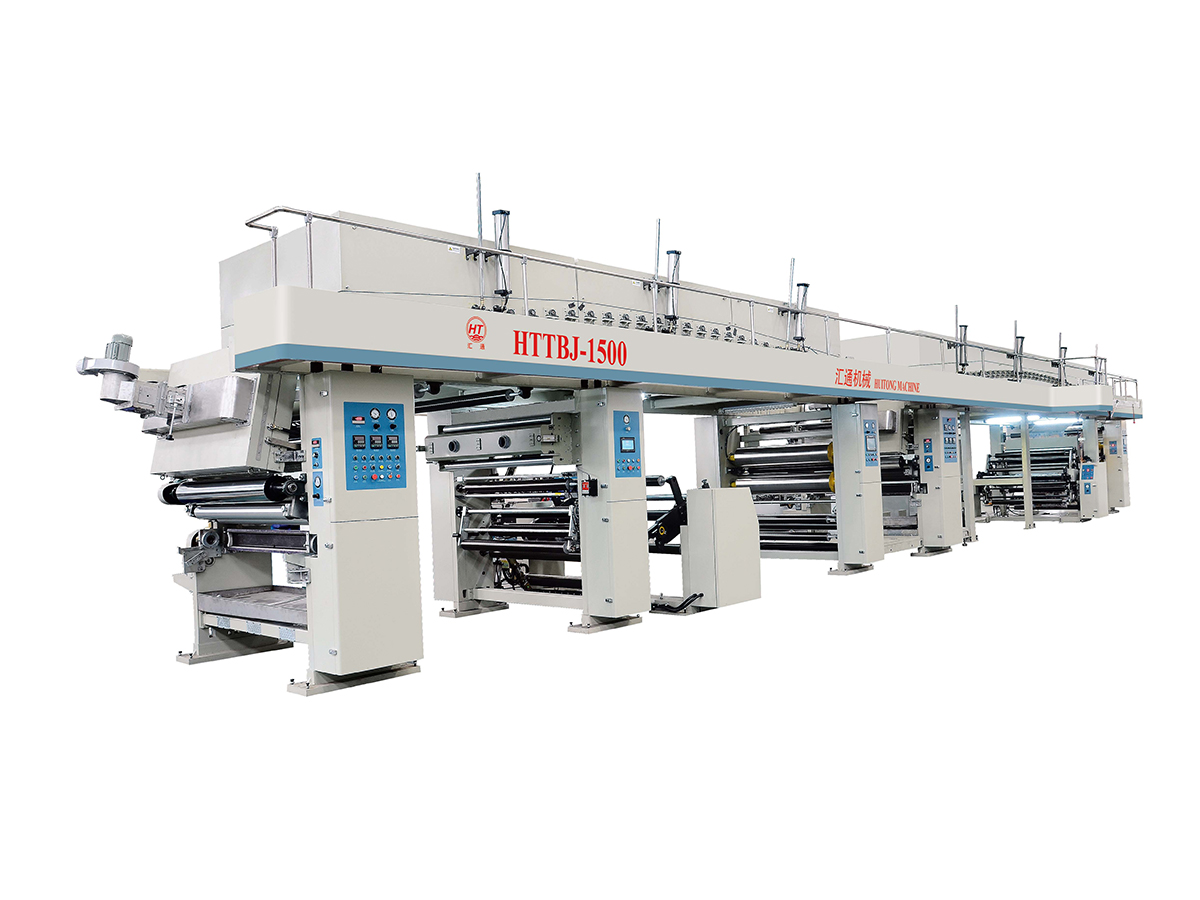
La industria del embalaje ha experimentado una transformación significativa con la llegada de tecnologías de laminación avanzadas. Entre estas innovaciones, la máquina laminadora sin solventes Se erige como una solución fundamental para los fabricantes que buscan eficiencia, sostenibilidad y una calidad superior del producto. A diferencia de los métodos de laminación tradicionales que dependen de solventes químicos, los sistemas sin solventes utilizan materiales adhesivos que unen los sustratos mediante presión mecánica y térmica, eliminando las emisiones de compuestos orgánicos volátiles y reduciendo el impacto ambiental.
La laminación sin disolventes se ha convertido en la opción preferida para aplicaciones de envases flexibles, desde envases de alimentos hasta envoltorios farmacéuticos. La tecnología permite a los fabricantes lograr una fuerza de unión constante, un control preciso del peso del recubrimiento y una vida útil prolongada sin los peligros asociados con los procesos basados en solventes. Comprender cómo funcionan estas máquinas y sus distintas ventajas sobre los métodos convencionales es esencial para los profesionales del embalaje que realizan inversiones en equipos.
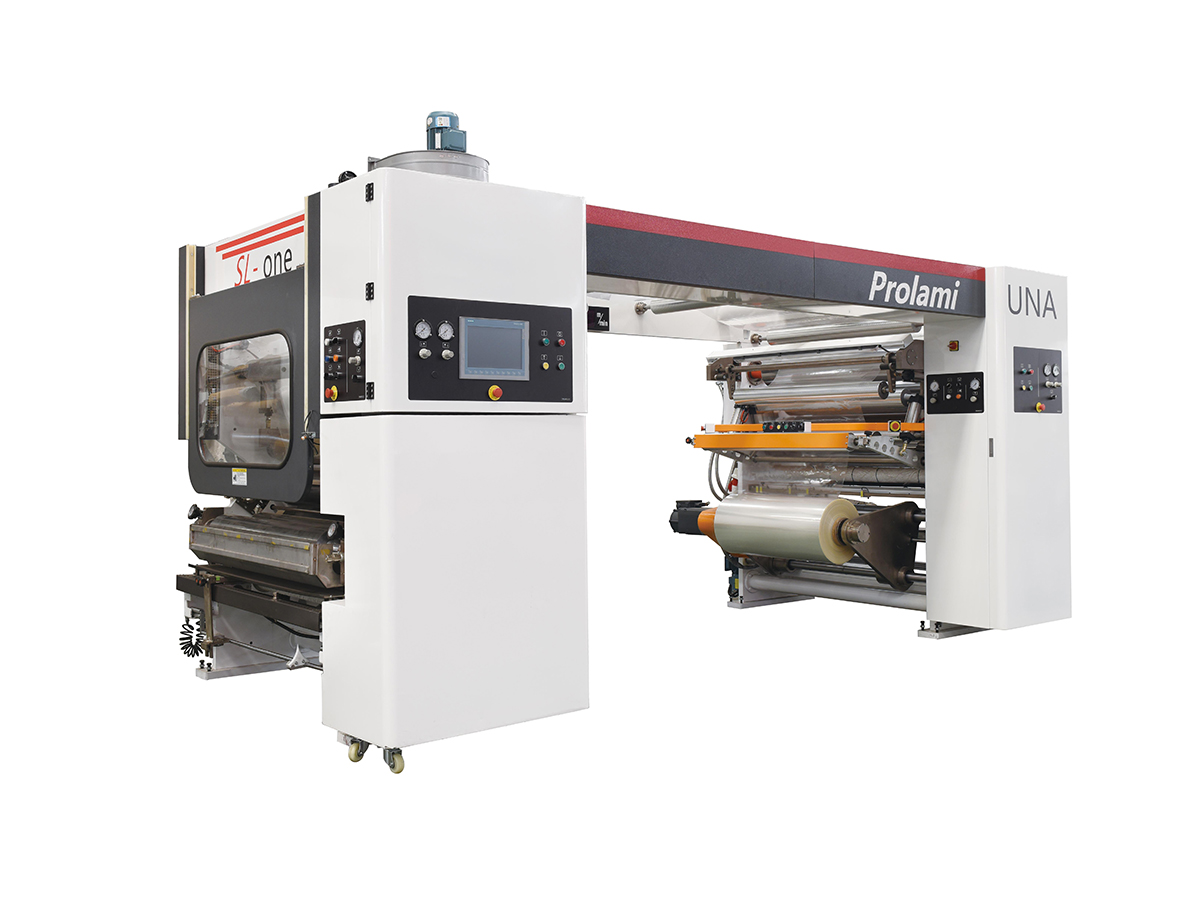
Una máquina laminadora sin disolventes es un equipo de embalaje especializado diseñado para unir dos o más sustratos sin utilizar disolventes químicos. El sistema aplica adhesivos reactivos de poliuretano u otros agentes adhesivos sin disolventes que curan mediante la aplicación controlada de calor y presión. Estas máquinas están diseñadas para manejar diversos materiales de película, incluidas combinaciones de polietileno, polipropileno, poliéster, papel de aluminio y papel kraft comúnmente utilizadas en aplicaciones de embalaje flexible.
La arquitectura fundamental de una laminadora sin solventes incluye varios componentes críticos que funcionan en coordinación:
La integración de estos componentes crea un flujo de producción fluido donde los materiales se mueven a través de la máquina a velocidades controladas mientras la aplicación del adhesivo, la unión y el curado ocurren simultáneamente.
El proceso operativo de una máquina laminadora sin solventes sigue una secuencia sistemática que garantiza una adhesión y calidad del producto óptimas. Comprender cada etapa proporciona información sobre por qué estos sistemas ofrecen resultados superiores en comparación con los métodos de laminación tradicionales.
El proceso comienza con los materiales del sustrato cargados en las estaciones de desenrollado. Estos materiales, que normalmente se suministran en rollos grandes, se pasan cuidadosamente por el recorrido de la máquina. Los sistemas de control de tensión mantienen una fuerza de tracción constante en ambos sustratos para evitar holguras, arrugas o desalineaciones. Sensores de precisión monitorean la posición del material y detectan cualquier desviación que pueda comprometer la calidad de la laminación. Los reguladores de velocidad garantizan que todos los materiales se muevan a través de la máquina a velocidades sincronizadas, lo cual es fundamental para una cobertura adecuada del adhesivo y la formación de uniones.
Una vez que los materiales ingresan a la zona de laminación, el sistema de aplicación de adhesivo dispensa cantidades controladas de agentes adhesivos sin solventes. Los sistemas modernos emplean varias tecnologías de aplicación:
El caudal de adhesivo es fundamental y debe calibrarse cuidadosamente. Muy poco adhesivo da como resultado una unión inadecuada y una posible delaminación durante el uso, mientras que el exceso de adhesivo genera desperdicio, aumenta los costos de producción y puede comprometer la flexibilidad o las propiedades de barrera del laminado. Los sistemas de dosificación avanzados mantienen un peso de recubrimiento constante dentro de tolerancias estrictas, que generalmente oscilan entre 3 y 8 gramos por metro cuadrado, según los requisitos de la aplicación.
A medida que el sustrato recubierto de adhesivo se encuentra con la segunda capa de material, los rodillos de laminación o una zona de contacto aplican una presión mecánica controlada. Esta presión cumple múltiples funciones: fuerza a los materiales a entrar en contacto íntimo, elimina las bolsas de aire que podrían crear puntos débiles, distribuye el adhesivo de manera uniforme a través de la interfaz de unión e inicia el proceso de reticulación química del adhesivo reactivo. La presión suele oscilar entre 50 y 150 bar, dependiendo de los materiales del sustrato y de la fuerza de unión deseada.
El calor es esencial para que la laminación sin solventes alcance una fuerza de unión total. La máquina incorpora unidades de calentamiento ubicadas después de la zona de contacto inicial. Estos pueden incluir:
El perfil térmico determina la velocidad de curado y las características finales de la unión. La temperatura suele oscilar entre 60 y 120 grados Celsius y se mantiene durante un tiempo de permanencia suficiente para permitir que el poliuretano u otro adhesivo reactivo se entrecruce por completo. Este proceso de curado controlado es más suave con los sustratos sensibles al calor en comparación con la laminación termofusible, lo que reduce el riesgo de contracción, deformación o distorsión de la película.
Después del curado, el material laminado pasa por zonas de enfriamiento donde la temperatura disminuye gradualmente. Este enfriamiento controlado evita el estrés térmico que podría causar rizado o delaminación. Una vez que el material alcanza la temperatura ambiente y el adhesivo se ha curado por completo, el laminado terminado se enrolla en estaciones de rebobinado. Algunos sistemas incluyen funciones automáticas de recorte de bordes para eliminar el material de desecho y garantizar anchos de rollo precisos. Se pueden realizar mediciones de control de calidad de las especificaciones del producto final antes de recoger el material para su envío.
El mercado de equipos de laminación sin solventes ofrece varias configuraciones diseñadas para diferentes requisitos de producción y combinaciones de materiales. Comprender estas variaciones ayuda a los fabricantes a seleccionar el sistema más adecuado para sus operaciones específicas.
Los sistemas dúplex unen dos capas de sustrato, lo que los hace ideales para aplicaciones básicas de embalaje flexible. Estas máquinas suelen ser compactas y rentables, adecuadas para fabricantes que producen estructuras laminadas de una sola capa. La simplicidad de los sistemas dúplex los convierte en excelentes puntos de entrada para las empresas que realizan la transición de una tecnología de laminación basada en solventes a una tecnología sin solventes. Las velocidades de procesamiento suelen oscilar entre 50 y 200 metros por minuto, según los materiales del sustrato y los requisitos del sistema adhesivo.
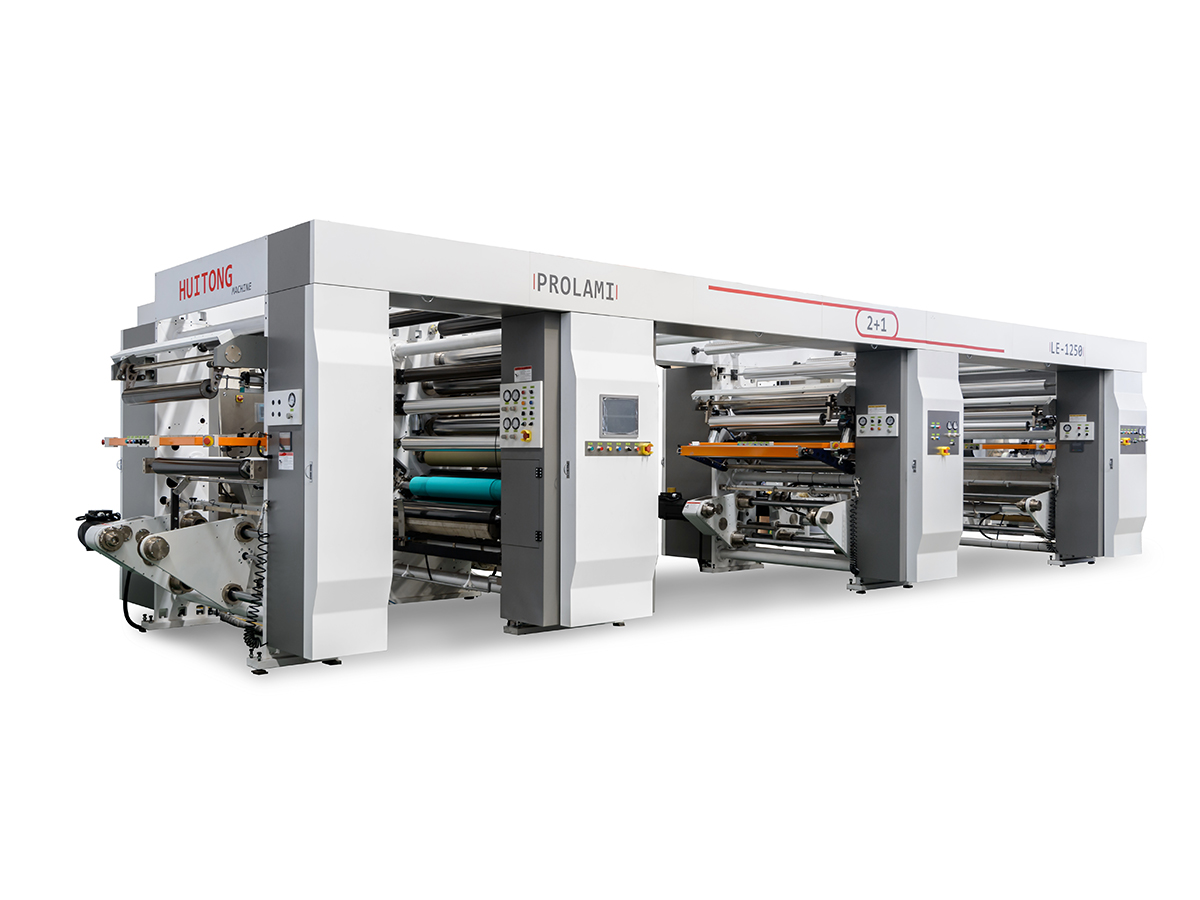
A máquina laminadora triplex sin solvente une tres capas de sustrato simultáneamente, lo que permite la creación de estructuras de barrera más complejas. Esta configuración es particularmente valiosa para aplicaciones que requieren una protección mejorada contra el oxígeno, la humedad o la transmisión de luz. Los sistemas triplex pueden procesar combinaciones como película-adhesivo-lámina o película-adhesivo-papel, produciendo estructuras multicapa en una sola pasada. La capacidad de crear composiciones laminadas sofisticadas hace que los sistemas triplex sean populares en el envasado de alimentos, aplicaciones farmacéuticas y usos industriales donde el rendimiento de la barrera es fundamental.
A laminador sin solvente de alta velocidad está diseñado para ofrecer la máxima productividad y normalmente es capaz de procesar materiales a velocidades superiores a 250 metros por minuto. Estos sistemas están diseñados para fabricantes a gran escala que requieren volúmenes de producción que justifiquen la inversión en equipos premium. Las máquinas de alta velocidad incorporan tecnologías de calentamiento avanzadas, sistemas de medición de adhesivo de precisión y zonas de enfriamiento mejoradas para mantener la calidad del producto a velocidades de procesamiento elevadas. Los sistemas de control de los equipos de alta velocidad son particularmente sofisticados y cuentan con monitoreo en tiempo real y capacidades de ajuste automático para compensar las variaciones en las propiedades de los materiales o las condiciones ambientales.
Los sistemas combinados combinan múltiples funciones de laminación dentro de una única plataforma de máquina. Estas unidades versátiles pueden cambiar entre configuraciones de laminación dúplex, triplex o incluso cuádruple, lo que permite a los fabricantes procesar diversas especificaciones de productos sin cambios de equipo. Las laminadoras combinadas ofrecen una flexibilidad significativa para los fabricantes subcontratados o las empresas que producen carteras de productos variadas. Si bien la inversión inicial es mayor que la de los sistemas dedicados, la versatilidad a menudo resulta en una mejor utilización general del equipo y un cambio más rápido entre diferentes requisitos de laminación.
La aparición de la tecnología de laminación sin disolventes ha creado claras ventajas en comparación con los enfoques tradicionales. Comprender estos beneficios aclara por qué muchos fabricantes están cambiando hacia sistemas sin solventes.
La laminación sin solventes elimina por completo las emisiones de compuestos orgánicos volátiles, creando un ambiente de trabajo más seguro para el personal de la planta. La laminación tradicional a base de solventes requiere sistemas de ventilación complejos, equipos de recuperación de solventes y protocolos de manejo de materiales peligrosos. Los sistemas sin disolventes eliminan estos problemas de seguridad, reducen la carga de cumplimiento normativo y contribuyen a mejorar la calidad del aire dentro de las instalaciones de fabricación. Las regulaciones ambientales en muchas regiones ahora favorecen o exigen tecnologías sin solventes, lo que las convierte en la opción preferida para los fabricantes que buscan alineación regulatoria y credenciales de sostenibilidad.
La laminación sin solventes ofrece una fuerza de unión y consistencia superiores en comparación con los métodos de laminación en seco. Los adhesivos reactivos utilizados en sistemas sin solventes crean enlaces químicos permanentes que resisten la delaminación incluso en condiciones de almacenamiento desafiantes, fluctuaciones de temperatura o exposición a la humedad. Los laminados resultantes exhiben una excelente flexibilidad, resistencia a perforaciones y resistencia al sellado, esenciales para aplicaciones de embalaje exigentes. Las métricas de control de calidad demuestran que los laminados sin solventes mantienen la integridad estructural durante períodos prolongados de vida útil, lo que brinda a los fabricantes confianza en la confiabilidad del producto.
Los sistemas sin solventes funcionan sin tiempos de inactividad relacionados con los solventes. Los métodos de laminación tradicionales requieren pausas en la producción para el mantenimiento del sistema de solventes, el servicio del equipo de recuperación o cambios en el sistema adhesivo. Los equipos sin disolventes funcionan de forma más continua, lo que da como resultado una mayor capacidad de producción efectiva. El manejo simplificado de materiales y la ausencia de almacenamiento de productos químicos peligrosos también reducen la complejidad operativa y los gastos generales de gestión de seguridad.
Si bien los costos iniciales del equipo para laminadores sin solventes pueden ser más altos que los de algunas alternativas tradicionales, el costo total de propiedad generalmente favorece a los sistemas sin solventes. La eliminación de costosos equipos de recuperación de disolventes, la reducción de los costes de eliminación de residuos, la minimización de los gastos de cumplimiento medioambiental y la mejora de la eficiencia de la producción se combinan para ofrecer un atractivo retorno de la inversión. Muchos fabricantes recuperan los costos de los equipos en un plazo de tres a cinco años mediante ahorros operativos.
La laminación en seco utiliza adhesivos a base de agua que se aplican antes del proceso de laminación, mientras que la laminación sin solventes aplica adhesivos reactivos durante la operación de laminación. Los sistemas sin solventes ofrecen tiempos de curado más rápidos, mejor control sobre el peso del recubrimiento adhesivo, desarrollo superior de la fuerza de unión y consistencia mejorada. La laminación en seco requiere pasos de pretratamiento adicionales y períodos de curado más largos, mientras que los sistemas sin solventes integran la aplicación de adhesivo y la unión en una única operación eficiente.
| Tipo de tecnología | Impacto ambiental | Fuerza de unión | Velocidad de procesamiento | Costo del equipo |
|---|---|---|---|---|
| Sin disolventes | Excelente | muy alto | Alto | prima |
| Laminación Seca | bueno | moderado | moderado | moderado |
| A base de solventes | pobre | Alto | moderado | moderado |
| Fusión en caliente | bueno | moderado | muy alto | moderado |
El control preciso del peso del recubrimiento adhesivo representa uno de los parámetros operativos más críticos en la laminación sin solventes. La cantidad de adhesivo aplicado influye directamente en la fuerza de unión, el costo de producción, el rendimiento del producto y la compatibilidad del sustrato. Los laminadores sin solventes modernos incorporan sistemas sofisticados para garantizar un peso de recubrimiento constante en todo el ancho del material y en todas las tiradas de producción.
El peso del revestimiento adhesivo normalmente se mide en gramos por metro cuadrado y se correlaciona directamente con la calidad del laminado. Un recubrimiento insuficiente crea uniones débiles propensas a la delaminación, mientras que el exceso de adhesivo desperdicia material y aumenta los costos sin mejorar el rendimiento. El rango óptimo para la mayoría de las aplicaciones se sitúa entre 3 y 8 gramos por metro cuadrado, aunque los requisitos específicos varían según los materiales del sustrato y las condiciones de uso final. Para aplicaciones de envasado de alimentos que requieren una vida útil prolongada, puede ser necesario un control más estricto dentro de rangos más estrechos.
Los laminadores sin solventes modernos emplean varias tecnologías avanzadas para controlar la aplicación de adhesivo:
Los sistemas de control avanzados monitorean continuamente la cobertura real del adhesivo y ajustan automáticamente las tasas de aplicación para compensar las variaciones. Los sensores detectan cambios en el ancho del material, fluctuaciones de velocidad o variaciones de la viscosidad del adhesivo, lo que activa ajustes en tiempo real para mantener un peso de recubrimiento constante. Los sistemas de registro de datos registran todos los parámetros del proceso durante toda la producción, proporcionando documentación de calidad y permitiendo la trazabilidad. Este nivel de control garantiza la coherencia entre lotes y reduce el desperdicio de productos que no cumplen con las especificaciones.
El control mejorado del peso del recubrimiento reduce directamente el desperdicio de adhesivo. Incluso pequeñas reducciones en el peso del recubrimiento en grandes volúmenes de producción generan importantes ahorros de material. Una reducción del 10% en el consumo de adhesivo se traduce en una reducción proporcional de costos sin comprometer la calidad del laminado cuando se implementan sistemas de control adecuados. La inversión en tecnología de medición de precisión suele dar sus frutos gracias a la reducción del consumo de adhesivo a los pocos meses de la instalación del equipo.
La tecnología de laminación sin disolventes se ha vuelto esencial para la fabricación moderna de envases flexibles, lo que permite la producción de estructuras de barrera sofisticadas que protegen la calidad del producto y prolongan la vida útil. La versatilidad de estos sistemas admite diversas aplicaciones en múltiples industrias.
La industria alimentaria representa el mayor segmento de aplicación de laminadoras sin disolventes. Los laminados multicapa creados mediante uniones sin disolventes proporcionan las propiedades de barrera esenciales para proteger los productos alimenticios contra la transmisión de humedad, oxígeno, luz y aromas. Los envases de café, envoltorios para refrigerios, bolsas para alimentos líquidos y envases asépticos se benefician del rendimiento superior de los laminados sin disolventes. La eliminación de residuos de disolventes garantiza el cumplimiento de estrictas normas sobre contacto con alimentos y elimina las preocupaciones sobre la migración de disolventes a los productos envasados.
Los fabricantes farmacéuticos dependen en gran medida de estructuras laminadas sin disolventes para envases en blíster, bolsas y películas de barrera multicapa. La naturaleza libre de solventes de estos laminados elimina los riesgos de contaminación y garantiza el cumplimiento de los requisitos reglamentarios farmacéuticos. La fuerza de unión superior y la estabilidad dimensional de los laminados sin solventes respaldan los requisitos de precisión de los envases de tabletas y cápsulas, donde incluso una pequeña distorsión de la película podría afectar la integridad del sellado.
Más allá del embalaje para el consumidor, los laminados sin disolventes sirven para aplicaciones industriales, incluidas películas protectoras, cintas adhesivas, materiales de aislamiento térmico y laminados de aislamiento eléctrico. Las propiedades de estabilidad dimensional y resistencia térmica de los adhesivos sin solventes los hacen adecuados para aplicaciones desafiantes donde los adhesivos tradicionales pueden fallar. Las aplicaciones de alta temperatura se benefician de la estabilidad térmica superior del poliuretano y otros sistemas adhesivos reactivos utilizados en la laminación sin solventes.
Los envases cosméticos utilizan laminados sin disolventes para tubos flexibles, bolsitas y estructuras compuestas. La transferencia imperceptible de residuos de adhesivo a productos cosméticos, combinada con la calidad estética de los laminados limpios sin disolventes, hace que estos sistemas sean ideales para el envasado de productos de primera calidad. La flexibilidad y durabilidad de los laminados sin disolventes respaldan los requisitos de manipulación y vida útil prolongadas de los productos cosméticos.
La inversión en equipos representa una decisión de capital importante para los fabricantes de envases. Comprender la dinámica de precios de las máquinas laminadoras sin solventes y calcular el retorno de la inversión requiere considerar múltiples factores más allá del costo de compra inicial.
El precio de las laminadoras sin disolventes varía considerablemente según varios parámetros:
Más allá de la compra de equipos, los fabricantes deben evaluar los costos operativos continuos, incluidos los gastos de material adhesivo, el consumo de energía, los requisitos de mantenimiento y la disponibilidad de piezas de repuesto. Los sistemas modernos sin solventes generalmente presentan costos operativos totales más bajos que los equipos tradicionales a base de solventes a pesar de una mayor inversión inicial. La ausencia de sistemas de recuperación de solventes, la reducción de los costos de manejo de materiales peligrosos y la minimización de los gastos de cumplimiento ambiental contribuyen a una economía favorable a largo plazo.
El cálculo eficaz del retorno de la inversión debe incorporar múltiples flujos de valor: mayor capacidad de producción, reducción de residuos a través de una mayor eficiencia, eliminación de los costos relacionados con los solventes, reducción de los gastos de cumplimiento ambiental y posibles precios superiores para los productos creados con tecnología sin solventes. Muchos fabricantes logran recuperar la inversión de sus equipos en un plazo de tres a siete años, con una vida útil significativamente mayor que extiende la entrega de valor mucho más allá del período de recuperación. Los equipos normalmente siguen siendo productivos durante 10 a 15 años con un mantenimiento adecuado, lo que proporciona un valor acumulativo sustancial.
Las máquinas laminadoras sin solventes se adaptan a diversas combinaciones de materiales de sustrato, lo que permite a los fabricantes diseñar laminados optimizados para requisitos de aplicaciones específicas. Comprender la compatibilidad de los materiales garantiza una laminación exitosa y un rendimiento óptimo del producto final.
Las películas de polietileno y polipropileno representan los materiales laminados más comúnmente debido a su rentabilidad y disponibilidad. Las películas de poliéster proporcionan propiedades de barrera mejoradas y durabilidad para aplicaciones exigentes. El polietileno de baja densidad funciona bien para aplicaciones en las que la flexibilidad es crítica, mientras que el polietileno de alta densidad ofrece una rigidez superior. Todos los materiales de película convencionales se adhieren eficazmente con sistemas adhesivos sin disolventes cuando se optimizan la preparación de la superficie y los parámetros del proceso.
El papel de aluminio proporciona barreras superiores contra el oxígeno y la humedad, esenciales para productos de larga vida útil. Los adhesivos sin solventes se adhieren de manera confiable a las superficies de aluminio, creando laminados que resisten la delaminación incluso en condiciones de almacenamiento difíciles. La combinación de película y lámina mediante laminación sin disolventes crea estructuras multicapa con un rendimiento de barrera excepcional. El espesor de la lámina suele oscilar entre 6 y 20 micrómetros, y la selección del espesor depende de los requisitos de la barrera y las consideraciones de costos.
El papel kraft y los papeles especiales representan sustratos importantes para aplicaciones de embalaje sostenibles. La laminación sin solventes une materiales de papel de manera efectiva, creando laminados que combinan la integridad del papel con propiedades de protección de la película. Estas combinaciones respaldan la barrera contra la humedad y el refuerzo estructural en estructuras de embalaje compuestas. Los sustratos de papel generalmente requieren parámetros de proceso ligeramente diferentes a los de las películas plásticas debido a su porosidad y sensibilidad a la humedad.
Los materiales avanzados, incluidas películas metalizadas, películas orientadas y sustratos recubiertos, se pueden laminar utilizando tecnología sin disolventes cuando las condiciones del proceso se controlan cuidadosamente. Los materiales textiles y no tejidos se integran en estructuras laminadas para aplicaciones especializadas, incluidos textiles industriales y compuestos. La versatilidad de la tecnología de laminación sin disolventes respalda la innovación en las combinaciones de materiales.
La operación y el mantenimiento adecuados de las máquinas laminadoras sin solventes garantizan una calidad constante del producto, una vida útil prolongada del equipo y un retorno de la inversión óptimo. Comprender las especificaciones técnicas clave y los requisitos de mantenimiento es esencial para el personal de la planta responsable de la gestión de equipos.
Los equipos de laminación sin disolventes estándar suelen funcionar dentro de estos parámetros:
El mantenimiento regular previene la degradación del equipo y extiende la vida útil. El mantenimiento diario incluye la inspección de los rodillos de presión para detectar contaminación o acumulación, verificación de los sistemas de control de tensión, verificación de los niveles de suministro de adhesivo y monitoreo de las lecturas de temperatura. Los procedimientos semanales incluyen limpieza de los cabezales de aplicación para evitar obstrucciones de adhesivo, verificación de la precisión del manómetro e inspección del rendimiento del sistema de enfriamiento. El mantenimiento mensual abarca la inspección completa del equipo, la medición de las holguras de los rodillos de presión, la verificación de la precisión del sistema de control y la documentación de todos los parámetros operativos.
Los programas integrales de mantenimiento preventivo reducen el tiempo de inactividad inesperado y extienden la vida operativa del equipo. Los programas generalmente incluyen el reemplazo programado de componentes de desgaste, incluidos rodillos de presión, elementos del cabezal de aplicación, sellos y elementos calefactores. La lubricación de rodamientos, la inspección de sellos y el reemplazo de juntas desgastadas previenen fugas de fluidos y contaminación. Las inspecciones anuales de servicio profesional identifican problemas potenciales antes de que se conviertan en fallas del equipo.
La resolución eficaz de problemas aborda los desafíos comunes rápidamente, minimizando las interrupciones de la producción. Los puntos de unión fríos indican presión o temperatura inadecuada y requieren ajuste de los parámetros del proceso. El uso excesivo de adhesivo sugiere una mala calibración del sistema de medición o problemas de viscosidad del adhesivo. La delaminación después del curado puede indicar una capa adhesiva insuficiente, una presión inadecuada durante la unión o una temperatura de curado insuficiente. Las arrugas del sustrato generalmente resultan de un control inadecuado de la tensión y requieren ajustes en la configuración de las estaciones de desenrollado y rebobinado. Los fabricantes de equipos proporcionan guías detalladas de solución de problemas que respaldan la resolución efectiva de problemas.
La industria de la laminación sin solventes continúa evolucionando con avances tecnológicos que abordan la eficiencia, la sostenibilidad y la calidad del producto. Comprender las tendencias emergentes ayuda a los fabricantes a tomar decisiones informadas de inversión en equipos alineadas con las direcciones futuras del mercado.
Los laminadores sin solventes modernos incorporan cada vez más tecnologías de la Industria 4.0, incluida la recopilación de datos de producción en tiempo real, algoritmos de mantenimiento predictivo y capacidades de monitoreo remoto. Los equipos conectados a Internet permiten a los fabricantes realizar un seguimiento de las métricas de rendimiento, predecir los requisitos de mantenimiento y optimizar los parámetros de producción desde centros de control centralizados. Los algoritmos de inteligencia artificial analizan datos históricos para sugerir mejoras en los procesos e identificar ineficiencias.
El desarrollo de sistemas adhesivos reactivos avanzados continúa mejorando el rendimiento del laminado y al mismo tiempo reduce el impacto ambiental. Los adhesivos de poliuretano de base biológica derivados de recursos renovables ofrecen beneficios de sostenibilidad sin comprometer la fuerza de unión ni las características de curado. Los sistemas reactivos a base de agua representan otra categoría emergente que ofrece más ventajas medioambientales. Estas innovaciones en adhesivos impulsan mejoras continuas en las capacidades de la tecnología de laminación sin solventes.
Las regulaciones ambientales continúan impulsando el cambio de la industria hacia tecnologías sin solventes. Las regulaciones emergentes que restringen las emisiones de compuestos orgánicos volátiles y el uso de solventes aceleran la adopción de sistemas de laminación sin solventes. Los fabricantes ven cada vez más los equipos sin disolventes como una inversión estratégica que respalda el cumplimiento medioambiental y los objetivos de sostenibilidad. Las regulaciones de responsabilidad extendida del productor en algunas regiones crean incentivos para productos creados con tecnología sin solventes.
Los fabricantes de equipos mejoran continuamente la velocidad de procesamiento y las capacidades de eficiencia. Los recientes avances en tecnología de calefacción, sistemas de refrigeración mejorados y dosificación de adhesivo optimizada permiten una mayor productividad de las unidades de equipos individuales. Estas mejoras de eficiencia ayudan a los fabricantes a lograr un mayor rendimiento sin aumentos proporcionales en las inversiones en bienes de capital.
La laminación sin solventes utiliza adhesivos reactivos aplicados durante el proceso de laminación que unen los sustratos mediante reticulación química iniciada por calor y presión. No se liberan compuestos orgánicos volátiles. La laminación a base de solventes aplica adhesivos que contienen solventes orgánicos que se evaporan durante el curado, liberando estos compuestos al medio ambiente. Los sistemas sin solventes ofrecen una seguridad ambiental superior, un mejor desarrollo de la fuerza de unión y eliminan la complejidad operativa relacionada con los solventes.
La mayoría de las aplicaciones de laminación sin solventes operan dentro del rango de peso de recubrimiento de 3 a 8 gramos por metro cuadrado. Los requisitos específicos varían según los materiales del sustrato, la fuerza de unión deseada y las condiciones de uso final. Las aplicaciones de envasado de alimentos suelen utilizar pesos de recubrimiento en el extremo inferior de este rango, mientras que las aplicaciones industriales exigentes pueden requerir pesos en el extremo superior. Los sistemas de medición precisos garantizan una aplicación consistente dentro de las tolerancias especificadas.
El tiempo de curado depende del sistema adhesivo específico utilizado, la temperatura del proceso y los materiales del sustrato. La mayoría de los sistemas adhesivos sin solventes logran un fraguado inicial a los pocos minutos de la laminación, lo que permite la recolección inmediata del material. El desarrollo completo del curado hasta la máxima fuerza de unión generalmente requiere de 24 a 72 horas a temperatura ambiente, aunque las temperaturas elevadas durante el procesamiento aceleran este cronograma. Los fabricantes suelen permitir al menos un descanso nocturno antes de someter los laminados a condiciones exigentes de uso final.
La tecnología sin disolventes se adapta a todos los materiales de embalaje flexibles convencionales, incluidos polietileno, polipropileno, películas de poliéster, papel de aluminio, papel kraft y combinaciones de los mismos. Se pueden laminar materiales más especializados, incluidas películas metalizadas, películas orientadas y materiales no tejidos, con parámetros de proceso optimizados. La versatilidad de los sistemas adhesivos sin disolventes respalda la innovación en las combinaciones de materiales.
Las máquinas modernas emplean sistemas de dosificación sofisticados que incluyen cabezales de extrusión con control de tornillo de precisión, suministro basado en bomba con monitoreo de flujo y cabezales de aplicación de matriz ranurada que distribuyen el adhesivo uniformemente a lo ancho del sustrato. Los sensores monitorean continuamente las tasas de aplicación y se ajustan automáticamente a las variaciones en el ancho del material, la velocidad de procesamiento o las propiedades del adhesivo. Este control de circuito cerrado garantiza que el peso del recubrimiento se mantenga dentro de las tolerancias especificadas durante los ciclos de producción.
Los sistemas sin solventes eliminan por completo las emisiones de compuestos orgánicos volátiles, creando condiciones de trabajo más seguras y reduciendo el impacto en la calidad del aire. Eliminan la necesidad de costosos equipos de recuperación de disolventes, reducen los requisitos de manipulación de materiales peligrosos y simplifican el cumplimiento normativo. Estos beneficios ambientales contribuyen a mejorar los perfiles de sostenibilidad corporativa y respaldan el logro de los objetivos de certificación ambiental.
Los sistemas sin solventes generalmente requieren menos mantenimiento que los equipos a base de solventes debido a la ausencia de sistemas de manejo de solventes y equipos de recuperación. El mantenimiento regular incluye inspección del rodillo de presión, verificación del suministro de adhesivo y control de la temperatura. Los programas de mantenimiento preventivo suelen incluir un servicio profesional anual y el reemplazo periódico de los componentes desgastados. La carga general de mantenimiento es menor que la de las tecnologías tradicionales, lo que reduce la complejidad operativa.
Los plazos de recuperación de la inversión de los equipos suelen oscilar entre tres y siete años, según el volumen de producción, la combinación de productos y la base de operaciones actual. Las fuentes de ahorro incluyen la eliminación de los costos relacionados con los solventes, la reducción de los desechos a través de una mayor eficiencia, la minimización de los gastos de cumplimiento ambiental y las mejoras en la capacidad de producción. Muchos fabricantes logran reducciones de costos mensurables dentro del primer año de operación, con ahorros acumulativos que crecen sustancialmente a lo largo de la vida útil del equipo.
Sí, particularmente laminadores sin solventes combinados y multipropósito diseñados con flexibilidad de configuración. Estos sistemas pueden ajustarse entre modos de laminación dúplex, triplex o especializado para adaptarse a diferentes especificaciones de productos. Los sistemas adhesivos se pueden cambiar con relativa rapidez y la mayoría de los equipos modernos incluyen procedimientos de configuración rápidos que respaldan el cambio eficiente entre productos. Esta flexibilidad hace que los sistemas sin disolventes sean adecuados para fabricantes subcontratados y empresas con diversas carteras de productos.
La temperatura de procesamiento debe optimizarse para cada combinación de materiales del sustrato para garantizar un curado adhesivo eficaz y al mismo tiempo evitar la degradación del sustrato. Las películas sensibles al calor requieren perfiles de temperatura más bajos con tiempos de permanencia prolongados, mientras que los materiales más robustos toleran temperaturas más altas, lo que permite un curado más rápido. Los sistemas de control modernos permiten perfiles de temperatura detallados personalizados para combinaciones de materiales específicas, evitando daños térmicos y logrando al mismo tiempo una reticulación adhesiva completa.
Contáctenos
Productos recomendados

Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى