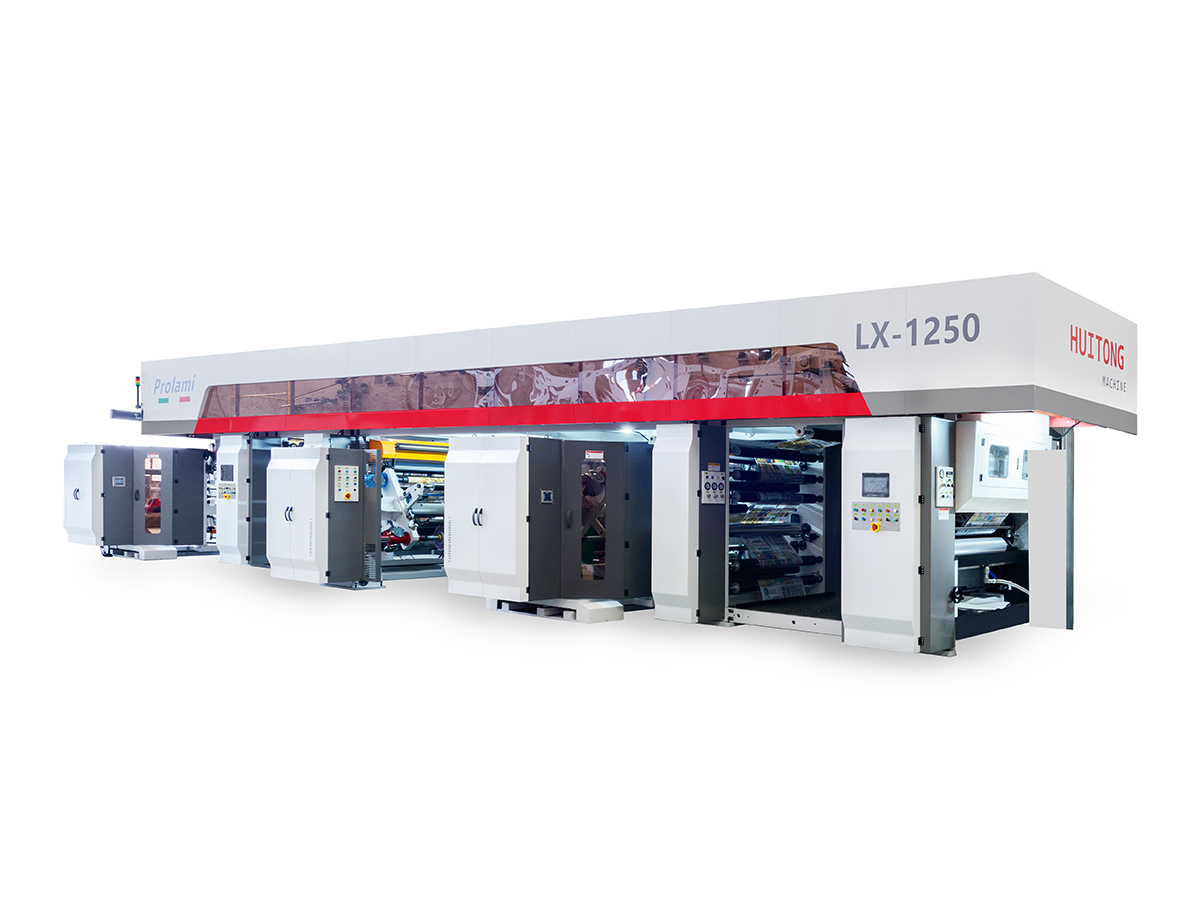
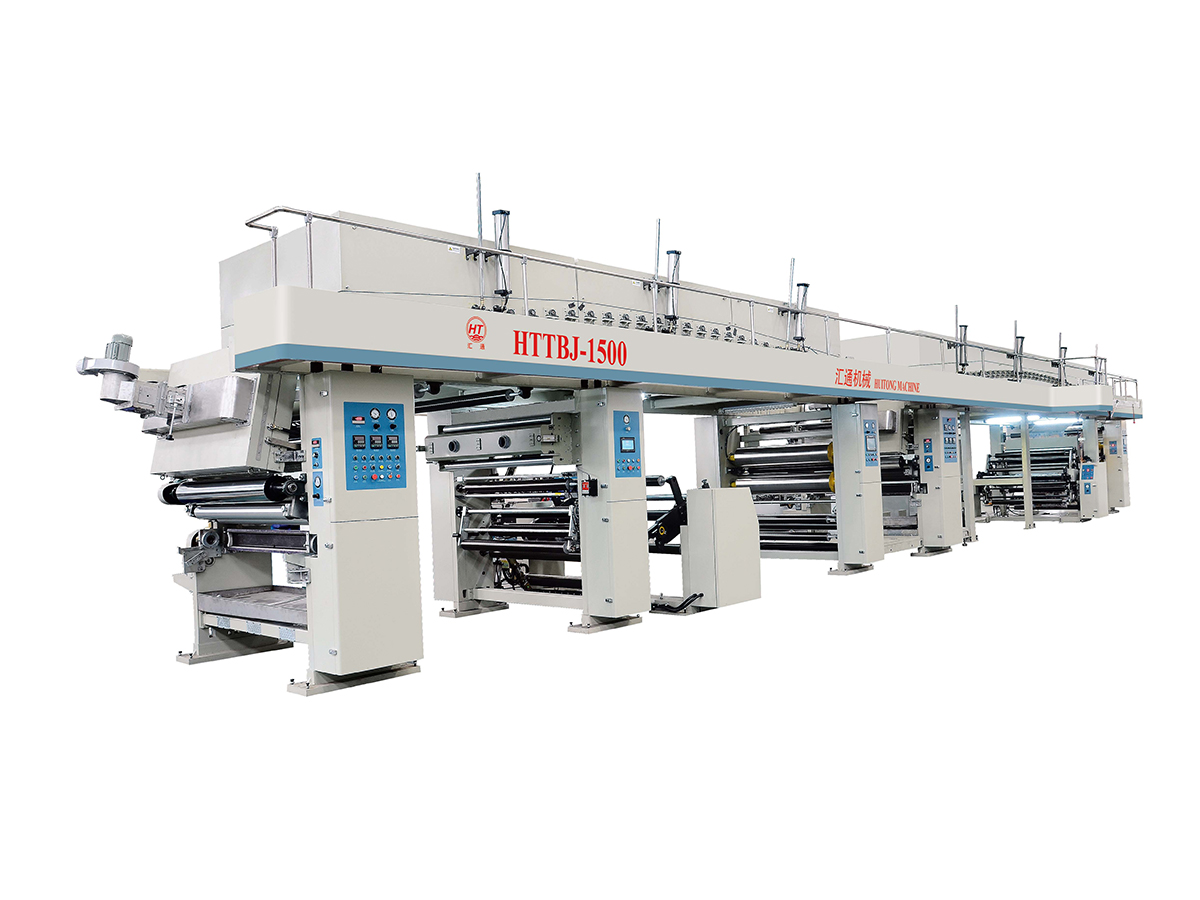
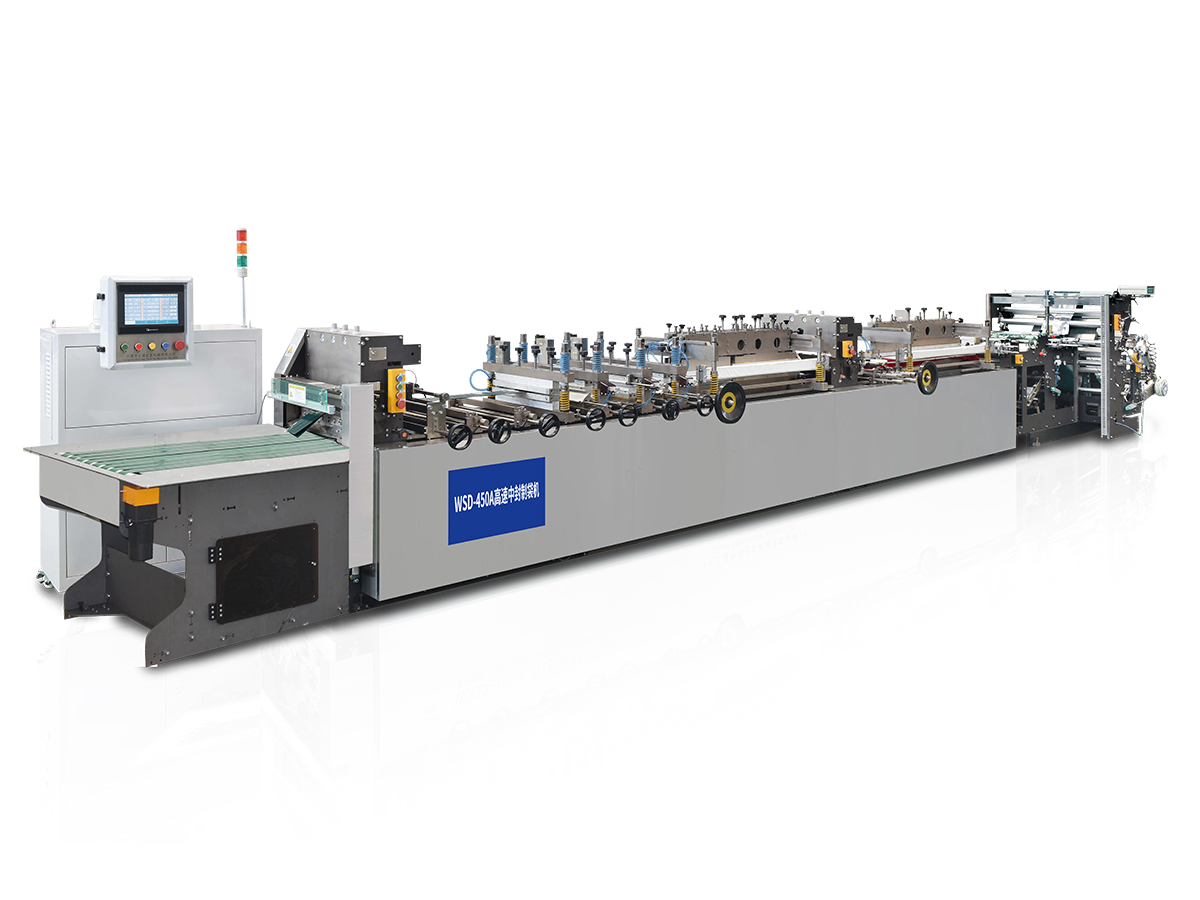
El rendimiento de la barrera del envasado de alimentos flexible generalmente se atribuye a la selección del material. EVOH, PVDC, papel de aluminio y películas metalizadas dominan las discusiones técnicas. Sin embargo, dos convertidores pueden ejecutar la misma estructura de película de barrera en diferentes máquinas y lograr resultados de tasa de transmisión de oxígeno y tasa de transmisión de vapor de agua dramáticamente diferentes. El material proporciona el potencial. El equipo decide cuánto de ese potencial se entrega realmente.
Esta brecha entre la especificación y la realidad es donde optimización de equipos de envasado de alimentos se convierte en una estrategia de desempeño de barrera. Las desviaciones del proceso pueden dañar las capas de barrera, crear irregularidades en el recubrimiento e introducir defectos en la interfaz de laminación. Ninguno de estos problemas aparece en una hoja de datos de resina. Todos ellos acortan la vida útil.
Información clave: Los desechos y partículas de la superficie del sustrato pueden crear defectos por agujeros. En esos puntos, la capa de barrera puede faltar por completo y el rendimiento de la barrera contra gases cae drásticamente incluso cuando las especificaciones de la película parecen correctas en el papel.
El troquel de coextrusión es el primer lugar donde el rendimiento de la barrera queda protegido o comprometido. La precisión del control de la distribución de capas determina si una capa de barrera de EVOH o PA forma una barrera continua y libre de defectos. Si los canales de la matriz distribuyen la masa fundida de manera desigual, la capa de barrera desarrolla puntos delgados. Esos puntos delgados se convierten en vías preferenciales para el oxígeno y la humedad.
El diseño del tornillo también debe coincidir con la ventana de procesamiento de diferentes resinas de barrera. PA, EVOH y PVdC tienen rangos estrechos de estabilidad térmica. Un calentamiento excesivo o una mezcla deficiente pueden degradar la resina de barrera o provocar fluctuaciones en el espesor. Un diseño de tornillo dedicado que maneja todo, desde resinas comerciales hasta resinas de ingeniería especializadas sin reemplazo, brinda a los convertidores una ventaja práctica: menos riesgos de cambio y una calidad de capa de barrera más consistente.
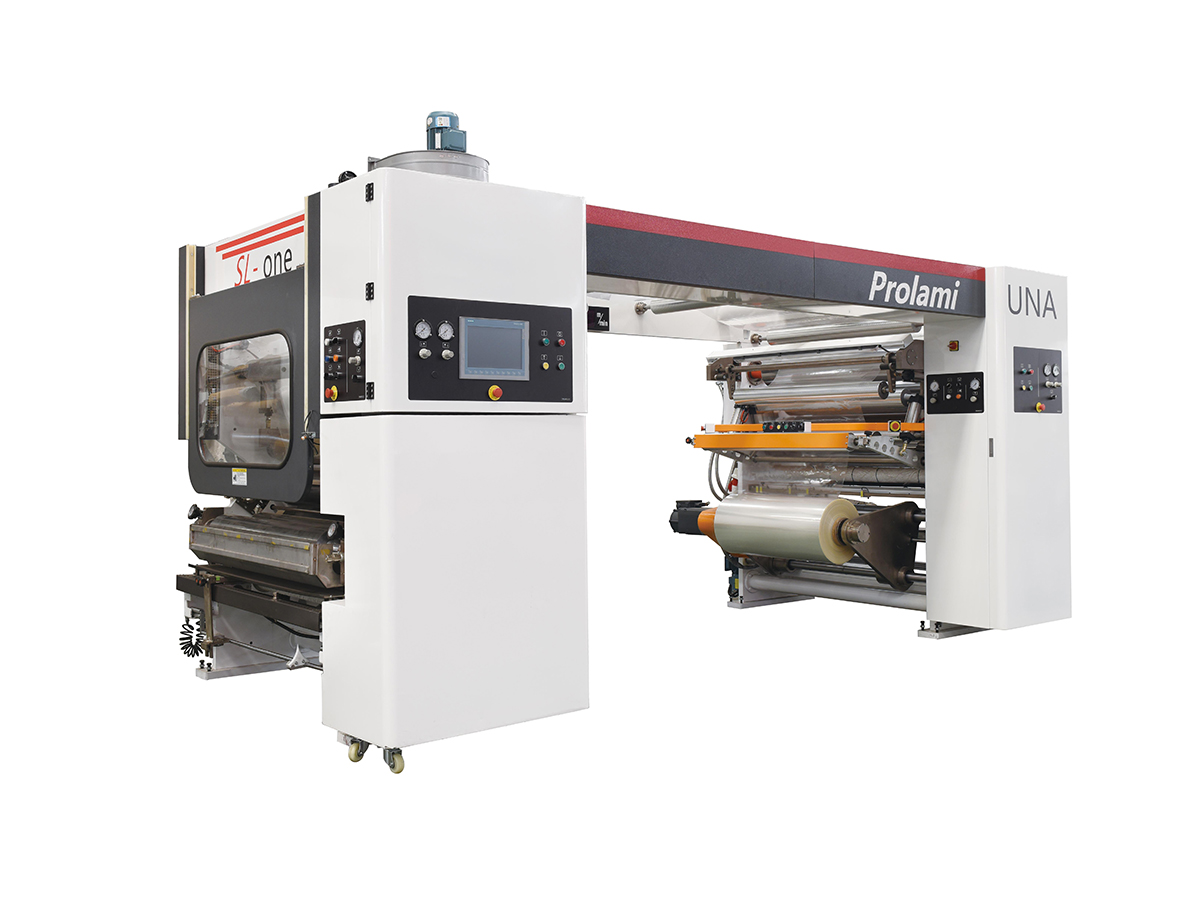
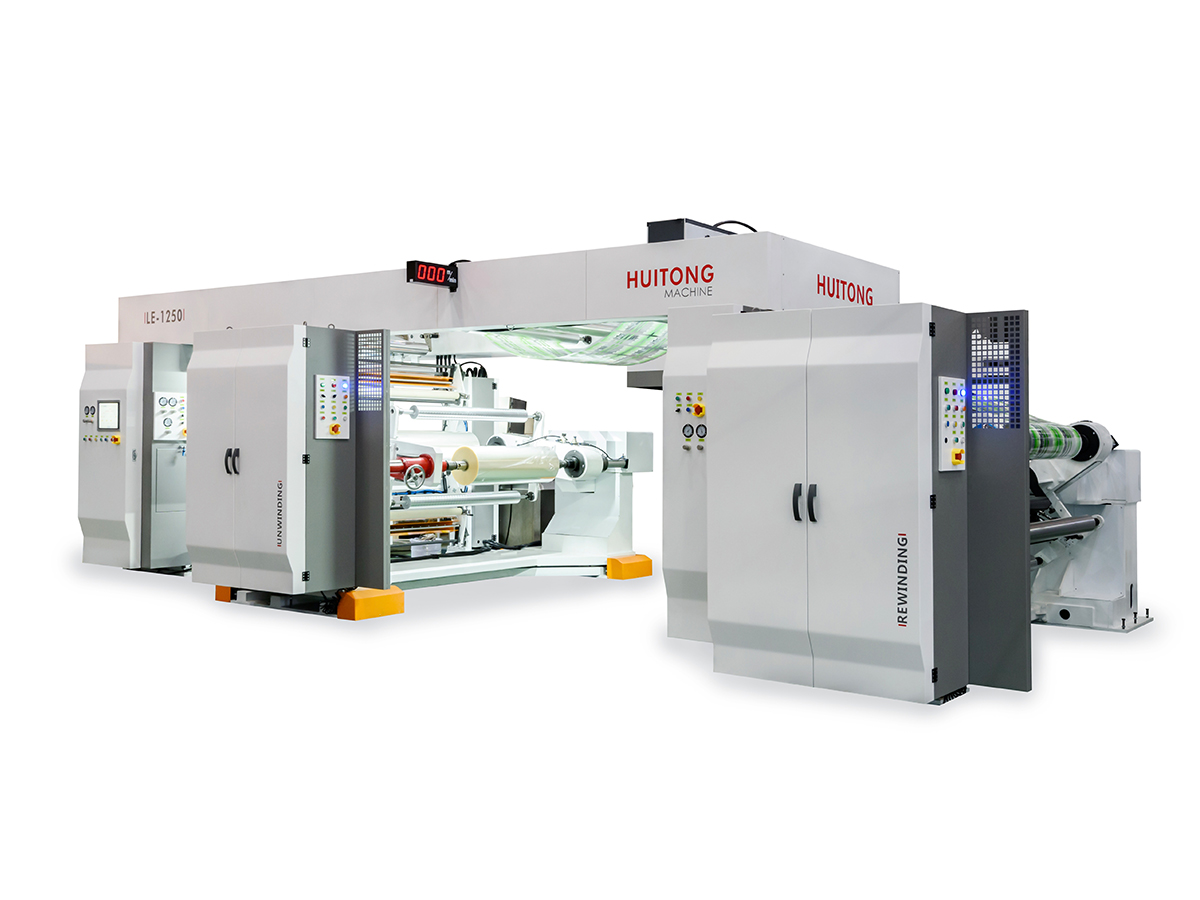
La uniformidad del recubrimiento de laminación sin solventes afecta directamente la fuerza de unión entre capas. Una interfaz mal unida se convierte en un canal para la humedad y el oxígeno. Incluso las áreas microscópicas no unidas pueden permitir la migración del gas a lo largo de la interfaz, evitando por completo la capa de barrera.
Se ha demostrado que el recubrimiento por fotograbado inverso ofrece recubrimientos excepcionalmente uniformes sin poros, lo cual es fundamental para aplicaciones de barrera. La diferencia entre un recubrimiento uniforme y uno con defectos menores no es cosmética. Es funcional. Los defectos del revestimiento de la barrera, como poros y grietas, incluso cuando ocupan un porcentaje de área muy pequeño, pueden reducir significativamente el rendimiento general de la barrera.
Las desviaciones de temperatura, presión y tiempo del sellado térmico pueden producir sellos incompletos. Un paquete con una película de barrera excelente aún puede fallar si el sello no es hermético. Para los envases que contienen alimentos grasos o húmedos, la contaminación y la inconsistencia del sello son especialmente dañinas.
Los sistemas de control de termosellado de alta precisión son más importantes cuando el producto es agresivo o cuando la línea de envasado funciona a alta velocidad. Un sello que parece aceptable visualmente aún puede tener fugas a nivel microscópico.
La siguiente tabla conecta los parámetros comunes de la máquina con las vías de impacto del rendimiento de la barrera y los problemas típicos. Cada fila también incluye una breve dirección de solución orientada al equipo.
| Parámetro del equipo | Ruta de impacto en el desempeño de la barrera | Problema típico | Dirección de solución de equipos |
|---|---|---|---|
| Temperatura de extrusión | Demasiado alto provoca la degradación de la resina de barrera; demasiado bajo provoca una plastificación deficiente | EVOH tiene una ventana de estabilidad térmica estrecha | Control preciso de temperatura multizona con perfiles específicos de resina |
| Precisión de distribución de la capa de troquel | Afecta directamente la uniformidad del espesor de la capa de barrera. | Los puntos finos locales se convierten en puntos débiles de permeación. | Ajuste de la separación del troquel de alta precisión y control de la proporción de capas |
| Laminación tension control | La fluctuación de tensión provoca microfisuras en la capa barrera. | Especialmente dañino para películas metalizadas y recubiertas. | Control de tensión de circuito cerrado con retroalimentación de celda de carga o bailarina |
| Recubrimiento weight uniformity | Recubrimiento thickness deviation causes barrier performance fluctuation | Fuente principal de defectos estenopeicos | Huecograbado inverso u diseño optimizado del cabezal de recubrimiento |
| Precisión del parámetro de termosellado | La integridad del sello determina el resultado final de la barrera | Tasa de fuga directamente relacionada con la vida útil | Control de temperatura, presión y tiempo de permanencia de alta precisión |
Estos parámetros no actúan de forma aislada. Una fina capa de barrera debido a una mala distribución del troquel puede resultar aún más dañada por los picos de tensión durante la laminación. Un agujero en un recubrimiento puede quedar enmascarado por un buen sellado durante la prueba inicial, pero falla después del almacenamiento. La optimización de los equipos significa controlar toda la cadena, no sólo una estación.
El rendimiento de la barrera no debe esperar a que se pruebe el producto terminado. Los sistemas de inspección en línea de espesor y peso del recubrimiento pueden monitorear la uniformidad de la capa de barrera en tiempo real. La inspección de transparencia puede identificar defectos en el recubrimiento, como poros y grietas. Cuando estos sistemas se integran con un control de circuito cerrado, la máquina puede ajustar los parámetros antes de que se produzca un lote de material no conforme.
La coherencia del rendimiento de la barrera importa más que un único valor máximo. Un sistema de gestión de recetas que permite recuperar con un solo toque los parámetros de proceso comunes reduce la desviación de parámetros durante los cambios. Esto garantiza la estabilidad de la barrera entre lotes, lo cual es especialmente importante para los convertidores que ejecutan múltiples pedidos cortos en la misma línea.
Las soluciones de barrera sostenibles, como los revestimientos de base biológica y los revestimientos a base de agua, imponen nuevas exigencias a los equipos. La optimización del sistema de secado es fundamental para la formación uniforme de un recubrimiento a base de agua. La tecnología de reticulación por radiación suave puede mejorar la resistencia de la película sin dañar la capa barrera de EVOH. Los equipos que pueden adaptarse a estos nuevos materiales sin sacrificar la integridad de la barrera brindan a los convertidores una plataforma de producción compatible con el futuro.
Cuando un paquete no pasa las pruebas de barrera contra el oxígeno o la humedad, la causa no siempre es la especificación de la película. La siguiente lista de verificación de diagnóstico ayuda a rastrear el problema hasta el historial del equipo y del proceso.
Este enfoque de diagnóstico refleja una comprensión más profunda de la relación equipo-barrera. También genera autoridad técnica al mostrar que el desempeño de la barrera es un resultado del sistema, no una propiedad material únicamente.
Los factores clave del equipo incluyen el control de la temperatura de extrusión, la precisión de la distribución de la capa del troquel, la estabilidad de la tensión de la laminación, la uniformidad del peso del recubrimiento y la precisión de los parámetros del termosellado. Cada factor puede proteger o degradar la capa de barrera durante la producción.
EVOH tiene una ventana de estabilidad térmica estrecha. Una temperatura demasiado alta provoca degradación, lo que reduce la función de barrera. Una temperatura demasiado baja provoca una plastificación deficiente, lo que provoca un espesor de capa desigual y posibles espacios en la barrera.
La película puede ser correcta, pero las desviaciones del proceso del equipo pueden dañar la capa barrera. Las causas comunes incluyen errores en la distribución de la matriz, microfisuras inducidas por tensión, poros en el recubrimiento y sellados térmicos incompletos. Revisar el historial de parámetros del proceso es el primer paso de diagnóstico.
Sí. La inspección de espesor y recubrimiento en línea puede detectar problemas de uniformidad y poros en tiempo real. Luego, el control de circuito cerrado ajusta los parámetros antes de que se produzcan grandes volúmenes de material no conforme.
La gestión de recetas reduce la desviación de parámetros durante los cambios. Cuando la misma estructura de barrera se utiliza varias veces, los ajustes consistentes de la máquina producen un rendimiento de barrera consistente, lo cual es esencial para la previsibilidad de la vida útil.
El rendimiento de la barrera del envasado de alimentos flexible es un resultado de la ingeniería de sistemas. Los materiales proporcionan el potencial. El equipo determina cuánto de ese potencial se realiza. Al seleccionar el equipo, los convertidores deben evaluar la capacidad de protección de la capa de barrera, la precisión del control de los parámetros del proceso y la estabilidad entre lotes.
La pregunta práctica es simple: ¿su equipo ayuda o dificulta el rendimiento de su barrera? La respuesta a menudo reside en los detalles del control de temperatura, la precisión de la matriz, la estabilidad de la tensión, la uniformidad del recubrimiento y la precisión del sellado.
Contáctenos
Productos recomendados

Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى