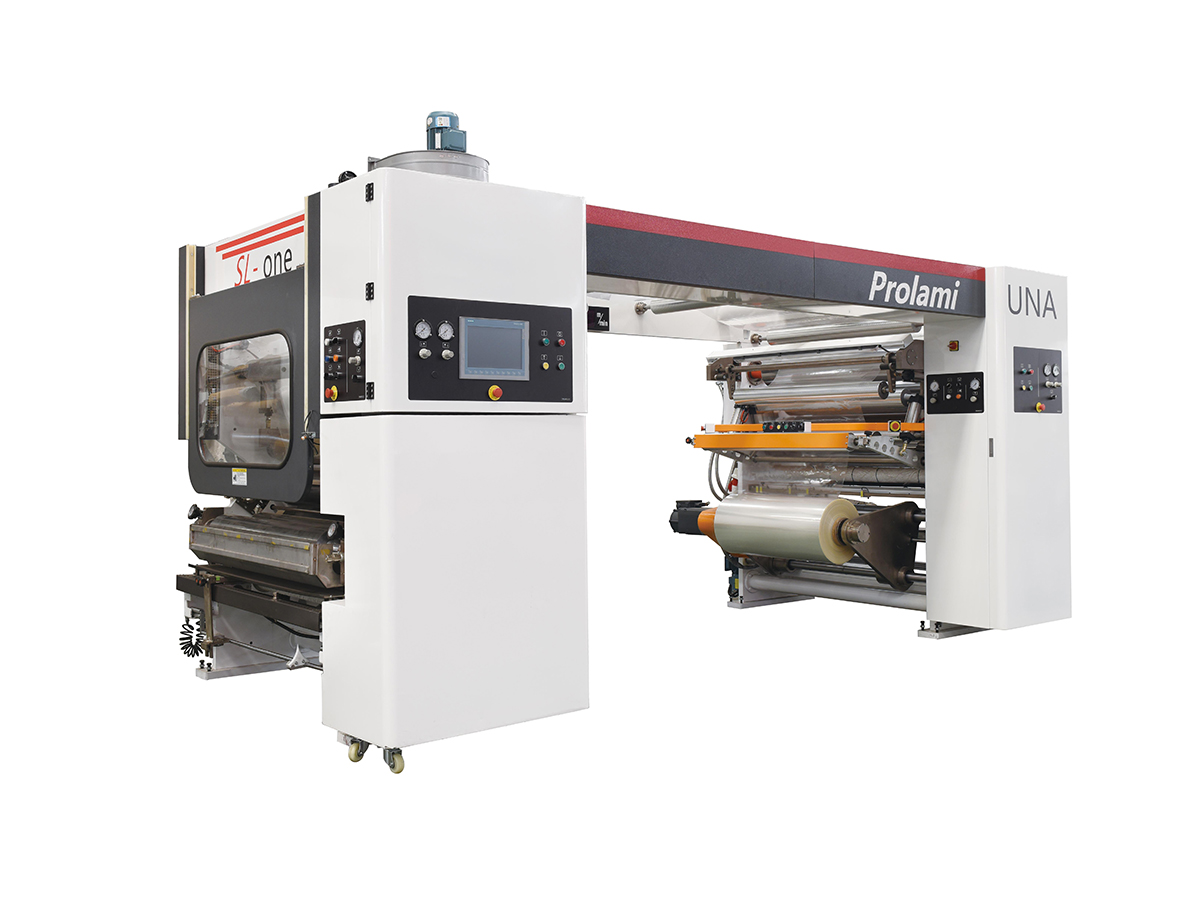
La industria de alimentos para mascotas enfrenta un desafío invisible pero crítico: mantener los productos frescos desde la línea de fabricación hasta el consumidor. A diferencia de los snacks para humanos, las formulaciones de alimentos para mascotas exigen una protección excepcional contra la humedad y la infiltración de oxígeno. El alto contenido de grasa, las proteínas liofilizadas y las texturas sensibles crean un rompecabezas de conservación único que se extiende mucho más allá de las simples opciones de empaque. La industria reconoce que lo que parece ser un problema de almacenamiento o transporte es fundamentalmente un problema de rendimiento de la barrera del embalaje .
Aproximadamente el 40% de las quejas de calidad en ambientes con alta humedad (por encima del 75% de humedad relativa) se deben a propiedades de barrera insuficientes del empaque que causan una degradación prematura de la vida útil. Esta estadística revela una verdad incómoda: incluso los productos mejor formulados fallan cuando su capa protectora se ve comprometida. La solución no está en un único material, sino en un Enfoque sistemático para el diseño de estructuras compuestas multicapa y su implementación basada en equipos. .
Para los fabricantes de equipos, esto representa una oportunidad fundamental. Mientras que los proveedores de materiales se centran en "qué estructura es una buena barrera", los fabricantes de equipos deben responder a una pregunta más compleja: "¿cómo garantizamos que las buenas estructuras realmente funcionen bien en la producción?" La precisión de la tensión del compuesto, la uniformidad del recubrimiento y el sellado térmico determina directamente si los valores de barrera teóricos se traducen en una protección real durante la vida útil.
Las formulaciones de alimentos para mascotas presentan desafíos que los envases de snacks convencionales no pueden abordar fácilmente. Comprender estas sensibilidades es esencial para seleccionar las estructuras de protección adecuadas.
| Categoría de producto | Desafío central | Problemas típicos |
|---|---|---|
| Golosinas altas en grasas (tiras de carne, bocadillos de pescado) | Oxidación de lípidos | Rancidez del aceite, pérdida de nutrientes, degradación del sabor. |
| Delicias liofilizadas y horneadas | Absorción de humedad | Pérdida de textura, apelmazamiento y degradación de la textura. |
| Alimentos húmedos y semihúmedos | Crecimiento microbiano más oxidación. | Hinchazón del paquete, deterioro, riesgos de seguridad. |
Las formulaciones para mascotas suelen contener un contenido de grasa significativamente mayor que los bocadillos humanos equivalentes, con recubrimientos de aceite natural y proteínas liofilizadas que crean una vulnerabilidad adicional a la degradación ambiental. Las investigaciones indican que el 72% de los consumidores de productos premium para mascotas esperan frescura y aroma constantes de las marcas seleccionadas. Una vez que falla la integridad del empaque, la confianza en la marca se ve afectada de manera irreversible.
La relación entre la humedad y la oxidación merece especial atención porque con frecuencia se pasa por alto en las discusiones sobre barreras convencionales. La humedad representa mucho más que una preocupación superficial por el "paquete húmedo"; Cataliza activamente la cascada oxidativa que destruye la calidad del producto.
Este mecanismo de degradación de múltiples capas explica por qué El control de la humedad es inseparable del rendimiento de la barrera contra el oxígeno. . Un sistema de embalaje que aborda sólo un factor y descuida el otro crea una falsa sensación de seguridad. Una conservación verdaderamente eficaz requiere protección simultánea contra la humedad atmosférica y la permeación de oxígeno.
Los envases modernos de alimentos para mascotas emplean una división de responsabilidades cuidadosamente orquestada en múltiples capas de materiales. Cada capa cumple una función específica dentro del sistema de barrera total, y la calidad de esta arquitectura integrada determina el rendimiento final de la vida útil.
| Capa funcional | Materiales típicos | Objetivo de barrera | Parámetro crítico |
|---|---|---|---|
| Capa exterior | PET, BOPP | Protección mecánica, imprimibilidad. | Resistencia, brillo, estabilidad dimensional. |
| Barrera de oxígeno | EVOH, METPET, Aluminio | Exclusión de oxígeno (OTR) | Menos de 10 cm3/m2.24h |
| Barrera de humedad | Mismos materiales de barrera | Exclusión de vapor de agua (WVTR) | Menos de 1,0 g/m2.24h |
| Capa de sellado | LLDPE, HDPE, sellador | Integridad del sello térmico | Fuerza del sellado 1,5 N/15 mm mínimo |
Las capas de papel de aluminio ofrecen una resistencia excepcional al oxígeno (OTR inferior a 0,5 cm3/m2,24 h), lo que previene la oxidación de lípidos y la pérdida de vitaminas. Para formulaciones de alimentos para mascotas con alto contenido de grasa que contienen más del 15 % de grasa, mantener el WVTR por debajo de 1,0 g/m2,24 h y el OTR por debajo de 10 cm3/m2,24 h en condiciones de almacenamiento a alta temperatura y alta humedad es esencial para garantizar una vida útil superior a 12 meses.
No todas las aplicaciones de alimentos para mascotas requieren un rendimiento de barrera idéntico. La práctica de la industria reconoce tres configuraciones estructurales principales, cada una de las cuales optimiza diferentes relaciones costo-rendimiento:
| Configuración de la estructura | Nivel de barrera | Perfil de costos | Aplicaciones óptimas |
|---|---|---|---|
| PET/PE | Protección básica contra la humedad | Bajo | Bajo-fat products, short shelf life |
| PET/METPET/PE | Barrera media-alta | moderado | La mayoría de los alimentos secos y golosinas |
| PET/AL/PE | Barrera premium | superior | Fórmulas ricas en grasas, vida útil prolongada, exportación |
La selección entre EVOH y METPET implica compensaciones prácticas. Los materiales EVOH admiten aplicaciones de ventanas transparentes donde los consumidores esperan visibilidad del producto. METPET proporciona propiedades de barrera opaca para ingredientes sensibles a la luz que requieren protección UV. Ningún enfoque supera universalmente al otro; más bien, cada uno coincide con requisitos de productos específicos y estrategias de posicionamiento en el mercado.
Esta sección aborda la distinción crítica entre calificaciones de barrera teóricas y desempeño en el campo. Las especificaciones de los materiales representan potencial; La ejecución del equipo determina la realización. Esta distinción constituye la principal diferenciación competitiva para los fabricantes de equipos.
Las estructuras multicapa poseen densidad de área teórica y características de barrera. Sin embargo, estas especificaciones se transforman en protección real sólo cuando el equipo de fabricación opera dentro de parámetros exigentes. Las desviaciones del proceso compuesto introducen fallas microestructurales que comprometen la integridad de la capa de barrera.
Control de tensión compuesto representa una sensibilidad del equipo primario. Las fluctuaciones de tensión crean patrones de tensión microscópicos en las capas de barrera, particularmente en componentes metalizados o de papel de aluminio. Estas tensiones pueden convertirse en grietas finas que se convierten en vías de oxígeno y humedad a pesar de las propiedades aparentemente adecuadas del material base.
Uniformidad del recubrimiento durante la aplicación del adhesivo afecta directamente la integridad de la adhesión entre capas. El recubrimiento no uniforme crea puntos de delaminación localizados donde las moléculas de vapor de agua y oxígeno descubren canales de difusión preferenciales. Las tecnologías de recubrimiento avanzadas, incluidos los sistemas de aplicación de huecograbado inverso, minimizan estas vulnerabilidades al depositar capas adhesivas notablemente uniformes en todo el ancho de la banda.
Precisión compuesta sin disolventes elimina las vías de disolventes residuales que podrían comprometer el rendimiento de la barrera. Los equipos que cuentan con una precisión de recubrimiento avanzada reducen la formación de poros y garantizan la consistencia de unión de capa a capa que los cálculos teóricos asumen pero que la fabricación práctica debe lograr de manera confiable.
La ingeniería excepcional de la capa de barrera se vuelve irrelevante si falla el sellado térmico. Este proceso aparentemente simple (unir los bordes del paquete) representa el punto final crítico del sistema de barrera. Un sellado inadecuado crea un acceso atmosférico directo independientemente de la calidad del compuesto.
Los diseñadores de equipos deben abordar las ventanas de sellado específicas de los materiales, coordinando los perfiles de calefacción con las características de fusión del material compuesto. Los perfiles de temperatura desalineados crean fusiones incompletas (rupturas de barreras) o una degradación excesiva del material (debilidad mecánica). Este acto de equilibrio exige sistemas de control sofisticados y comprensión del proceso.
Lograr el máximo rendimiento de barrera una vez durante la producción representa el éxito del laboratorio. Mantener un rendimiento de barrera constante en todos los lotes de producción, variaciones de productos y condiciones operativas representa el éxito comercial. Esta coherencia determina si las marcas pueden prometer con confianza un rendimiento de vida útil a los consumidores.
El equipo que gestiona esta consistencia requiere:
Desde la perspectiva del fabricante de equipos, esto representa la propuesta de valor fundamental: transformar el potencial del embalaje en una realidad consistente y documentada que las marcas puedan comercializar con confianza.
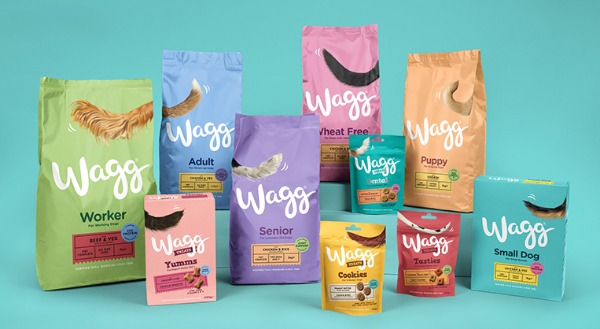
La industria del embalaje reconoce cada vez más que el desempeño de barrera premium y la responsabilidad ambiental no tienen por qué representar objetivos contradictorios. Las tecnologías de materiales emergentes permiten propiedades de alta barrera dentro de estructuras simplificadas y reciclables. Los fabricantes de equipos deben adaptarse a estas formulaciones en evolución.
Las estructuras de barrera avanzadas a base de polietileno ahora logran un rendimiento que antes requería capas de aluminio o METPET. Estas soluciones ofrecen ventajas medioambientales excepcionales:
Las estructuras de barrera totalmente de polietileno requieren un control del equipo más preciso que las configuraciones tradicionales. Las ventanas de procesamiento son más estrechas; Los parámetros de extrusión y compuestos deben operar dentro de tolerancias más estrictas. Los equipos diseñados para materiales heredados pueden tener dificultades para cumplir con estos requisitos, lo que crea incentivos comerciales para actualizaciones tecnológicas.
Equipos de extrusión avanzados que incluyen:
Estas capacidades posicionan a los modernos maquina laminadora La tecnología como plataforma habilitadora para soluciones de barreras sostenibles de próxima generación. Los fabricantes de equipos que adoptan estas tecnologías obtienen una ventaja competitiva significativa a medida que los propietarios de marcas priorizan cada vez más el desempeño ambiental junto con la funcionalidad de la barrera.
Para los ingenieros de embalaje y los responsables de la toma de decisiones de producción que evalúan equipos, una evaluación integral requiere comprender cómo las especificaciones del equipo se traducen en el rendimiento de la barrera en el mundo real.
| Parámetro del equipo | Impacto en la barrera | Método de evaluación |
|---|---|---|
| Estabilidad del control de tensión | Previene las microfisuras de la capa de barrera inducidas por el estrés | Solicite especificaciones de variación de tensión durante las tiradas de producción. |
| Uniformidad del recubrimiento | Garantiza una adhesión constante entre capas en todo el ancho de la banda. | Examinar los datos de variación del peso del recubrimiento entre máquinas |
| Precisión de sellado térmico | Logra una fuerza de sellado constante en toda la zona de sellado. | Solicite pruebas de resistencia del sellado en la dirección de la máquina y de borde a borde |
| Captura de datos de proceso | Permite la trazabilidad del desempeño y la mejora continua. | Revise las capacidades de registro de datos y la funcionalidad de informes disponibles |
Las decisiones de selección de equipos no deben priorizar el rendimiento máximo durante condiciones óptimas, sino más bien un rendimiento consistente a través de variaciones operativas normales. Esta distinción separa los sistemas de producción confiables de los equipos inconsistentes que funcionan de manera competente sólo en condiciones de laboratorio.
La industria contemporánea de alimentos para mascotas entiende que la frescura del producto representa un requisito de diseño, no una consideración de posproducción. Las estructuras compuestas multicapa proporcionan un potencial de barrera teórico. La ejecución del equipo determina si ese potencial se transforma en realidad de campo.
Este principio fundamental distingue el desempeño exitoso de una marca de los fracasos decepcionantes en la vida útil:
Al evaluar las soluciones de equipos de embalaje, la pregunta crítica es: ¿Su maquina laminadora ¿Proteger el rendimiento de la barrera o consumirlo a través de la variabilidad del proceso? Las estructuras materiales más sofisticadas no pueden superar las limitaciones del equipamiento. Por el contrario, los equipos adecuadamente ajustados maximizan incluso las estructuras formuladas convencionalmente, ofreciendo un rendimiento que sorprende a los competidores que trabajan con especificaciones de materiales idénticas.
Las marcas ganadoras en las categorías de alimentos premium para mascotas reconocen esta realidad. Invierten en tecnologías de equipos que transforman el potencial del material en un rendimiento de barrera consistente y documentado. Entienden que las decisiones sobre el empaque impactan no solo la apariencia en los estantes, sino también la vida útil, la satisfacción del consumidor y, en última instancia, la lealtad a la marca.
Para los fabricantes de equipos, esto representa una gran oportunidad competitiva. Su experiencia técnica en tensión de compuestos, precisión de recubrimiento y consistencia de sellado térmico aborda las preguntas exactas que mantienen despiertos a los ingenieros de embalaje. Posiciona tu maquina laminadora no como equipo de producción de productos básicos, sino como base técnica que permite a las marcas prometer con confianza la frescura que los consumidores de alimentos premium para mascotas esperan y merecen.
OTR (tasa de transmisión de oxígeno) mide la cantidad de oxígeno que atraviesa el embalaje por unidad de área por unidad de tiempo, normalmente expresado como cm3/m2,24h. WVTR (tasa de transmisión de vapor de agua) mide la permeación de la humedad, normalmente expresada como g/m2,24h. Ambos son importantes porque el oxígeno provoca la oxidación de las grasas (creando sabores rancios), mientras que la humedad cataliza esta oxidación y provoca la degradación de la textura de las golosinas. Un paquete con excelente OTR pero pobre WVTR fallará ya que la humedad penetra y acelera la descomposición oxidativa de las grasas.
La humedad aumenta las tasas de difusión de oxígeno a través de las matrices alimentarias en más de un 300% a medida que la humedad relativa aumenta del 50% al 85%. La humedad hidrata los iones metálicos (hierro, cobre) que catalizan reacciones de radicales libres. El agua también descompone la estructura microscópica de los alimentos, exponiendo las grasas previamente protegidas al contacto con el oxígeno. Además, la humedad interfiere con los sistemas antioxidantes naturales del producto. Estos mecanismos combinados explican por qué el control de la humedad es inseparable del rendimiento de la barrera contra el oxígeno.
Evalúe tres variables: contenido de grasa del producto (una mayor cantidad de grasa necesita una barrera de oxígeno superior), vida útil deseada (una vida útil prolongada requiere OTR y WVTR más bajos) y condiciones de almacenamiento (los ambientes de alta temperatura o alta humedad exigen una mejor barrera). Las fórmulas con alto contenido de grasa que requieren una vida útil de 12 meses generalmente necesitan estructuras de PET/METPET/PE o PET/AL/PE que logren un OTR inferior a 10 cm3/m2,24 h y un WVTR inferior a 1,0 g/m2,24 h. Los productos bajos en grasa con necesidades de vida útil más cortas pueden funcionar adecuadamente con estructuras básicas de PET/PE. La consulta con proveedores de materiales y fabricantes de equipos proporciona orientación para aplicaciones específicas.
Los sellos térmicos representan el punto final crítico de la protección de barrera. Incluso las excelentes capas de barrera compuestas se vuelven irrelevantes si falla la integridad del sello. El oxígeno y la humedad pueden entrar directamente a través de sellos comprometidos. Las especificaciones de resistencia del sello de 1,5 N/15 mm como mínimo garantizan que el paquete sellado resista la tensión de apertura durante la manipulación sin penetrar la barrera. El equipo que controla los parámetros de sellado térmico (temperatura, presión, tiempo de permanencia) con precisión garantiza una resistencia constante del sellado, lo que hace que la confiabilidad del sellado sea tan importante como la propia estructura compuesta multicapa.
Las desviaciones de los equipos de fabricación introducen fallas microestructurales que reducen el rendimiento real de la barrera por debajo de las clasificaciones teóricas. Las fluctuaciones de tensión del compuesto crean patrones de tensión en las capas de barrera que pueden convertirse en microfisuras. El recubrimiento adhesivo no uniforme crea zonas de delaminación localizadas. Un sellado térmico inadecuado deja microaberturas en la zona de sellado. Las variaciones de humedad, los cambios en las propiedades de los materiales y la contaminación introducen variables adicionales. Los equipos de alto rendimiento minimizan estas desviaciones a través de la estabilidad de la tensión, la uniformidad del recubrimiento y la precisión de la temperatura, lo que permite que los valores de barrera teóricos se acerquen mucho al rendimiento práctico en el campo.
Las estructuras de polietileno avanzadas como MDO PE/PE-EVOH ahora logran un rendimiento de barrera similar o superior en comparación con las estructuras que contienen aluminio (OTR por debajo de 0,5 cc/m2.día versus 0,5 cm3/m2.24h para el aluminio). La principal ventaja es medioambiental: las estructuras a base de PE son reciclables mecánicamente mediante la recuperación convencional de plástico posconsumo, mientras que las películas que contienen aluminio son difíciles de reciclar. El principal desafío del equipo con las estructuras de PE son ventanas de procesamiento más estrechas que requieren un control más preciso de la temperatura y la presión. A medida que se intensifican las prioridades ambientales, se espera una adopción acelerada de soluciones de barrera basadas en PE.
Contáctenos
Productos recomendados

Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى