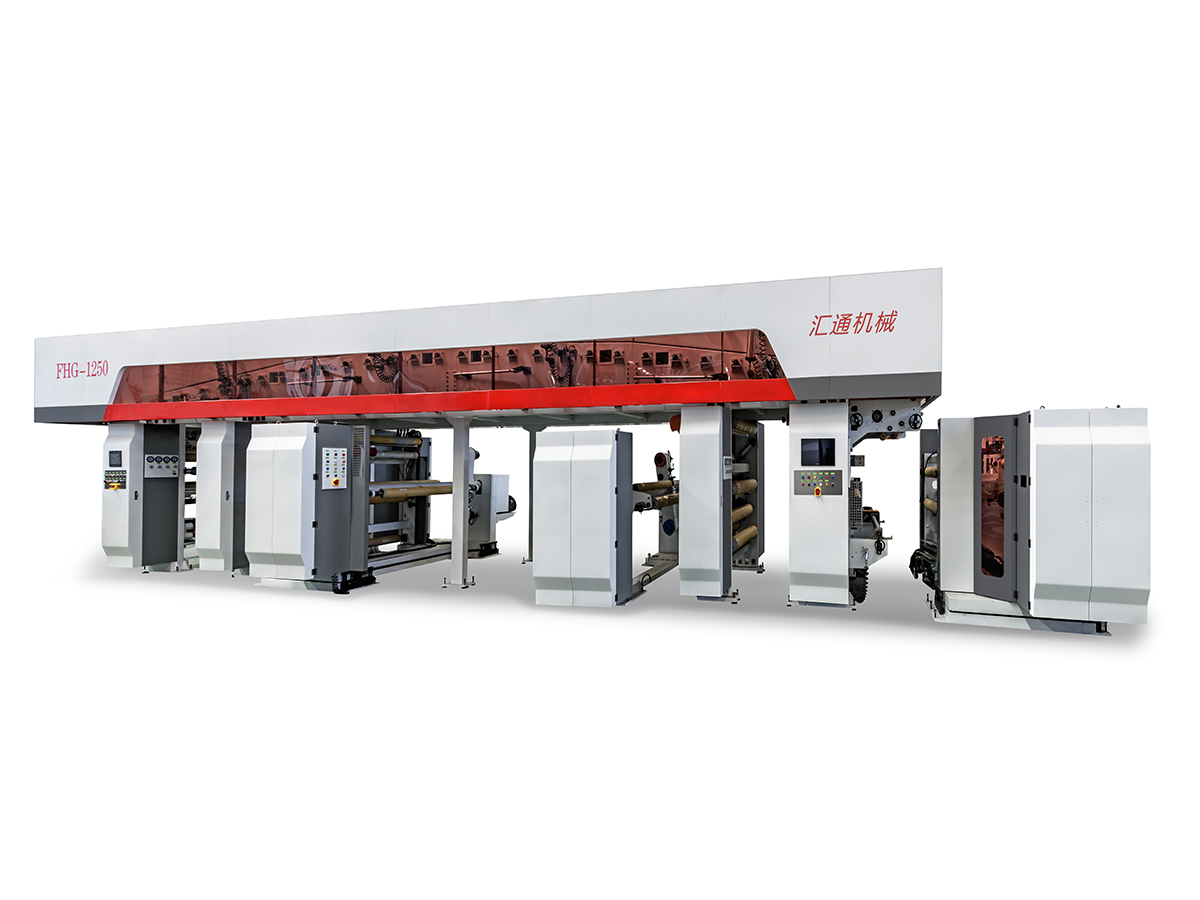
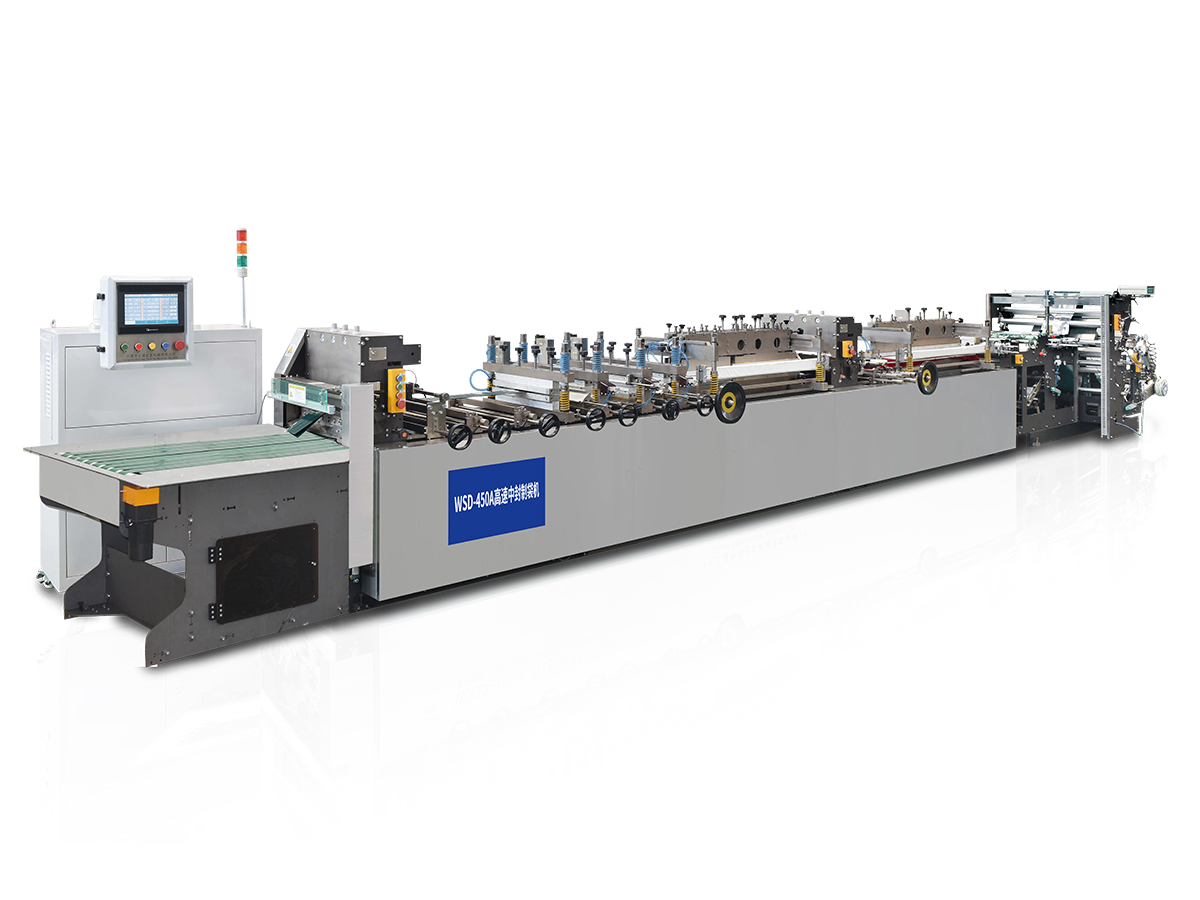
En la producción de envases flexibles, dos modos de falla dominan el panorama de tiempos de inactividad no planificados: la separación prematura del sello y la desviación del registro. En la superficie, estos aparecen como fallas mecánicas distintas. En realidad, comparten una base común: control de tensión inadecuado, progresión del desgaste mecánico y desviación de parámetros.
Los datos del análisis del rendimiento de los equipos muestran que entre el 60% y el 70% de las paradas inesperadas de equipos en las líneas de embalaje flexible se remontan a cuatro patrones de falla dominantes. Entre estos, el desgaste de la mandíbula de sellado, la lectura errónea del sensor de marcas de registro y la deriva de la tensión de la película ocupan las tres primeras posiciones. Cada una de estas causas fundamentales se manifiesta de manera diferente, pero surge de la misma deficiencia central de mantenimiento: reparación reactiva en lugar de intervención preventiva.
Las fallas en los sellos conllevan consecuencias inmediatas: fugas de productos, retiros del mercado por parte de los clientes y sanciones regulatorias. Los errores de registro son igualmente costosos y provocan rechazo de lotes, acumulación de desperdicios y quejas de los clientes que erosionan la reputación de la marca. Sin embargo, ambos son totalmente prevenibles mediante una disciplina de mantenimiento estructurada.
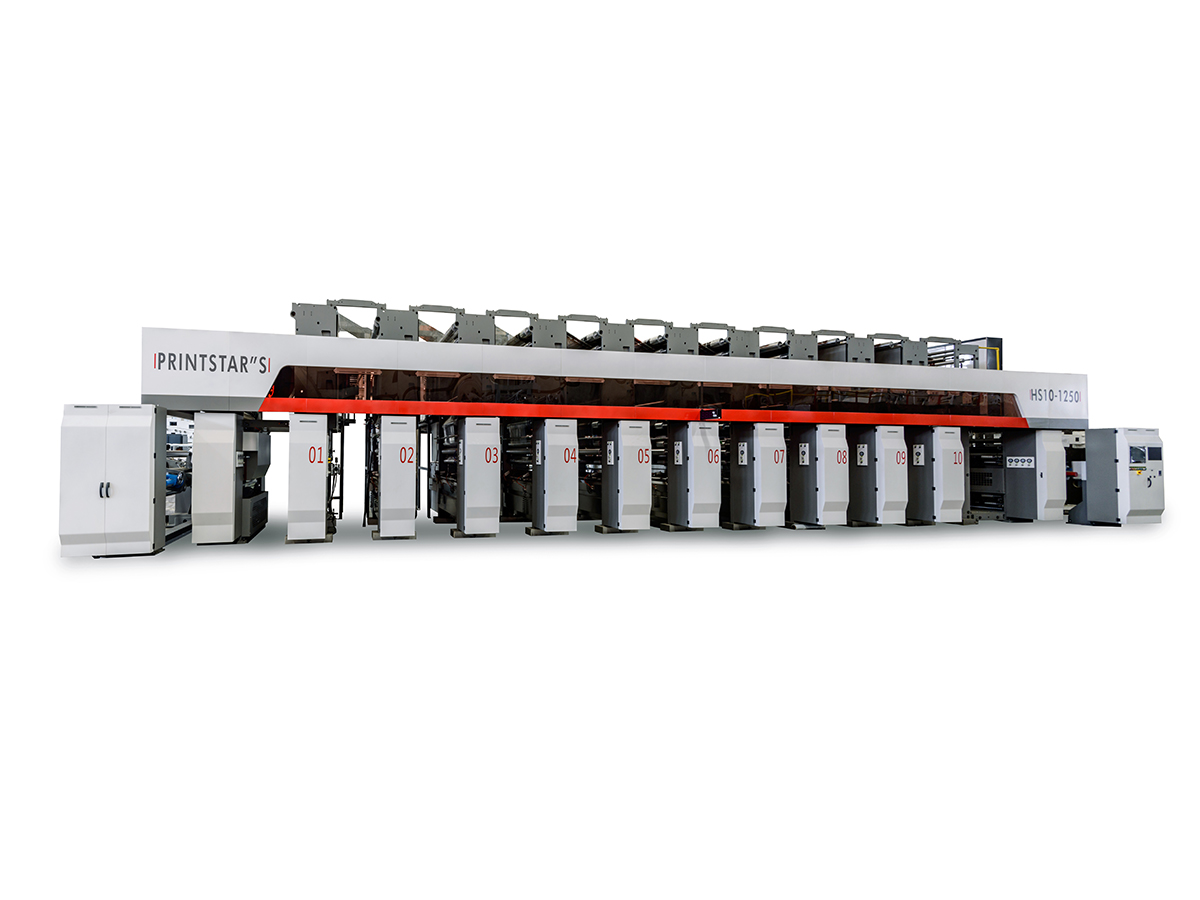
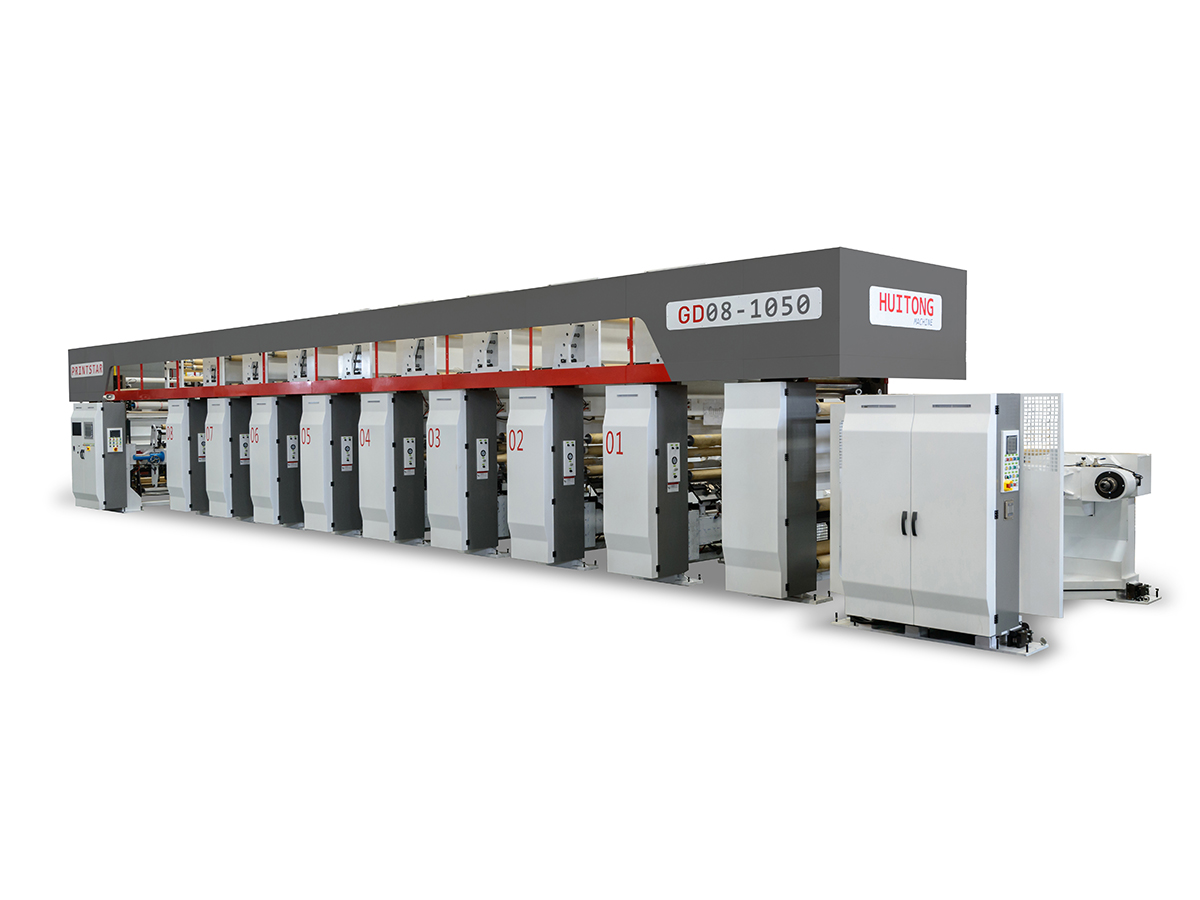
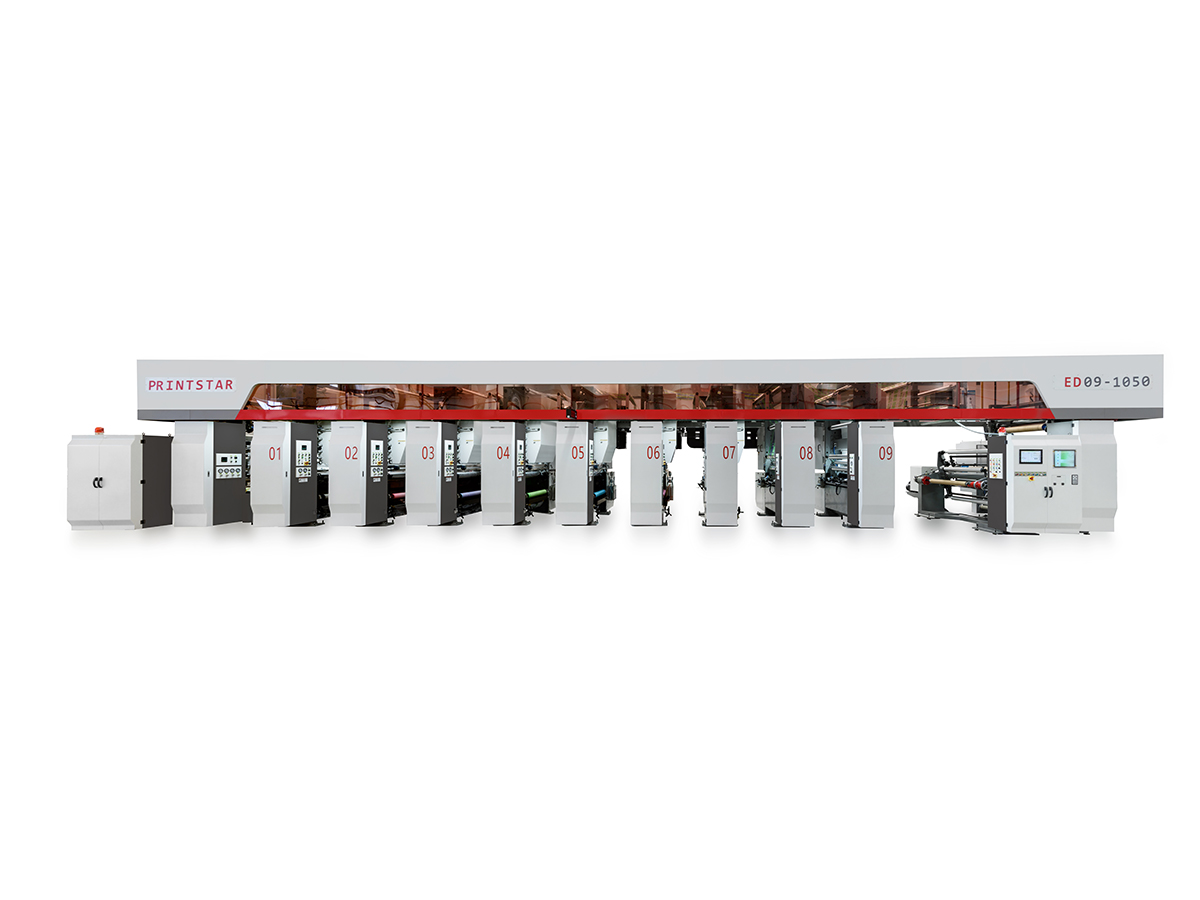
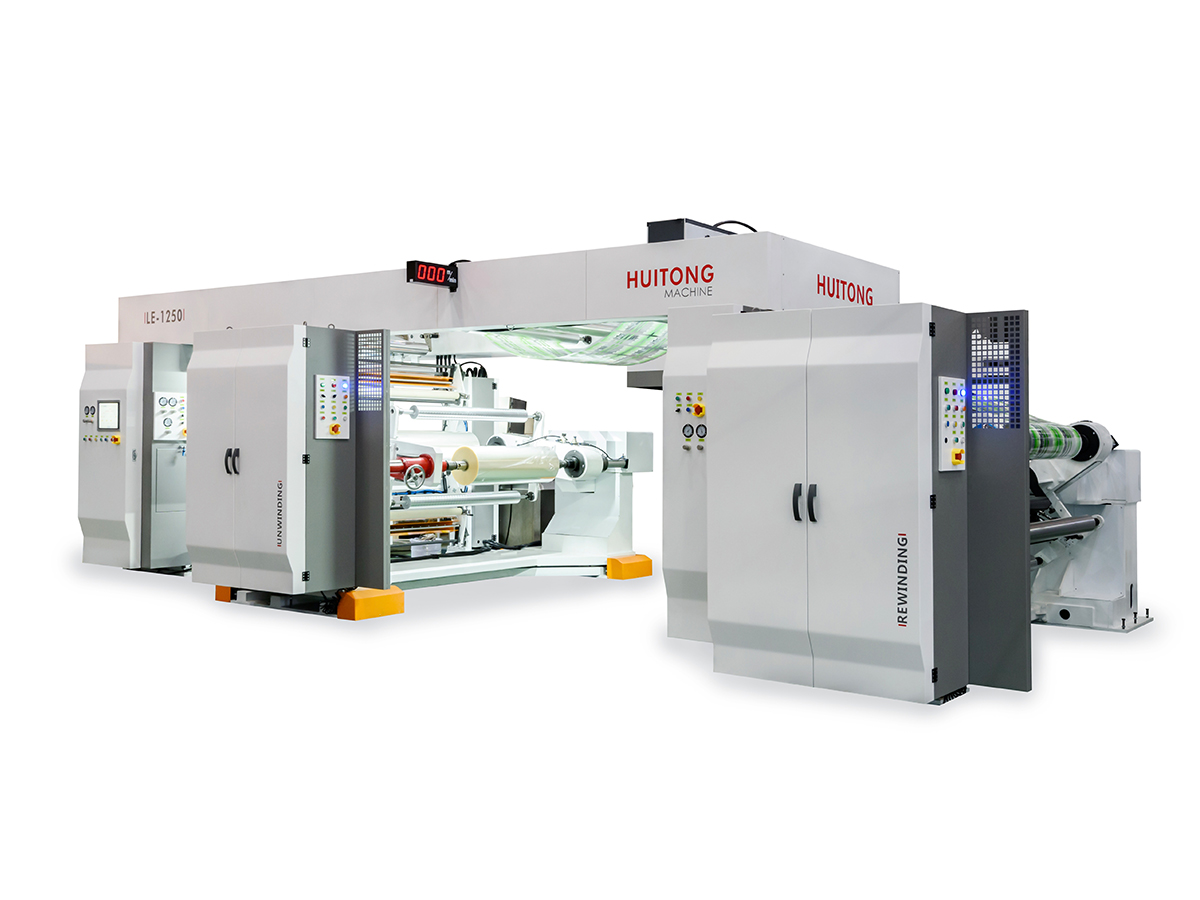
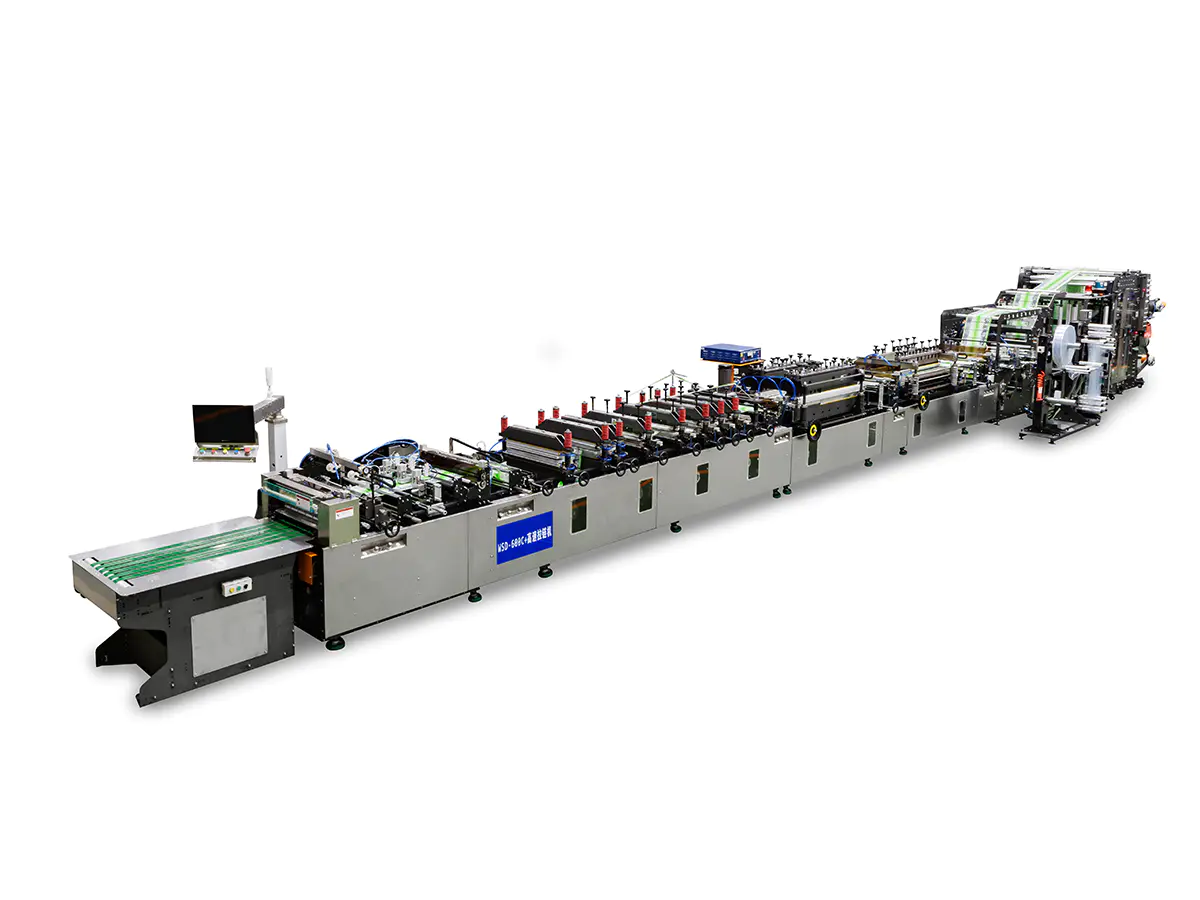
Este artículo presenta una equipo de embalaje flexible marco de mantenimiento diseñado para abordar ambos modos de falla simultáneamente, utilizando un enfoque escalonado: puntos de contacto diarios, verificaciones semanales e inmersiones profundas mensuales. El objetivo es claro: intervenir antes de que se genere el chatarra, no después.
La ventana de mantenimiento de mayor impacto es la que ocurre en cada turno. Estas comprobaciones de rutina establecen la integridad operativa básica que los procedimientos más complejos no pueden recuperar si se pasan por alto. Un ritual diario de 15 minutos, realizado con precisión y documentado rigurosamente, puede reducir las fallas relacionadas con los sellos entre un 30 y un 40 % durante el primer mes.
La mordaza de sellado representa la interfaz crítica final entre el equipo y el producto. Cualquier contaminación en esta zona compromete directamente la integridad del sello a través de una transferencia de calor y una distribución de presión desiguales.
Por qué esto importa: El polímero residual en las superficies de las mandíbulas crea una capa de aislamiento térmico. Esto provoca un "sellado falso": el sello parece completo visualmente, pero la resistencia a la tracción no cumple con las especificaciones. Un depósito de 2 mm de residuo de polímero puede reducir la presión de sellado real entre un 15 y un 20 %, lo que hace que el sello sea vulnerable a fugas bajo condiciones normales de manipulación.
La precisión del registro depende completamente de la confiabilidad del sensor. Una señal mal leída se propaga como error sistemático en lotes enteros.
Por qué esto importa: La lectura errónea del sensor representa el modo de falla de registro más insidioso. El equipo funciona normalmente desde una perspectiva mecánica, pero el sistema de control recibe datos de posición incorrectos. Esto crea una compensación sistemática que se acumula a lo largo de la producción. A diferencia de los errores esporádicos, la deriva del sensor produce lotes en los que cada producto se compensa con la misma cantidad —hacer invisible el error hasta que lleguen las quejas de los clientes.
El recorrido mecánico de la película a través del equipo debe estar libre de obstáculos, arrugas y desalineaciones.
Los procedimientos semanales establecen estándares cuantificables y evitan que una desviación menor se convierta en una falla catastrófica. Estos controles requieren instrumentos de precisión y criterios de aceptación documentados.
La uniformidad de la presión del sello en todo el ancho de la mordaza es fundamental para una calidad de sellado constante. La desviación del paralelismo provoca directamente la distribución de la presión diferencial.
Especificación de destino: Tolerancia de paralelismo de más o menos 0,05 mm en todo el ancho de la cara del sello.
Un paralelismo deficiente crea una distribución de presión en forma de "cuña": compresión excesiva en un lado, presión insuficiente en el otro. El lado inadecuado producirá fugas bajo pruebas de estrés.
La tensión de la película es la variable anterior que influye simultáneamente en la calidad del sello y del registro. Incluso las desviaciones de tensión más modestas derivan en fallas aguas abajo.
Parámetros clave:
Los datos de la investigación demuestran que una desviación de tensión de 2 Newtons puede producir una tasa de desperdicio del 3% a velocidades de línea de 110 metros por minuto, lo que se traduce en aproximadamente 1.800 paquetes defectuosos por hora en volúmenes de producción típicos.
Las pruebas de registro semanales establecen si el sistema de control mantiene la precisión o se desvía progresivamente.
Punto crítico: los propios mecanismos de rechazo automático pueden fallar. Un brazo de rechazo desalineado expulsará el producto en buen estado o no expulsará el producto defectuoso. Esto crea una "pérdida silenciosa de desechos": los productos rechazados salen de la línea pero nunca aparecen en los registros de desechos porque el mecanismo de rechazo nunca funcionó correctamente. Confirme la alineación del brazo de rechazo semanalmente.
Los procedimientos mensuales abordan la física más profunda que rige el desempeño del sello y el registro. Estas intervenciones requieren conocimientos técnicos y herramientas de medición de precisión.
La calidad del sellado depende fundamentalmente de la distribución uniforme de la temperatura en todo el ancho de la mandíbula. Los gradientes de temperatura crean una fuerza de sellado variable.
Procedimiento:
Datos críticos: Una temperatura de la mandíbula de sellado que sea 8 grados Celsius por debajo de la especificación produce fugas garantizadas. Éste no es un parámetro marginal en el que "lo suficientemente cerca" tiene éxito. Incluso una desviación de 3 a 4 grados reduce significativamente la resistencia del sello y, bajo ciclo térmico (común en la producción de alta velocidad), se vuelve catastrófico.
Además, calibre el controlador de temperatura PID para responder adecuadamente a los cambios de punto de ajuste. La respuesta lenta permite que la temperatura se desvíe; una respuesta demasiado agresiva provoca oscilaciones.
La precisión del registro depende de la interpretación precisa del sensor y de la respuesta del compensador. La base física del error de registro es el desplazamiento posicional entre las marcas impresas previamente y las marcas recién aplicadas. Los mecanismos de compensación corrigen esto ajustando la tensión de la película entre las estaciones de impresión: la tensión positiva retrasa las marcas existentes, la tensión negativa las hace avanzar. El retraso o el exceso en la compensación crea una ola de registro persistente.
Las cuchillas de corte y sellado experimentan un desgaste continuo. Las hojas desafiladas o dañadas no pueden realizar su función prevista.
Cuando ocurren fallas a pesar de la disciplina de mantenimiento, el diagnóstico sistemático identifica la causa raíz y la solución adecuada.
La siguiente tabla correlaciona los síntomas observables de falla del sello con las causas probables y las intervenciones de mantenimiento correspondientes:
| Síntoma | Causa raíz probable | Acción de mantenimiento |
|---|---|---|
| Fuerza de sellado inconsistente en todo el ancho de la mandíbula | Desviación del paralelismo de la mandíbula. | Calibración de galgas de espesores de superficies de mandíbulas. |
| Fuga concentrada en zona de baja temperatura | Fallo localizado del elemento calefactor | Mapeo de temperatura de termopar multipunto |
| El sello presenta defectos tipo alfiler | Arrastre de partículas extrañas en la zona del sello | Inspeccionar el sistema de alimentación del producto y sellar la limpieza de las mandíbulas. |
| El borde del sello muestra fibras tirando o desgarrándose | Temperatura o presión de sellado excesiva | Reduzca los parámetros T-V-P de forma incremental y vuelva a realizar la prueba. |
| Síntoma | Causa raíz probable | Acción de mantenimiento |
|---|---|---|
| El error de registro se repite periódicamente | Excentricidad del rodillo guía o desgaste del rodamiento. | Medir el descentramiento del rodillo; reemplazar si excede la tolerancia |
| La magnitud del error se correlaciona con la velocidad de la línea | Retraso en el control de retroalimentación de tensión | Calibrar la respuesta del sistema de tensión de circuito cerrado |
| Un color compensado consistentemente | Desalineación del codificador o sensor en esa estación | Limpiar sensor; verificar la calidad y el posicionamiento de la señal del codificador |
| El registro se desvía después del cambio de producto | Parámetros de receta no completamente cargados o calibrados | Verificar la precisión de recuperación de recetas de HMI; ejecutar impresiones de prueba extendidas |
La disciplina de mantenimiento se traduce directamente en desempeño financiero. Los datos de instalaciones de producción comparables demuestran un impacto mensurable:
El valor de este equipo de embalaje El marco de mantenimiento no radica en la verificación en sí, sino en prevenir fallas antes de que generen desechos. Las fallas de sellos y los errores de registro comparten causas fundamentales superpuestas: inestabilidad de tensión, inconsistencia térmica y progresión del desgaste mecánico. Una estrategia de mantenimiento unificada aborda los tres simultáneamente.
Comience adoptando esta lista de verificación tal como está, realizando procedimientos diarios y semanales con absoluta coherencia durante 30 días. Documente cada hallazgo. Después de 30 días, analice los datos y personalice la lista de verificación para su modelo de equipo, materiales cinematográficos y entorno de producción específicos. Ajuste los intervalos de inspección y los umbrales de parámetros según sus propios patrones de referencia y degradación.
Asigne una propiedad clara: designe un líder de turno responsable de la calidad del mantenimiento diario y un supervisor para las auditorías semanales. Cree un cronograma de rotación para un mantenimiento profundo mensual que involucre a su técnico más experimentado. Celebre breves reuniones de revisión semanales para discutir los hallazgos de mantenimiento y los problemas emergentes.
Lo más importante es tratar esto como prevención, no reacción . El objetivo es intervenir antes de que se genere chatarra, no después de que se manifieste el fallo. Cuando el mantenimiento se convierte en un procedimiento operativo estándar en lugar de la extinción de incendios de emergencia, la confiabilidad del equipo y la calidad del producto alcanzan niveles que parecen improbables para operaciones que han vivido con fallas crónicas.
Las mordazas de sellado deben limpiarse después de cada ejecución de producción o, como mínimo, cada 4 horas si se utiliza el mismo producto continuamente. El intervalo de limpieza depende del tipo de material: las películas con reverso adhesivo requieren una limpieza más frecuente que las películas no adhesivas. Controle la apariencia de la mandíbula diariamente; Si se ve acumulación de residuos, aumente la frecuencia de limpieza independientemente de los intervalos programados. Nunca permita que se acumule más que una fina película de polímero, ya que esto reduce directamente la eficacia del sellado.
El riesgo de fugas en el sello aumenta significativamente cuando la temperatura de la mandíbula cae entre 3 y 4 grados Celsius por debajo de las especificaciones. Con desviaciones de 8 grados Celsius o más, las tasas de fuga se vuelven inaceptables. La estabilidad de la temperatura es más importante que la precisión absoluta: una mordaza que funciona constantemente a 5 grados por debajo del punto de ajuste seguirá produciendo sellos aceptables si permanece estable, mientras que una mandíbula que oscila más o menos 3 grados alrededor del punto de ajuste creará una fuerza de sellado variable y tasas de defectos más altas. Invierta en un control de temperatura de calidad para mantener la estabilidad dentro de más o menos 2 grados Celsius.
El mantenimiento mensual integral generalmente requiere de 2 a 3 horas, suponiendo que todo el equipo esté correctamente apagado y haya herramientas disponibles. Este tiempo incluye la calibración del sistema térmico, la verificación del sistema de registro, la inspección de las hojas y la documentación. Distribuir los procedimientos en dos sesiones (una para sistemas térmicos y otra para sistemas de registro) puede reducir la interrupción de la programación de producción. Nunca intente realizar el mantenimiento mensual mientras el equipo esté funcionando o caliente al tacto.
Detenga la producción inmediatamente y ejecute la ruta de diagnóstico del error de registro (consulte la tabla de diagnóstico). Lo más común es que el problema se deba a la contaminación del sensor o a una desviación de la tensión de la película. Comience limpiando los sensores ópticos y verificando la tensión de la película. Si el error persiste, verifique la calidad de la señal del codificador y la respuesta del compensador. No reanude la producción hasta que el error esté constantemente por debajo de 0,5 mm en una muestra de prueba de 10 bolsas. Ejecutar la producción con un error de registro visible solo multiplica el desperdicio y retrasa la corrección de la causa raíz.
No. Diferentes materiales degradan los equipos a diferentes velocidades. Las películas con soporte adhesivo, por ejemplo, requieren una limpieza de las mandíbulas más frecuente que las películas no adhesivas porque los residuos adhesivos se acumulan rápidamente. Las películas más gruesas tensionan los sistemas tensores de manera diferente que las películas delgadas. Consulte la documentación técnica de su proveedor de películas para obtener orientación específica del equipo y controle sus propios datos de rendimiento para optimizar los intervalos. El programa de mantenimiento proporcionado aquí representa puntos de partida estándar de la industria; su equipo y materiales pueden requerir ajustes basados en la experiencia local.
Trate el equipo como una línea base desconocida. Realice un ciclo de mantenimiento diario completo, documentando cada hallazgo. Fotografíe y mida todos los componentes clave: paralelismo de las mandíbulas, espesor de la hoja, perfil térmico y señales del codificador. Esto establece su punto de partida. Luego implemente rigurosamente los procedimientos semanales y mensuales. En un plazo de 30 a 60 días, identificará qué componentes son saludables y cuáles requieren atención inmediata. Priorice la corrección de los defectos más críticos (inconsistencia térmica, contaminación del sensor, desgaste de las cuchillas) antes de implementar un mantenimiento preventivo completo. Su documentación básica se convierte en la referencia para medir la mejora.
Contáctenos
Productos recomendados

Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى