Considere una planta de embalaje flexible que compra su primera prensa de alta velocidad basándose en un solo número: la velocidad máxima impresa en el folleto. La máquina funciona de manera impresionante sobre el papel, pero al cabo de un año el equipo se da cuenta de que la mayoría de sus pedidos son tiradas cortas de unos pocos miles de metros. La prensa pasa más tiempo esperando cambios de cilindro, ajustes de tinta y pruebas de secado que funcionando a máxima velocidad. La máquina no era el problema. La pregunta que hizo el comprador fue.
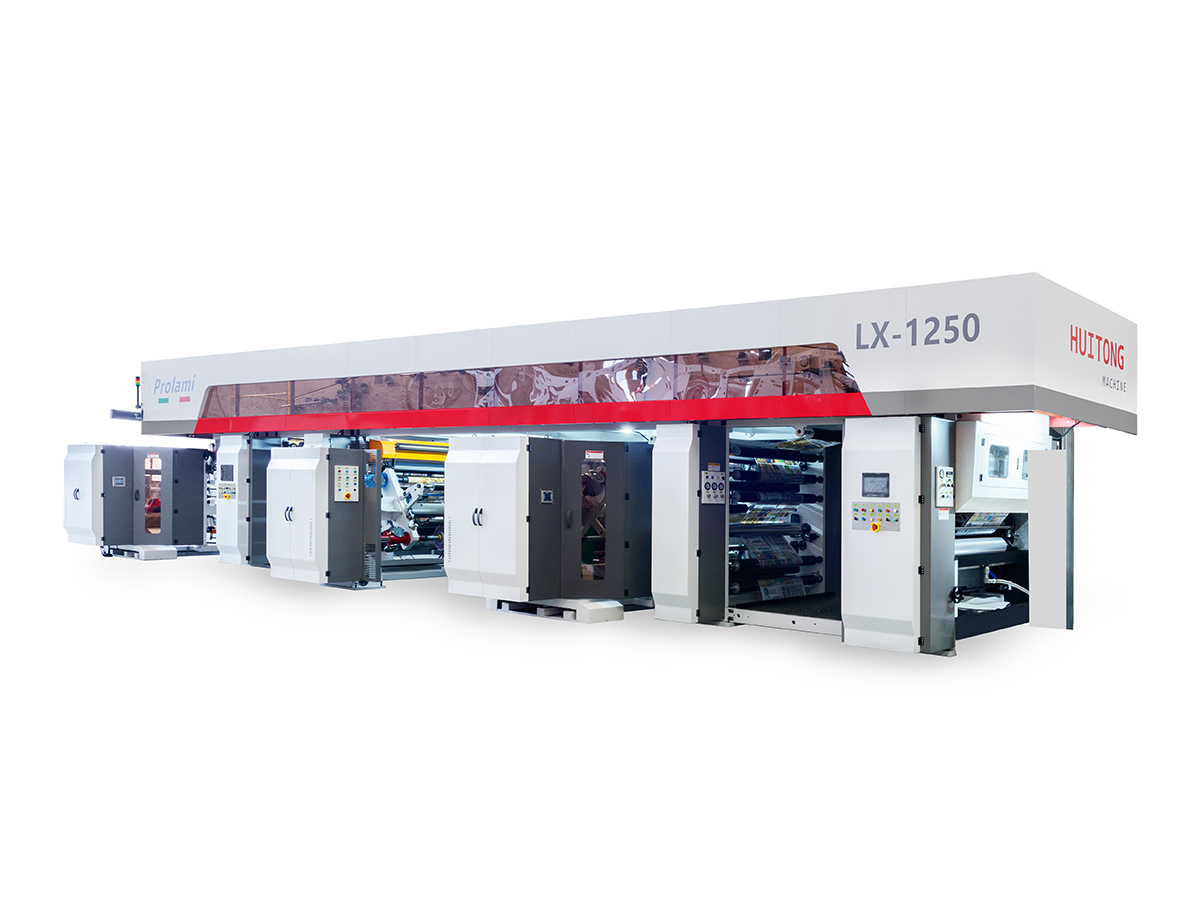
Esta guía toma un punto de partida diferente. En lugar de clasificar los equipos por velocidad máxima, explica cómo tres niveles de huecograbado de alta velocidad Las prensas se diferencian en las áreas que dan forma a la producción diaria: velocidad de ejecución efectiva, precisión de registro, control de tensión, automatización y costo total de propiedad. El objetivo es ayudarle a hacer coincidir una prensa con su cartera de pedidos, no coronar a un solo ganador.
La velocidad es el punto de partida de una decisión de prensa, no la conclusión. La máquina adecuada es aquella cuyas capacidades coinciden con el trabajo que realmente vende.
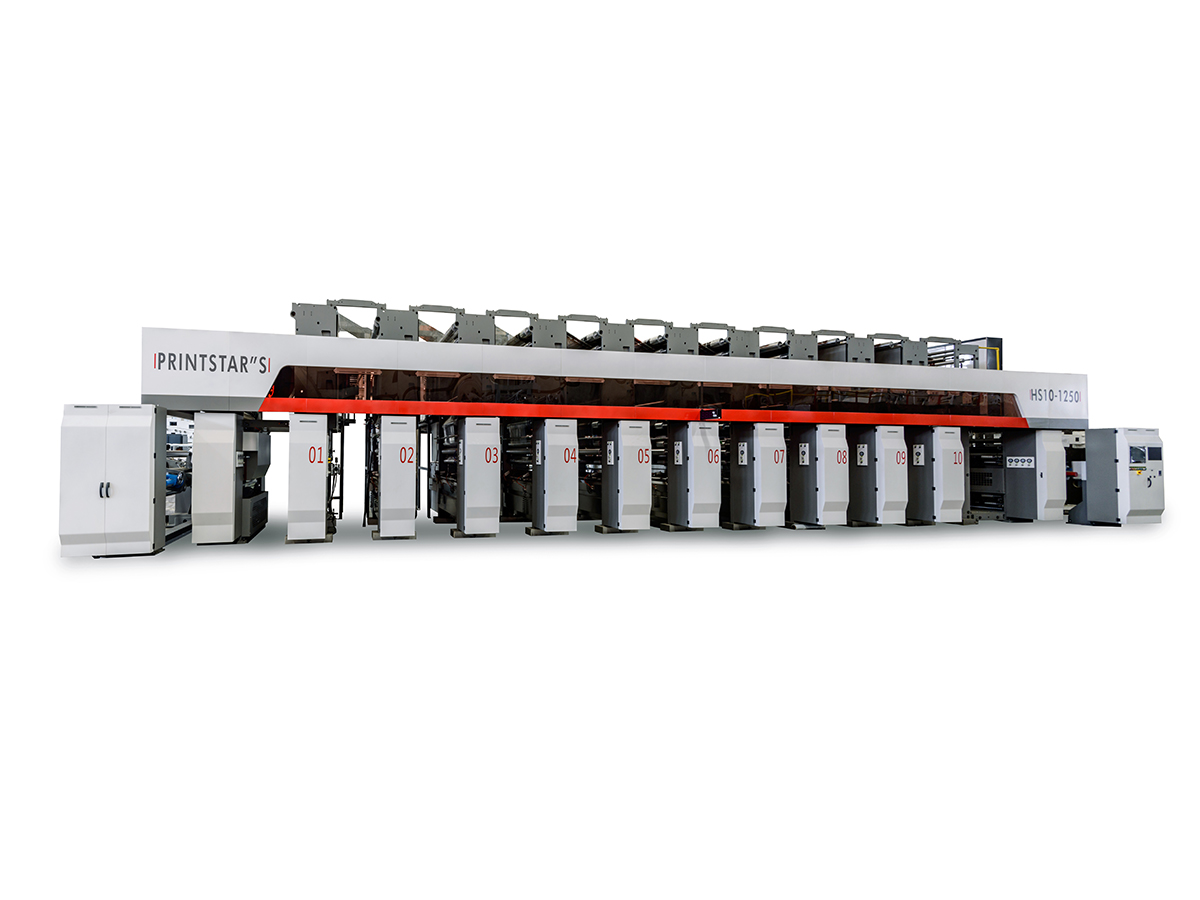
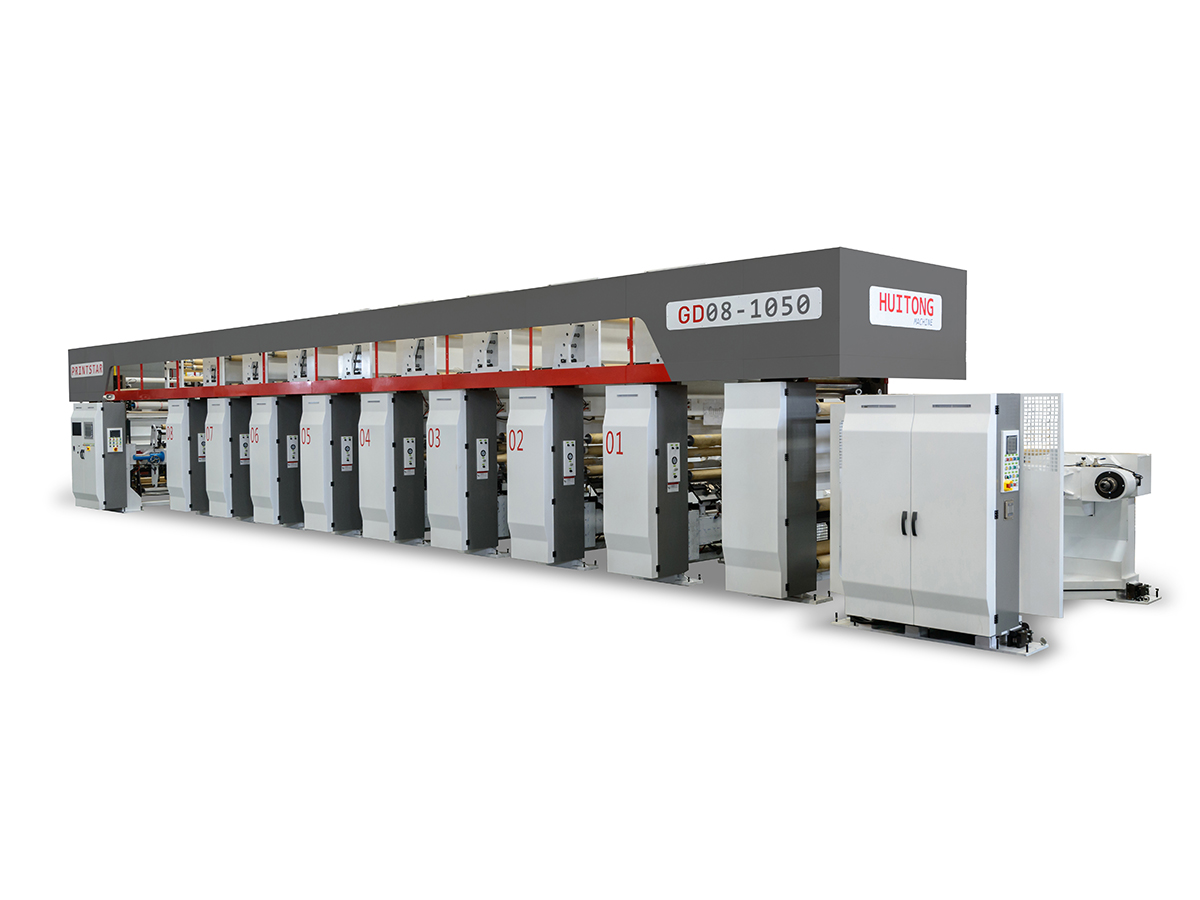
Cada nivel refleja una lógica de producción diferente. El nivel superior está diseñado para ofrecer el máximo rendimiento en tiradas largas y trabajos de impresión exigentes. El nivel medio apunta a la mayor parte del trabajo comercial, donde se debe equilibrar la velocidad, la estabilidad y el precio. El nivel de entrada se centra en la economía, la operación accesible y los costos de servicio más bajos para los talleres que están creciendo en huecograbado o manejando pedidos cortos variados.
| Dimensión | Nivel superior | nivel medio | Nivel de entrada |
|---|---|---|---|
| Velocidad máxima nominal | 450 m/min | 350 m/min | 260 m/min |
| Tamaño de pedido típico | Tiradas grandes y de gran volumen | Tiradas medianas a grandes | Tiradas pequeñas a medianas |
| Sistema de registro | Control avanzado a nivel de unidad | Registro estable servoaccionado | Registro estándar |
| Se necesita habilidad del operador | Intermedio a avanzado | Intermedio | Nivel de entrada |
| Intensidad del servicio | superior | moderado | inferior |
La velocidad es sólo una columna de esta tabla y es la que los compradores miran primero. Las otras filas explican por qué dos prensas con velocidades similares pueden comportarse de manera muy diferente en una planta de producción real.
velocidad máxima.La velocidad nominal describe lo que una prensa puede hacer durante un período corto en condiciones ideales. La producción efectiva describe lo que entrega en un mes de pedidos reales. La brecha entre ambos es donde muchas decisiones de compra salen mal.
Una suposición común es que correr más rápido consume desproporcionadamente más energía por cada metro impreso. Los datos publicados de pruebas de equipos cuentan una historia más matizada. En una comparación publicada, una prensa que consumía aproximadamente 100 kilovatios a 400 m/min utilizaba sólo un poco más de energía que la misma prensa a 200 m/min, que consumía alrededor de 98 kilovatios. Debido a que la producción por hora es mucho mayor a mayor velocidad, la energía utilizada por metro cuadrado cae sustancialmente. Los gastos generales fijos, como iluminación, control climático y sistemas de reserva, se distribuyen en muchos más metros.
Generalmente hay tres factores que determinan si una prensa puede mantener su velocidad nominal en un pedido real.
Una prensa que rara vez alcanza su velocidad nominal debido a límites de secado o cambio es efectivamente una prensa más lenta a un precio más alto. Revisar estas limitaciones antes de la compra es más útil que comparar las cifras de los titulares.
La calidad de impresión depende de la consistencia con la que cada estación de color llegue al mismo lugar. La precisión del registro depende de la arquitectura de la unidad y de qué tan bien se controla la tensión de la banda desde el desenrollado hasta el rebobinado.
Los diseños tradicionales accionados por eje vinculan las unidades de impresión a través de ejes mecánicos, engranajes y acoplamientos. Son robustos y bien comprendidos, pero el juego y las tolerancias de los engranajes se acumulan, por lo que la deriva del registro puede aparecer durante recorridos largos. Las arquitecturas electrónicas de eje lineal reemplazan gran parte de ese enlace mecánico con servomotores que impulsan cada unidad y las sincronizan electrónicamente. La sincronización se puede mantener con tolerancias muy estrictas, lo que es más importante para gráficos finos y tipos pequeños.
Una prensa que mantiene el registro al inicio de una tirada pero se desvía al final desperdicia película y mano de obra, independientemente de su índice de velocidad.
Las películas en el rango de veinte micrones son particularmente sensibles a la tensión. A alta velocidad, las pequeñas fluctuaciones se amplifican y la película puede estirarse, arrugarse o desplazarse lateralmente. La siguiente tabla resume cómo se asigna la sensibilidad del sustrato al nivel de control que debe proporcionar una prensa.
| sustrato | Sensibilidad a la tensión | Nivel de control recomendado |
|---|---|---|
| Película delgada de polietileno | Alto | Tensión multizona de circuito cerrado |
| Película de polipropileno orientada biaxialmente | Medio a alto | Control automático del bailarín. |
| Película de poliéster | Medio | Control automático de tensión |
| Papel y sustratos más pesados | Bajo a medio | Control de tensión estándar |
Los sistemas más sencillos son perfectamente adecuados para sustratos más gruesos y dimensionalmente estables. El error es pagar por zonas de tensión sofisticadas que nunca utilizarás, o el error inverso de comprar un sistema básico para películas que exigen precisión.
El precio de compra es visible en la cotización. El costo total de propiedad se distribuye a lo largo de la vida útil de la prensa e incluye mano de obra, desperdicio, tiempo de cambio, energía, repuestos e intervalos de servicio. Los compradores que se centran sólo en la primera cifra suelen descubrir los costes reales años después.
| Característica | Nivel superior | nivel medio | Nivel de entrada |
|---|---|---|---|
| Empalme automático | Incluido | Incluido | Incluido |
| Sistema de registro | Nivel de unidad avanzado | Basado en servo | Estándar |
| control de tensión | Precisión totalmente automática | Automático | Estándar |
| Se necesita habilidad del operador | Intermedio a avanzado | Intermedio | Nivel de entrada |
| Costo de mantenimiento | superior | moderado | inferior |
El nivel medio es la opción más común en el mercado y eso no es una casualidad. Con alrededor de 350 m/min, cubre la gran mayoría de los pedidos de embalaje comercial, donde la mayoría de los trabajos son lo suficientemente largos para beneficiarse de una buena velocidad, pero no lo suficiente para mantener una prensa de primer nivel completamente cargada. El registro servomotor ofrece una calidad de impresión estable en una amplia gama de sustratos, y su equilibrio entre precio y producción es difícil de superar para un taller que maneja una cartera de pedidos variada pero principalmente de volumen medio.
Una prensa de menor velocidad no es una prensa de menor calidad. El nivel de entrada está diseñado en torno a costos de mantenimiento más bajos, operación más simple y piezas económicas y rápidas de reemplazar. Para una planta que ingresa al huecograbado, o una que maneja tiradas cortas frecuentes en muchos tipos de trabajos, una máquina accesible que alcanza la producción rápidamente puede amortizar más rápido que una máquina más rápida esperando trabajo.
La pregunta de selección más útil no es qué tan rápido puede funcionar una prensa sino qué tipo de trabajo desea que ejecute. La siguiente tabla asigna los perfiles de producción comunes al nivel que mejor se adapta a ellos.
| Perfil de producción | Nivel de mejor ajuste | Razón principal |
|---|---|---|
| Tiradas largas para envases alimentarios o domésticos | Nivel superior | La producción máxima reduce el costo por metro |
| Medio to large orders with mixed substrates | nivel medio | El mejor equilibrio entre velocidad y estabilidad. |
| Tiradas cortas y cambios frecuentes | Nivel de entrada | Configuración más rápida y retorno de la inversión más rápido |
| Gráficos finos que requieren un registro estricto | Nivel superior | El registro avanzado protege la coherencia |
| Presupuesto ajustado durante el arranque inicial | Nivel de entrada | inferior entry cost and simpler upkeep |
Responder honestamente a estas cinco preguntas generalmente reduce la elección a un nivel. Si las respuestas apuntan en direcciones diferentes, la discrepancia es información útil en sí misma, porque muestra qué capacidad merece prioridad. Revise las especificaciones completas de cada uno. máquina de impresión por huecograbado antes de finalizar una lista corta, y solicite a los proveedores que modelen su cartera de pedidos real en función de cada configuración.
La mayoría de los arrepentimientos en la compra de prensa se remontan a un puñado de errores evitables.
Evitar estos errores no requiere una máquina más cara. Requiere una imagen más clara del trabajo que realmente hará la prensa.
La diferencia es menos sobre el número máximo y más sobre el tipo de trabajo que cada prensa realiza. La prensa más rápida está diseñada para distribuir los costos fijos en tiradas muy largas, mientras que la prensa más lenta se adapta a talleres que cambian de trabajo con frecuencia. Una prensa de 450 m/min solo ofrece su ventaja cuando los pedidos son lo suficientemente largos como para mantenerla funcionando cerca de su velocidad nominal.
Puede serlo, siempre que el perfil laboral se ajuste. El envasado de alimentos suele incluir gráficos y películas de barrera de alta calidad, por lo que los factores decisivos son la consistencia del registro y el control de la tensión en los sustratos específicos utilizados. Para tiradas más pequeñas de envasado de alimentos con películas estándar, una prensa básica puede funcionar bien. Para tiradas muy largas de películas exigentes, un nivel más alto suele ser la mejor opción.
Mire los gráficos primero. Si sus diseños incluyen detalles finos, letras pequeñas, medios tonos finos o múltiples colores superpuestos que deben alinearse estrechamente, el sistema de registro avanzado se amortiza con menos rechazos. Si sus gráficos son atrevidos y tolerantes, el servosistema de nivel medio generalmente ofrece una precisión más que suficiente a un costo total más bajo.
No necesariamente. Una prensa más cara reduce el costo por metro sólo si funciona a una velocidad efectiva alta, desperdicia poca película y necesita un tiempo de cambio limitado en la mezcla de su pedido. Si la capacidad adicional permanece inactiva, el costo por metro puede ser mayor que el de una máquina menos costosa que se adapte mejor al trabajo.
Contáctenos
Productos recomendados

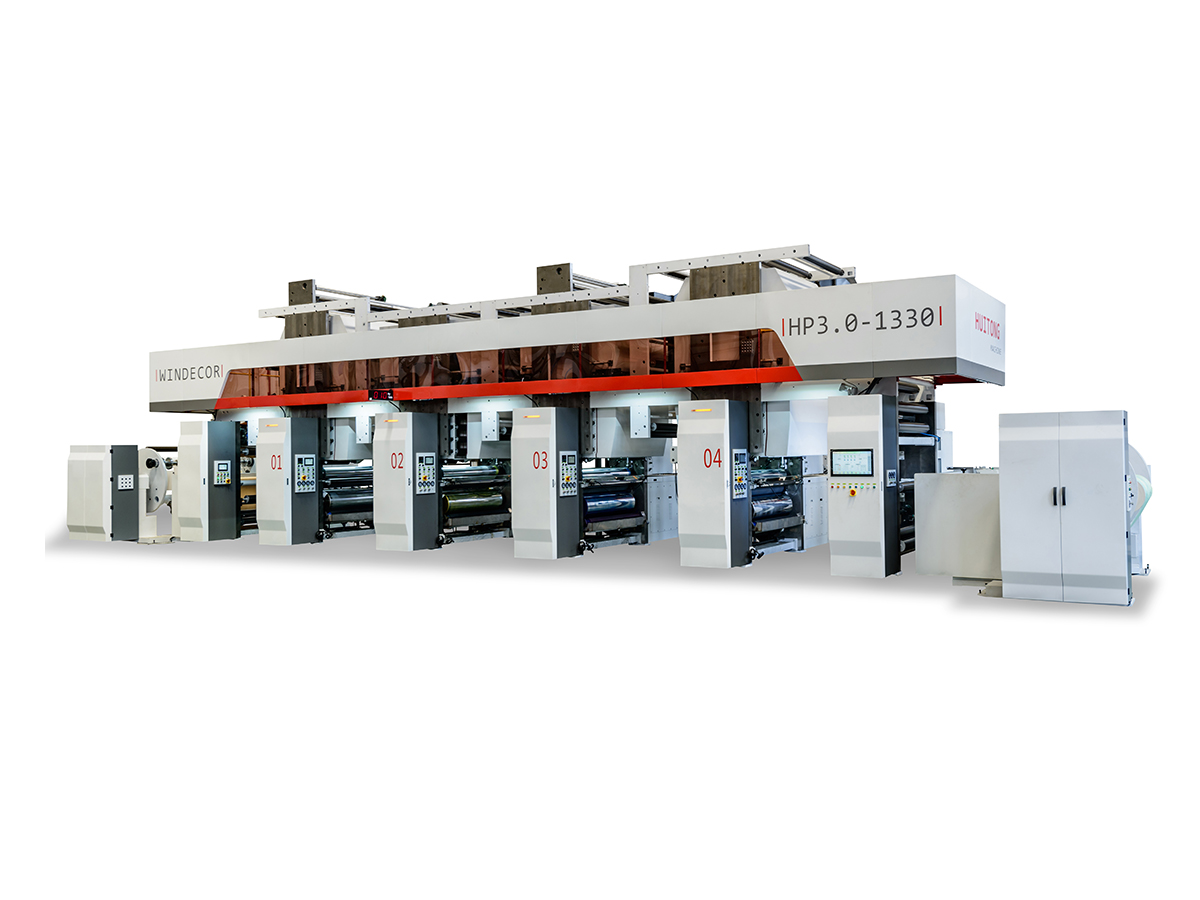
Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى