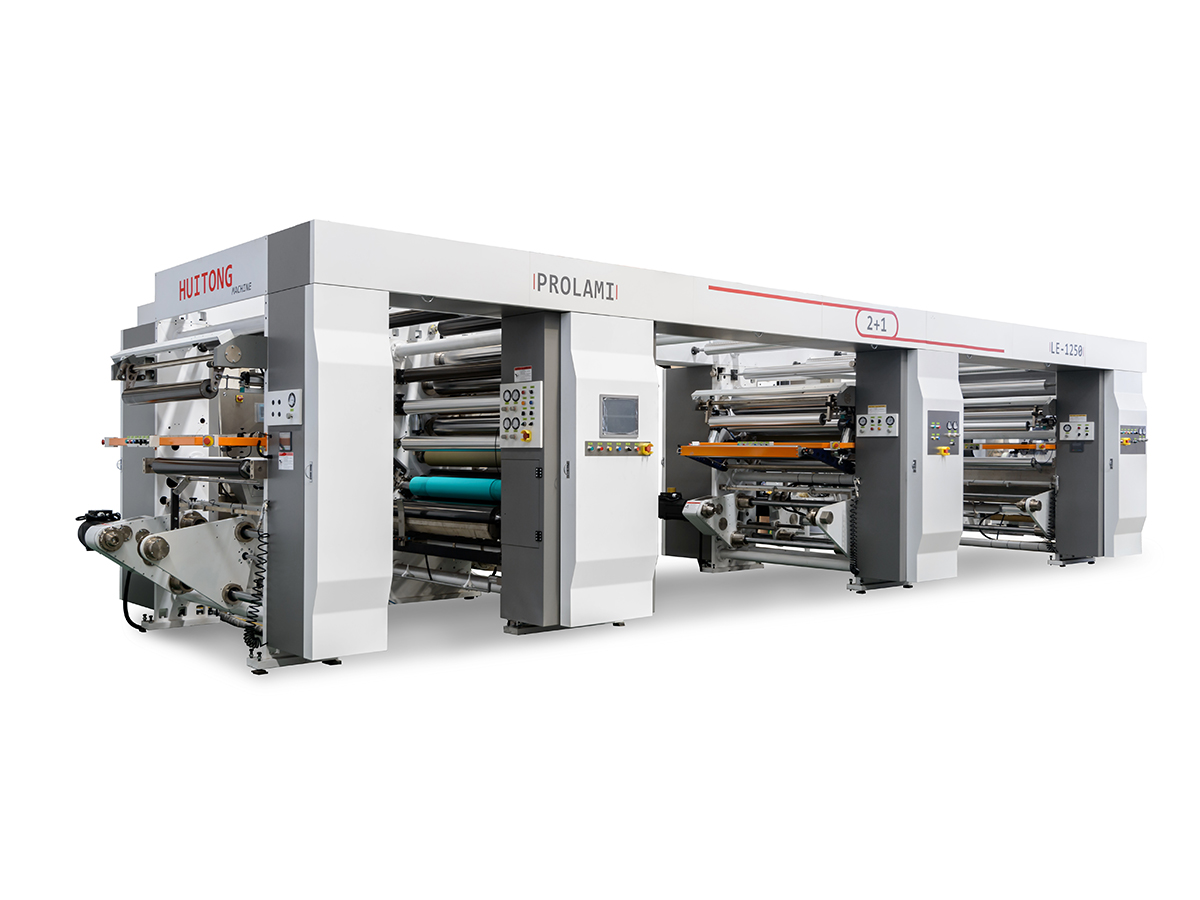
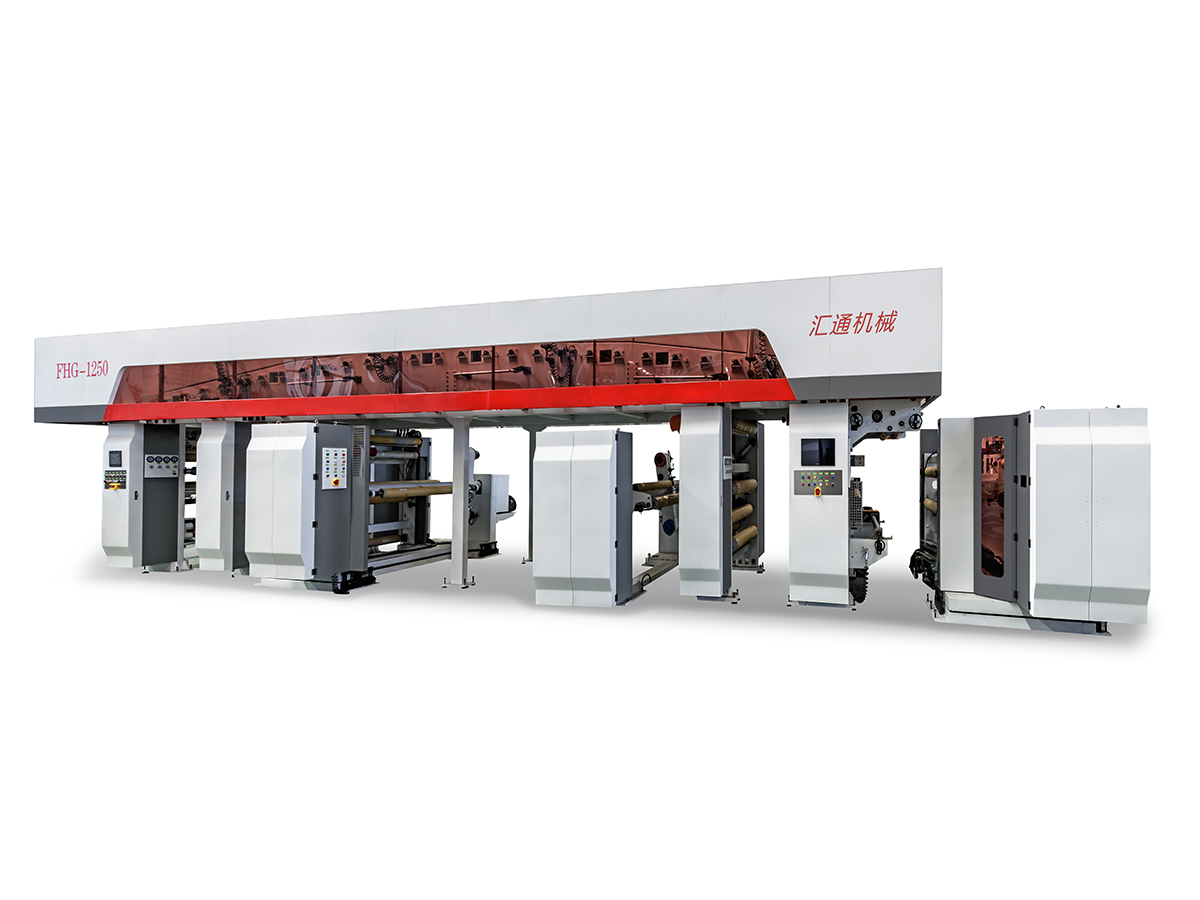
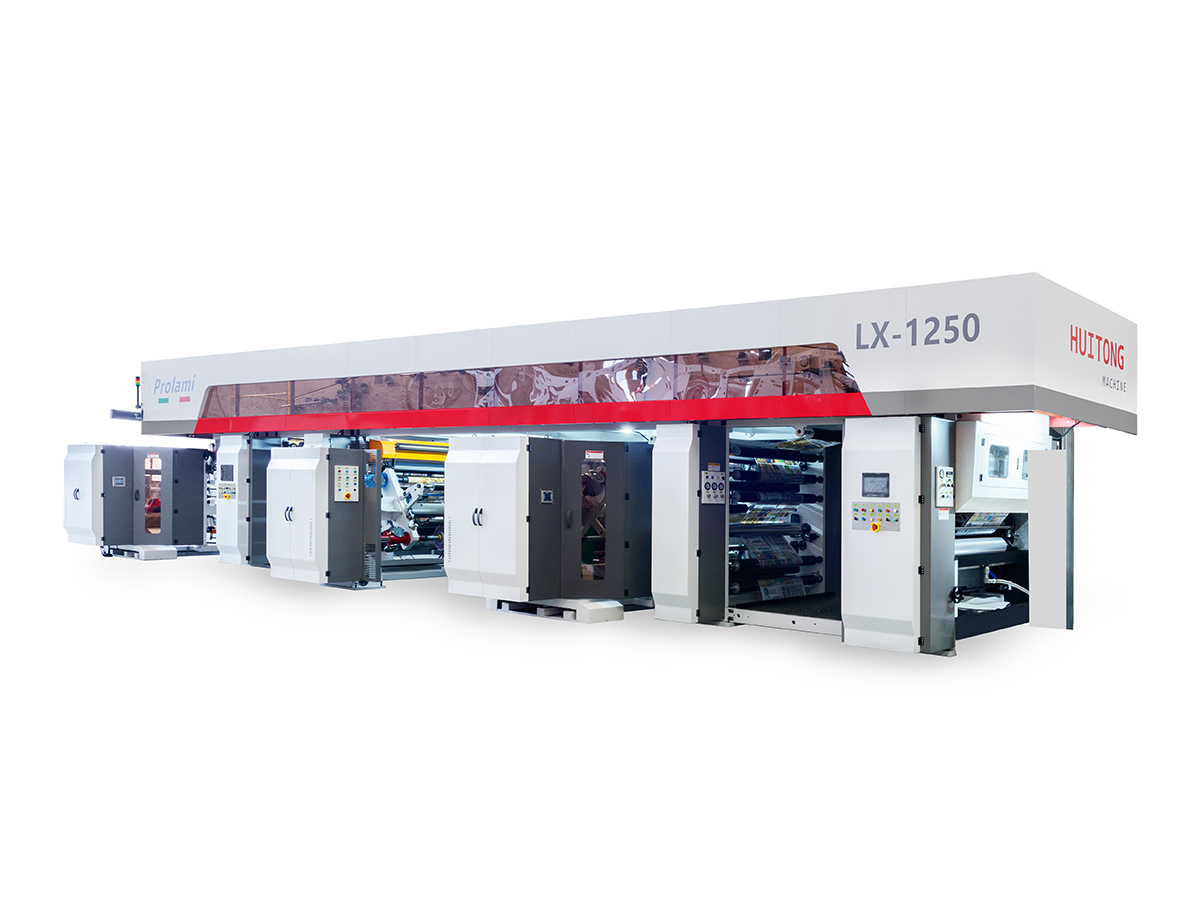
Un productor de snacks, al que en este ejemplo llamaremos director de planta, compró una imprenta de un proveedor y una laminadora de otro, cada una de ellas elegidas por un buen precio y una sólida hoja de especificaciones. Durante el primer mes, la línea estaba perdiendo una gran parte de su producción. La película impresa llegó con una ligera desviación del registro, el ancho de la banda de la laminadora no coincidía con el de la prensa y los ajustes de tensión en cada máquina tiraban de la película en direcciones opuestas. Cada rollo que salía de la etapa de impresión necesitaba una corrección manual antes de poder ser pegado, y gran parte terminó como desecho.
La lección es común en toda la industria del embalaje. Una bolsa es el resultado de una cadena de procesos, y cada máquina establece límites para las máquinas que la siguen. Cualquiera que evalúe maquinaria de embalaje flexible Deberíamos considerar toda la secuencia de equipos, no sólo el precio de una sola unidad.
Una línea de embalaje flexible es tan precisa como su zona de tensión más débil, su registro de impresión menos consistente y su sellado más deficiente.
La maquinaria de envasado flexible se refiere al grupo de máquinas que convierten sustratos delgados y flexibles en bolsas, bolsitas y bolsitas terminadas. Las películas base más comunes son BOPP, PET, polietileno, nailon y papel de aluminio, a menudo combinados en estructuras multicapa para equilibrar la resistencia, la barrera protectora, la termosellabilidad y la apariencia. Estas bolsas sirven para alimentos para mascotas, café, snacks, lácteos, productos farmacéuticos, cuidado personal y artículos para el hogar.
Los compradores suelen dividir el equipo en dos categorías. Las máquinas individuales realizan una operación, como imprimir o cortar. Una línea de producción completa vincula varias máquinas a través de una ruta web común, una lógica de control compartida y zonas de tensión coincidentes. Las máquinas individuales son adecuadas para plantas que ya poseen equipos compatibles o que desean mejorar un cuello de botella. Una línea completa se adapta a las nuevas fábricas y plantas que desean una producción predecible desde la película en bruto hasta la bolsa terminada.
| maquina | trabajo principal | Películas típicas | Control de calidad clave |
|---|---|---|---|
| Máquina de impresión por huecograbado | Aplica gráficos en múltiples colores. | BOPP, PET, nailon | Precisión del registro |
| Máquina laminadora | Une dos o más capas de película. | PET, PE, papel de aluminio | Fuerza de unión |
| máquina de recubrimiento | Agrega capas de barrera o funcionales. | PET, BOPP, papel | Uniformidad del peso del recubrimiento |
| máquina cortadora | Corta rollos anchos en bobinas estrechas | Todas las películas impresas y laminadas. | Rectitud del borde |
| Máquina de inspección de impresión | Detecta defectos de impresión y superficie. | Películas impresas | Tasa de detección de defectos |
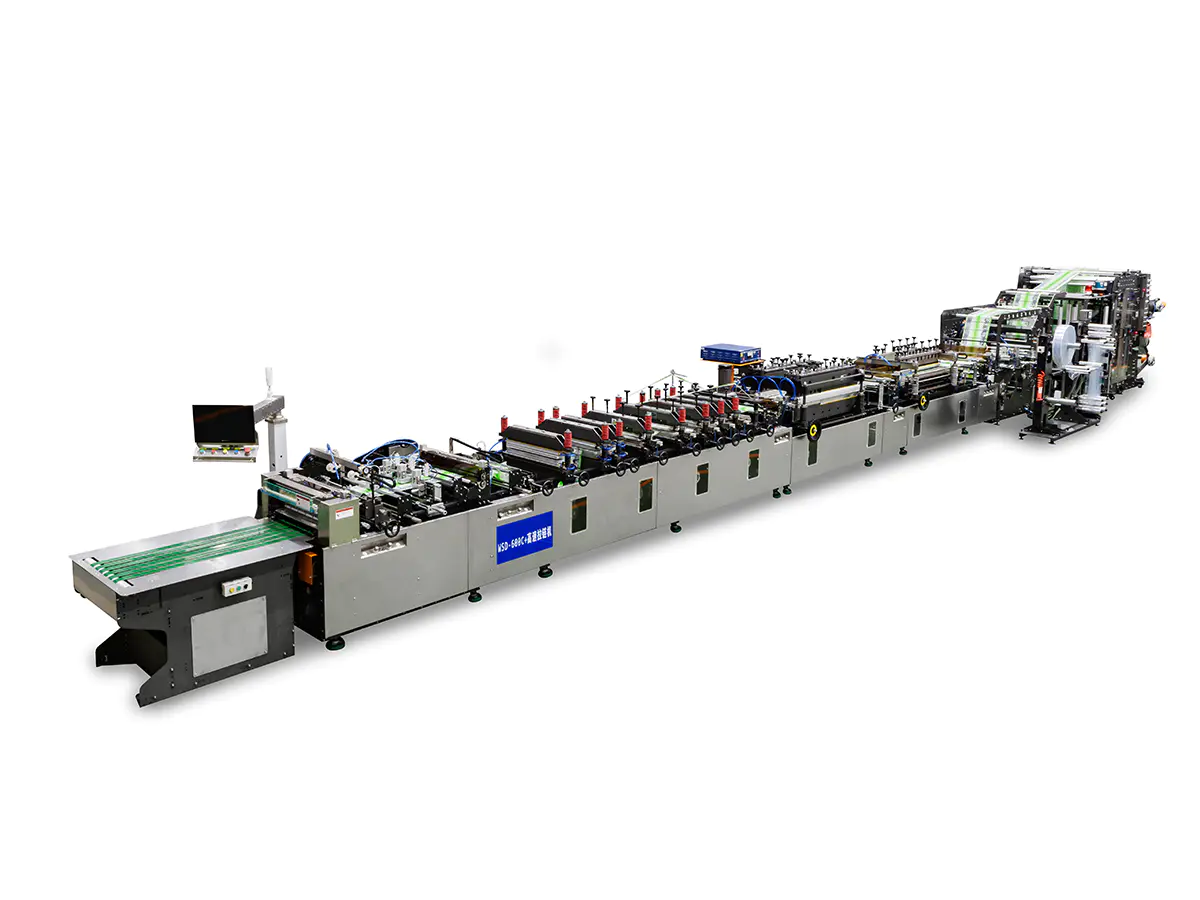
| Máquina para fabricar bolsas | Forma bolsas y sella los bordes. | Estructuras laminadas | Resistencia del sellado e integridad de la costura |
Una línea completa sigue una secuencia lógica. Cada etapa prepara la película para la siguiente, por lo que un error en un punto suele crecer a medida que avanza la web. El siguiente diagrama muestra el flujo típico.
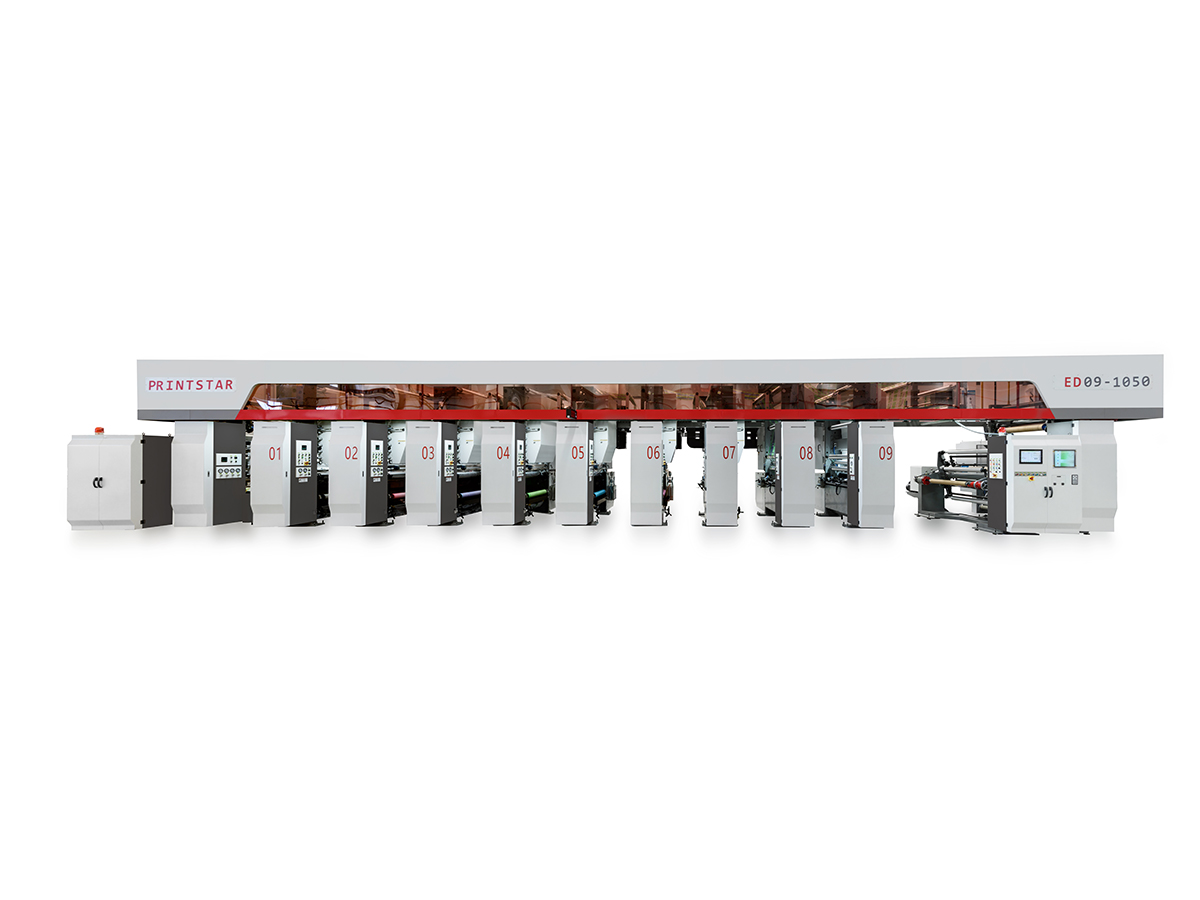
La impresión por huecograbado transfiere tinta de cilindros grabados a la superficie de la película. Se adapta a tiradas largas y detalles finos, y puede alcanzar velocidades de línea de aproximadamente 150 a 300 metros por minuto en máquinas en buen estado. Las variables clave son el estado del cilindro, la viscosidad de la tinta, la temperatura de secado y el registro entre colores. Plantas comparando un máquina de impresión por huecograbado Debería preguntar cómo maneja la prensa el estiramiento de la película y qué tan rápido cambia de color durante tiradas cortas. Para obtener una visión más profunda de los tipos de prensas, consulte nuestra guía sobre cómo elegir la prensa de huecograbado adecuada para su planta.
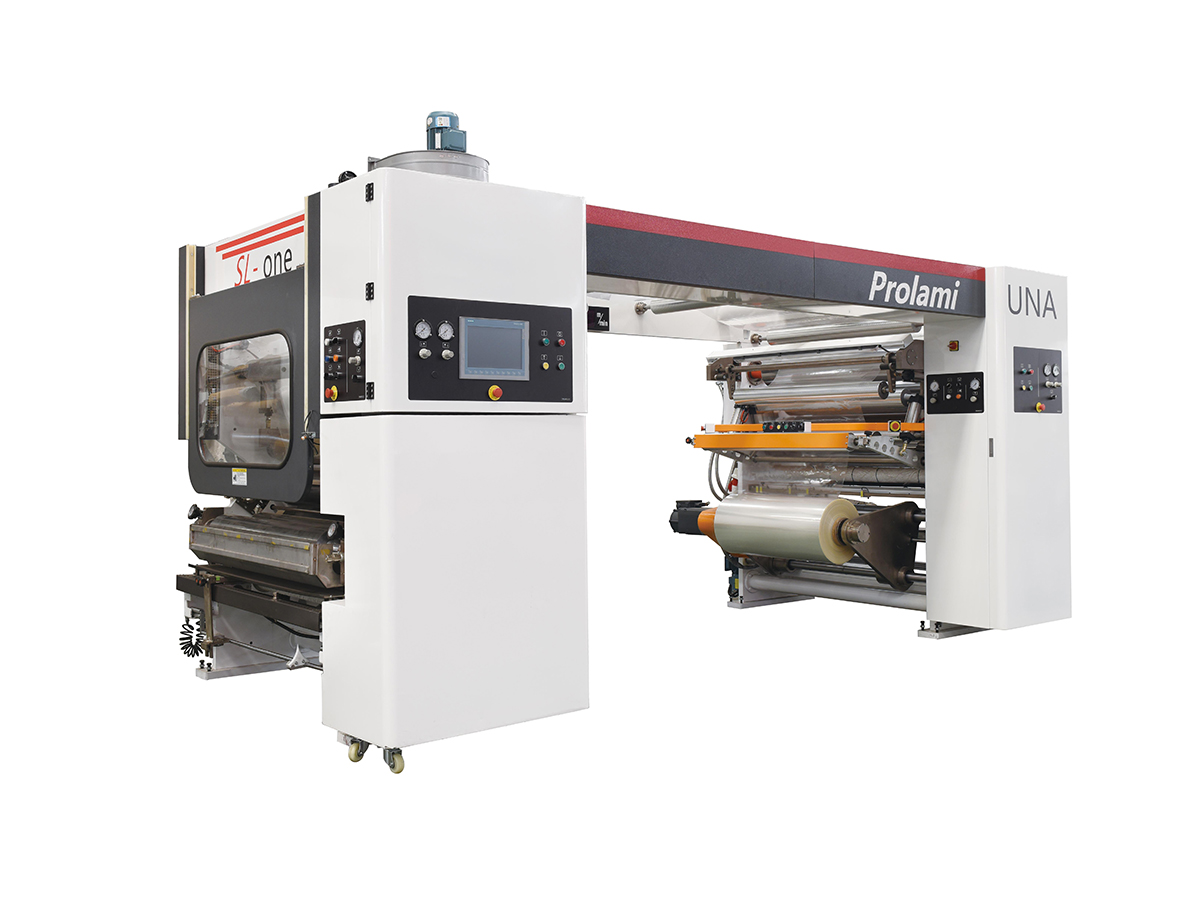
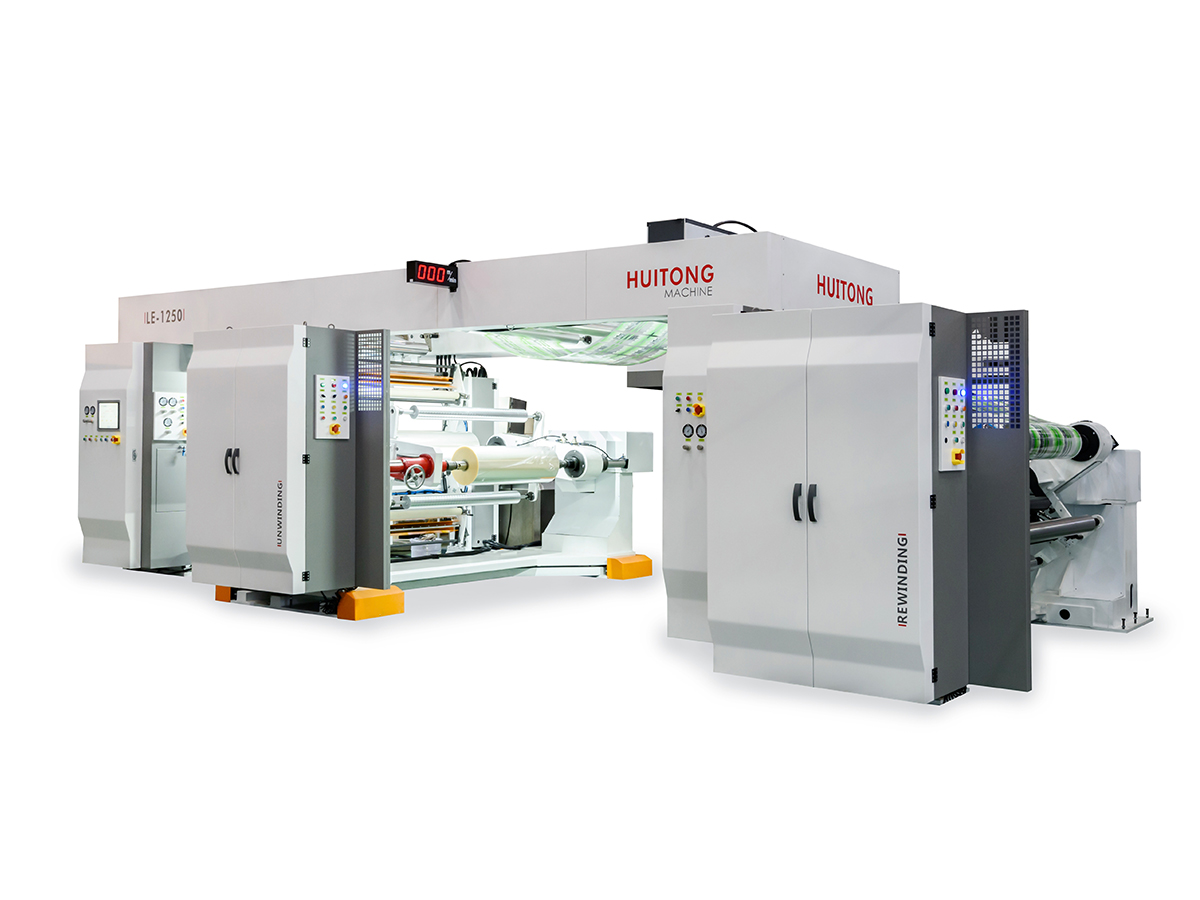
La laminación une películas impresas a otras capas, generalmente PET, polietileno o papel de aluminio, para crear la barrera y la resistencia que necesita una bolsa. La laminación en seco a base de solventes sigue siendo común, mientras que los sistemas sin solventes están ganando terreno porque reducen los niveles de solventes residuales y reducen el uso de energía en el secado. Un confiable maquina laminadora debe mantener el peso del adhesivo dentro de un rango ajustado y mantener una presión de agarre constante en todo el ancho de la banda.
El recubrimiento agrega una capa funcional que bloquea la pérdida de oxígeno, humedad o aroma. Productos como los alimentos secos, los productos farmacéuticos y ciertos productos lácteos a menudo necesitan esta protección adicional. El peso del recubrimiento, el perfil de secado y el tratamiento de la superficie determinan el rendimiento de la barrera, por lo que la estación de recubrimiento debe adaptarse a la estructura laminada que le sigue.
Los rollos de producción anchos se cortan en carretes más estrechos que se adaptan al equipo de fabricación de bolsas. La calidad del corte depende del estado de la hoja, la tensión de la banda y la alineación del bobinado. Los bordes sueltos, los rodillos telescópicos y la tensión desigual provocan arrugas y errores de sellado posteriormente, por lo que el corte es un punto de control de calidad, no solo una operación de corte.
Las cámaras de inspección escanean la película en busca de errores de registro, cambios de color, manchas, rayones y poros. La detección temprana evita que el material defectuoso llegue a la etapa de fabricación de la bolsa, donde una falla puede desperdiciar un rollo terminado. Muchas plantas establecen umbrales de inspección basados en la tolerancia del cliente y utilizan los datos registrados para rastrear defectos hasta configuraciones específicas de prensa o laminadora.
La máquina para fabricar bolsas convierte el carrete terminado en bolsas verticales, bolsas con sello de tres lados, bolsas con sello central o formatos con fuelle. La temperatura de termosellado, el tiempo de permanencia y la presión deben coincidir con la capa selladora de la película. La resistencia de la costura y la consistencia del sellado son las comprobaciones finales antes de llenar la bolsa.
Las etapas están estrechamente relacionadas. Un error de impresión puede parecer menor en la prensa, pero se vuelve visible como una falla de registro en la etapa de la bolsa. Por esta razón, muchos compradores solicitan una línea completa a un solo equipo de planificación, con especificaciones compartidas para el ancho de la banda, las zonas de tensión y los sistemas de control.
La selección de maquinaria comienza con el producto y el mercado, no con el catálogo. Cinco factores dan forma a la mayoría de las decisiones y deben definirse antes de comparar cualquier equipo.
La velocidad es útil sólo cuando la línea puede mantener la calidad a esa velocidad. Una línea más lenta con tensión estable a menudo produce más bolsas vendibles por turno que una línea más rápida que funciona con paradas frecuentes.
El soporte postventa también merece atención, particularmente para las plantas que importan equipos. Los compradores deben verificar la disponibilidad de repuestos, la resolución remota de problemas, la capacitación de los operadores y el tiempo de respuesta del proveedor ante problemas técnicos. Una lista estable de repuestos y un programa de mantenimiento documentado pueden ahorrar semanas de tiempo de inactividad durante la vida útil de la línea.
La mayoría de los problemas en una línea de embalaje flexible se pueden atribuir a un pequeño conjunto de causas. Comprender los vínculos entre los síntomas y las fuentes ayuda a los gerentes a evitar pérdidas repetidas.
El registro incorrecto aparece cuando las imágenes impresas se desvían con respecto a su posición prevista. Las causas habituales son el estiramiento desigual de la película, la tensión inestable entre las unidades de impresión y el montaje inconsistente del cilindro. Mejorar el control de tensión y verificar la alineación de los cilindros en cada arranque generalmente resuelve el problema.
Las burbujas y las uniones débiles suelen ser el resultado de contaminación, peso de adhesivo incorrecto o curado inadecuado. El polvo en la película, la presión de agarre desigual y el tiempo de secado insuficiente son factores que contribuyen con frecuencia. Los controles periódicos de las proporciones de mezcla del adhesivo y de la limpieza de los rodillos reducen significativamente estos defectos.
Las costuras con fugas suelen deberse a temperaturas de sellado demasiado bajas, tiempos de permanencia demasiado cortos o mordazas de sellado sucias. La contaminación por residuos de productos o agentes deslizantes de película también puede impedir un sellado fuerte. Realizar pruebas de resistencia del sello al comienzo de cada turno ayuda a detectar los problemas a tiempo.
Las arrugas se extienden por toda la línea cuando las zonas de tensión no están equilibradas. Un solo desenrollador mal ajustado o un rodillo desgastado pueden perturbar la banda durante varios metros aguas abajo. Los ajustes de tensión consistentes, documentados para cada tipo de material, previenen esta cascada de defectos.
Los diferentes mercados finales imponen diferentes exigencias a una línea. Se aplica la misma secuencia de seis etapas, pero el énfasis en el rendimiento de la barrera, la calidad de impresión y el sellado cambia con el producto.
En cada caso, el diseño de la línea refleja la estructura de la película y la bolsa final. Las plantas que producen varias familias de productos a menudo eligen equipos modulares que pueden cambiar entre estructuras con un tiempo de inactividad limitado.
La planificación presupuestaria debe cubrir más que el precio de compra. La instalación, la capacitación, los servicios públicos, los repuestos y el costo de la película desperdiciada durante la puesta en servicio afectan el costo real de propiedad. Una línea que cuesta menos al principio puede costar más en cinco años si produce más desechos o necesita reparaciones frecuentes.
| Impulsor de costos | que evaluar | Impacto en el presupuesto |
|---|---|---|
| maquina specification | Velocidad, ancho y nivel de automatización. | Alto |
| Instalación y puesta en marcha | Cimentaciones, servicios públicos y ejecuciones de prueba. | Medio |
| Consumibles | Tinta, adhesivo, disolvente y películas. | Alto |
| Mantenimiento y repuestos. | Contratos de servicio y plazos de entrega parciales. | Medio |
| Formación de operadores | Habilidades de configuración, cambio y resolución de problemas. | Bajo a medio |
Un enfoque práctico de planificación consiste en definir primero la combinación de productos objetivo y luego construir la línea en torno al producto más exigente. Esto evita pagar por capacidad que la planta nunca utilizará y al mismo tiempo garantiza que la estructura más difícil aún pueda funcionar de manera confiable.
Una línea de producción de envases flexibles es una secuencia de máquinas que convierte películas de plástico o papel de aluminio en bolsas terminadas. Por lo general, incluye equipos de impresión, laminación, recubrimiento, corte, inspección y fabricación de bolsas vinculados por una ruta de banda común y un sistema de control.
La mayor parte de la producción de bolsas comienza con una máquina de impresión por huecograbado, seguida de una máquina laminadora y, cuando es necesario, una máquina de recubrimiento. Luego, la película laminada se corta en bobinas, se inspecciona en busca de defectos y se convierte en bolsas mediante una máquina de fabricación de bolsas.
Una máquina laminadora en seco utiliza adhesivos a base de solventes que deben evaporarse en un túnel de secado. Una laminadora sin solventes utiliza adhesivos sin solventes, lo que reduce el solvente residual en la película terminada y reduce la energía necesaria para el secado.
Los costos varían ampliamente según el ancho de la máquina, la velocidad, la automatización y el número de etapas incluidas. Los compradores deben comparar el costo total de propiedad, incluida la instalación, la capacitación, los consumibles y las piezas de repuesto, en lugar de confiar únicamente en el precio del equipo.
Sí. Las máquinas se pueden ajustar para estructuras de película, anchos de banda, rangos de tensión y perfiles de sellado específicos. Los fabricantes suelen solicitar películas de muestra y especificaciones de bolsas objetivo durante la etapa de planificación para confirmar la configuración antes de la producción.
Los compradores deben buscar soporte de instalación, capacitación de operadores, resolución remota de problemas, una lista clara de repuestos y tiempos de respuesta definidos. La documentación en el idioma del comprador y un programa de mantenimiento también son importantes para la confiabilidad a largo plazo.
Una línea de embalaje flexible es un sistema conectado. Impresión, laminación, recubrimiento, corte, inspección y bolsa hacen de cada forma la calidad de la siguiente etapa, por lo que los mejores resultados provienen de la planificación conjunta de todo el proceso. Comience con la estructura de la película, los objetivos de salida y los formatos de bolsa, luego seleccione máquinas que compartan especificaciones y soporte compatibles.
Las plantas que planean una nueva instalación o actualizan una existente pueden revisar la gama completa de maquinaria de embalaje flexible opciones y comparar configuraciones que coincidan con su combinación de productos. Ya sea que la necesidad sea una única actualización o una línea completa de producción de envases flexibles, una especificación clara es el mejor punto de partida para una propuesta precisa.
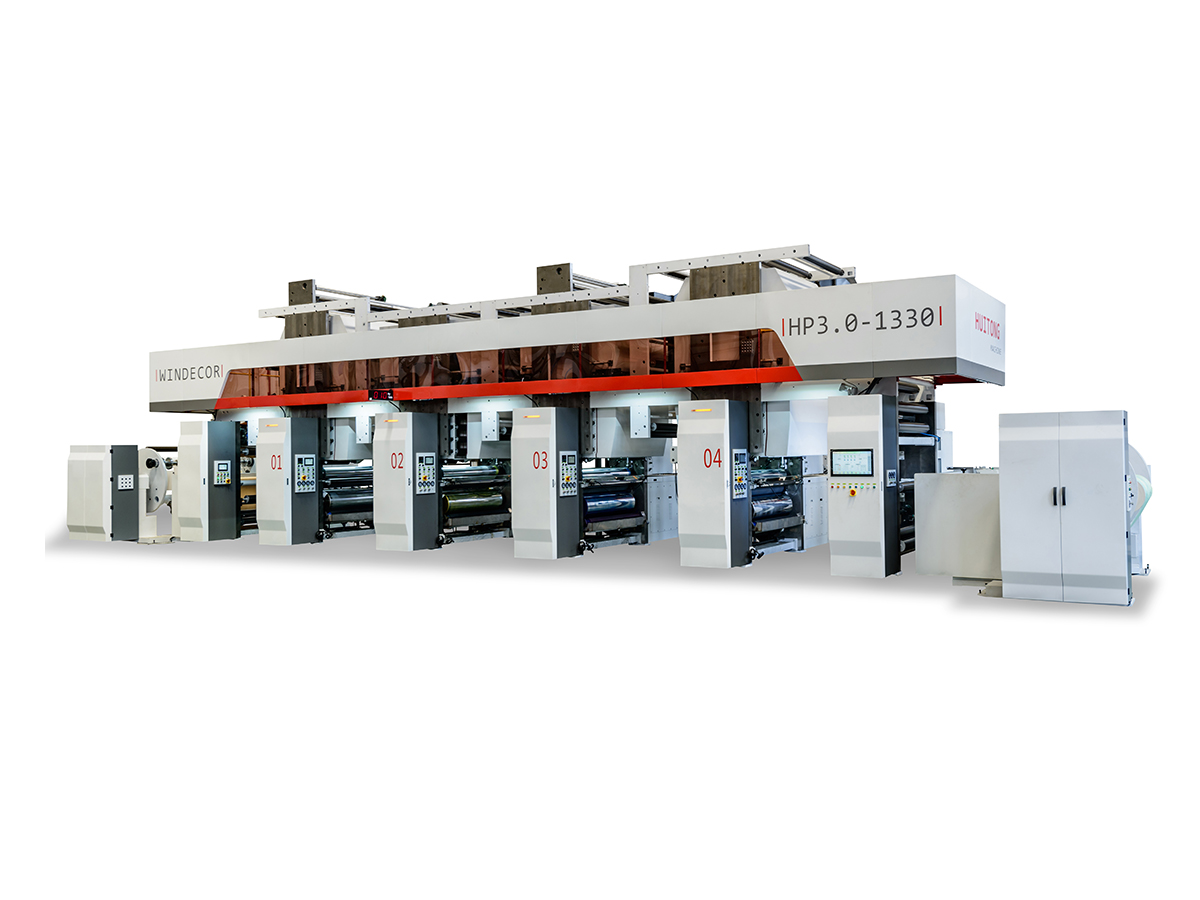
Contáctenos
Productos recomendados

Unidos a Huitong
Personalice su solución de equipos para empaque flexible
Pregunte ahora
Productos
Contáctenos

Teléfono: +86-0510-86328508
+86-0510-86324508
Móvil: +86-13914908980
Correo electrónico: [email protected]
Dirección: No. 429, Calle Xizhang, Pueblo de Gushan, Ciudad de Jiangyin, Provincia de Jiangsu, China

 English
 русский
 Español
 عربى